Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


Si hay una liga que un ingeniero de proceso termina conociendo de memoria, es la liga de resina. No porque sea la más sofisticada ni la de mayor rendimiento en producción masiva, sino porque es la que resuelve la mayor cantidad de problemas distintos sin pedir a cambio una máquina especial, un proceso particular o años de experiencia para sacarle provecho.
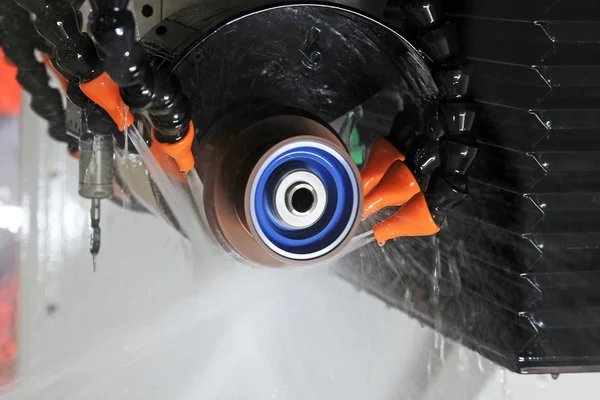
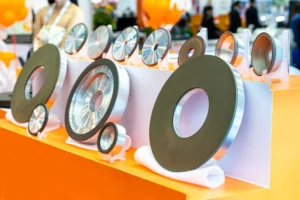
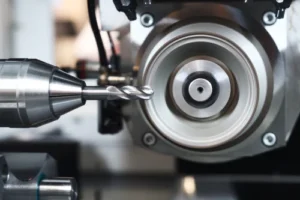
Afilar una fresa de carburo, rectificar un componente de cerámica técnica o terminar el acabado de un eje de acero inoxidable son operaciones que, a primera vista, no tienen mucho en común. Pero las tres comparten el mismo tipo de herramienta: Una rueda con liga de resina de diamante o CBN. Esta guía explica por qué esa coincidencia no es casualidad, sino el resultado de cómo está construida esta liga y de las propiedades que le otorga su matriz polimérica.
La liga de resina es una matriz polimérica termoendurecida, típicamente de resina fenólica o poliimida, en la que se embeben los granos superabrasivos de diamante o CBN. A diferencia de la liga vitrificada (cerámica) o la metálica (sinterizada), su matriz tiene propiedades viscoelásticas que definen un comportamiento muy particular durante el rectificado:
Para entender cómo se compara con las demás opciones disponibles, visita nuestra sección de ligaduras abrasivas.
La liga de resina funciona tanto con diamante como con CBN. La elección entre uno y otro sigue la regla fundamental que aplica para cualquier proceso de rectificado, independientemente de la liga:
Diamante en liga de resina: Para materiales no ferrosos duros. Carburo de tungsteno, cerámica técnica, vidrio, compuestos y PCD. CBN en liga de resina: Para aceros endurecidos, aceros de herramienta y superaleaciones ferrosas. El diamante reacciona químicamente con el hierro a temperatura, lo que limita su uso en materiales ferrosos.
 Para una guía completa de cuándo usar diamante y cuándo CBN, consulta nuestra sección de abrasivos superabrasivos y nuestra guía de selección de muela CBN.
Es el tipo más común de liga de resina en herramientas industriales. Ofrece buena resistencia química y térmica hasta aproximadamente 200 a 250°C, y una excelente relación costo-rendimiento. Es la liga estándar para:
Variante de mayor resistencia térmica (hasta 350 a 400°C de operación continua) y mayor tenacidad que la fenólica. Su costo es más alto pero se justifica en aplicaciones donde la fenólica se degrada antes de tiempo:
| Aplicación | Material | Grano | Tipo de resina | Ra típico |
|---|---|---|---|---|
| Afilado de fresas de carburo | Carburo de tungsteno (WC-Co) | D46-D91 | Fenólica | 0.1-0.4 µm |
| Afilado de brocas de carburo | Carburo de tungsteno (WC-Co) | D46-D76 | Fenólica | 0.1-0.3 µm |
| Rectificado de cerámica técnica | Alúmina, zirconia, SiC | D46-D107 | Fenólica | 0.2-0.8 µm |
| Corte de compuestos CFRP/GFRP | Fibra de carbono / vidrio | D46-D91 | Fenólica | Variable |
| Rectificado acabado de acero HSS | Acero rápido M2, T15 | B46-B91 | Fenólica | 0.2-0.6 µm |
| Rectificado de acero inoxidable | Acero inox endurecido | B46-B76 | Fenólica o híbrida | 0.2-0.4 µm |
| Afilado de herramientas con PVD | TiAlN, TiCN sobre carburo | D15-D46 | Poliimida | 0.05-0.2 µm |
| Rectificado de PCD y PCBN | Diamante/CBN policristalino | D15-D46 | Poliimida | 0.05-0.1 µm |
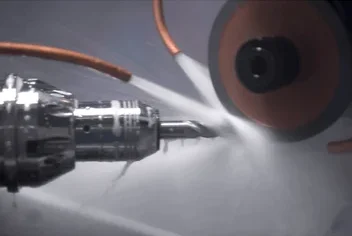
Esta es, por volumen, la aplicación más común de la liga de resina. Cualquier centro de afilado que trabaje con herramientas de carburo, ya sea reacondicionando fresas y brocas en uso o fabricando herramientas nuevas, depende de ruedas de diamante con resina fenólica para producir el acabado en el filo que determina el rendimiento de la herramienta en su siguiente corrida de producción. Para herramientas de HSS y aceros endurecidos, el mismo principio aplica con CBN. La capacidad de auto-afilado de la resina es especialmente valiosa en producción de series largas, donde el dressing frecuente simplemente no es viable. Para más detalle sobre estas aplicaciones, visita nuestra sección de aplicaciones industriales.
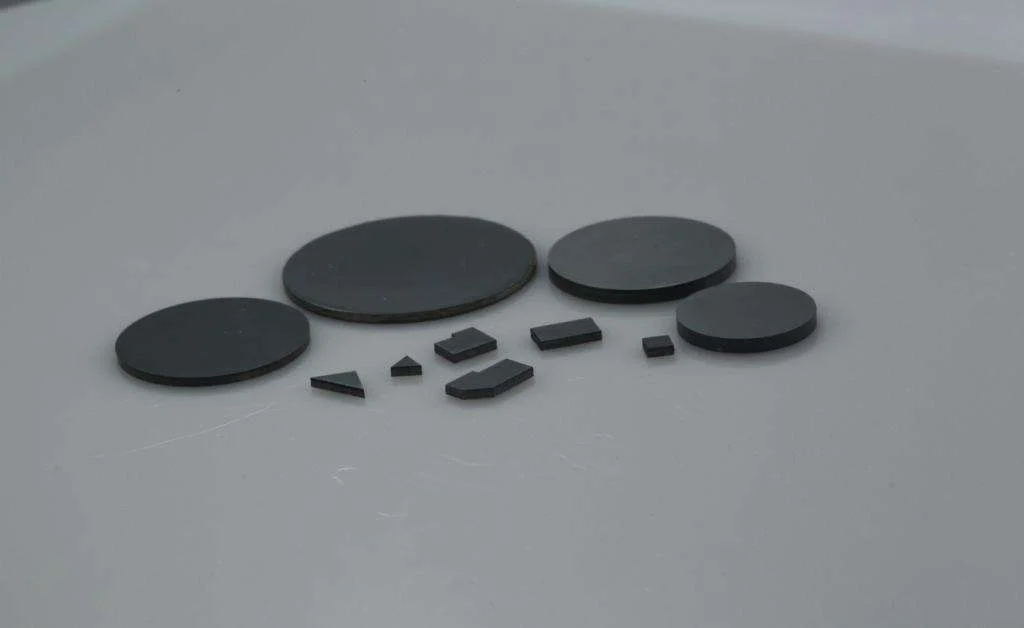
Componentes de alúmina, zirconia y carburo de silicio se rectifican con diamante en liga de resina cuando la prioridad es minimizar el chipping en los bordes. Frente a la liga metálica, la resina produce un acabado más limpio en piezas de cerámica de menor dureza relativa, una diferencia que se nota especialmente en componentes con tolerancias de borde estrictas. Para más sobre el procesado de estos materiales, consulta nuestro blog sobre disco de diamante para materiales especiales.
Aquí la liga de resina llega a su límite más exigente. El diamante policristalino (PCD) y el CBN policristalino (PCBN) tienen durezas de 5,000 a 8,000 HV, y solo pueden rectificarse con diamante de grano ultrafino en liga poliimida. Es un proceso donde el acabado del filo determina directamente la vida útil y el rendimiento de la herramienta en producción, así que no hay margen para improvisar la especificación.
Menos frecuente que la vitrificada o la metálica, porque el auto-afilado de la matriz mantiene la agresividad de corte durante más tiempo. La señal de que es necesario el dressing es el aumento del tiempo de ciclo o la pérdida de acabado superficial, no un intervalo fijo de piezas. Un dressing ligero con barra de carburo de silicio recupera la agresividad en minutos.
Sí, es la liga más compatible con máquinas convencionales entre los superabrasivos. No exige las altas velocidades de la vitrificada ni la rigidez extrema del husillo que esta requiere. En una rectificadora convencional con buenas condiciones de refrigeración y velocidades de 20 a 35 m/s, una rueda con liga de resina produce resultados superiores a cualquier muela convencional de óxido de aluminio en carburo o cerámica.
Con grano D46 a D76 y refrigeración correcta, una rueda de diamante con liga de resina puede afilar entre 300 y 1,500 herramientas antes de requerir reemplazo, dependiendo del diámetro y la cantidad de material removido por herramienta. La señal de fin de vida útil es el deterioro del acabado superficial que el dressing ya no recupera.
En condiciones normales de trabajo, con refrigeración adecuada y velocidades dentro del rango, ambas producen resultados similares. La diferencia se manifiesta en condiciones extremas: Alta temperatura de contacto, velocidades altas o rectificado en seco prolongado. En esos casos, la poliimida mantiene sus propiedades cuando la fenólica comienza a degradarse. Para la mayoría de aplicaciones industriales, la fenólica es suficiente y más económica.
Si la rueda con liga de resina se desgasta demasiado rápido, aumentar la concentración (más grano por volumen de liga) extiende la vida útil. Si genera demasiado calor o requiere dressing frecuente, reducir la concentración o usar un grano más fino mejora el equilibrio entre agresividad y vida útil. Para definir la especificación exacta para tu proceso, puedes solicitar una consulta técnica gratuita.
La liga de resina no destaca por ser la más rápida, la más duradera ni la más resistente a altas velocidades. Destaca porque resuelve bien casi cualquier problema de rectificado que se le presente, desde el afilado diario de una fresa de carburo hasta el acabado final de un componente de cerámica técnica. Esa versatilidad, más que cualquier característica aislada, es lo que la mantiene como la liga de referencia en el día a día de la manufactura.
En Eagle Superabrasives fabricamos ruedas de diamante y de CBN con liga de resina fenólica y poliimida para todas las aplicaciones de afilado y rectificado de precisión. Contáctanos aquí y un ingeniero de aplicaciones te ayudará a definir la especificación correcta para tu proceso.