Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…


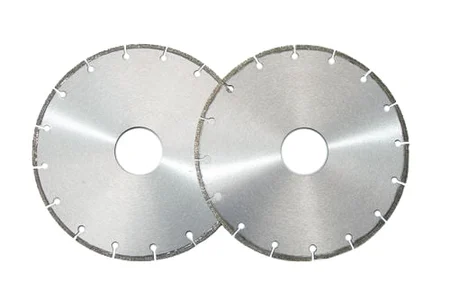
Cuando alguien pregunta por qué dos ruedas de diamante con la misma especificación nominal producen resultados distintos, la respuesta casi siempre tiene que ver con el proceso de fabricación, específicamente con cómo el diamante quedó fijado al núcleo de la herramienta. El electrochapado y la soldadura fuerte al vacío (vacuum brazing) son los dos procesos de fijación de capa única más usados en la fabricación de ruedas de diamante de alto rendimiento. Los dos producen herramientas con una sola capa de grano expuesto sobre un núcleo metálico, pero los mecanismos de fijación del grano son completamente distintos y producen características de rendimiento diferentes.
En el proceso de electrochapado, el núcleo metálico de la rueda se sumerge en una solución electrolítica con partículas de diamante en suspensión y sales de níquel. Cuando se aplica corriente eléctrica, el níquel se deposita sobre el núcleo y atrapa mecánicamente los cristales de diamante, con aproximadamente el 50% de la altura de cada cristal expuesto sobre la superficie. La retención es mecánica: el diamante no tiene unión química con el níquel, está físicamente atrapado. Para más detalle sobre las características de esta herramienta, consulta nuestro blog sobre ruedas de diamante electro chapadas: Ventajas y aplicaciones.
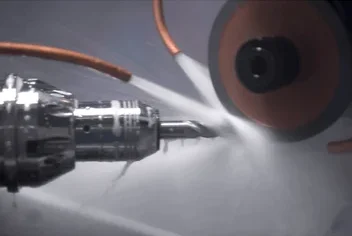
La soldadura fuerte al vacío (vacuum brazing) es un proceso de alta temperatura donde los cristales de diamante se depositan sobre el núcleo junto con una aleación de relleno, generalmente base plata-cobre-titanio o base níquel. El ensamble se introduce en un horno de vacío a temperaturas de 800 a 1,050°C.
A esa temperatura, la aleación de relleno se funde y fluye alrededor de los cristales de diamante, y el titanio de la aleación reacciona químicamente con la superficie del diamante formando una capa de carburo de titanio (TiC) en la interfaz. Esa reacción química es la diferencia fundamental respecto al electrochapado. Para más información sobre ruedas de diamante soldadas al vacío, consulta nuestro blog sobre disco de diamante soldado al vacío: Guía técnica.
La ausencia de oxígeno durante la soldadura fuerte al vacío es lo que hace posible la reacción química entre el titanio y el diamante. En presencia de oxígeno, el titanio se oxidaría antes de poder reaccionar con el carbono del diamante. El vacío es la condición que habilita la unión química, no solo una medida de protección del proceso.
En el electrochapado, la profundidad de enterramiento del grano en el níquel está limitada por los requisitos de retención mecánica: enterrar menos del 40–50% del cristal compromete la retención. En la soldadura fuerte, la unión química con el TiC permite enterrar solo el 20–30% del cristal y aun así mantener retención suficiente. El resultado es un grano con el 70–80% de su altura expuesta sobre la superficie de la aleación, frente al 50% del electrochapado. Esa mayor exposición produce mejor evacuación de la viruta, menor tendencia al cargado y mayor agresividad de corte inicial. Para más información sobre mitos del electrochapado, consulta nuestro blog sobre mitos comunes sobre el abrasivo de diamante electrochapado.
La soldadura fuerte al vacío dura más cuando el desgaste dominante es el desprendimiento prematuro del grano por alta carga de corte, porque su unión química retiene el grano hasta que se embota en lugar de permitir que se desprenda antes. El electrochapado puede durar igual o más cuando el mecanismo de desgaste dominante es el embotamiento progresivo del grano con la liga intacta, porque en ese caso el factor limitante es la vida del cristal de diamante, no la retención. En aplicaciones de perfil complejo, el electrochapado tiene ventaja porque la deposición electroquímica puede reproducir geometrías complejas con mayor precisión que el flujo de la aleación de relleno durante la soldadura fuerte.
El electrochapado es la primera opción para ruedas de perfil complejo donde la precisión geométrica y el control del kerf son prioritarios: cuchillas de dicing, ruedas de perfil para afilado de fresas en centros CNC de 5 ejes y ruedas donde el espesor mínimo es crítico. La soldadura fuerte al vacío es la primera opción para operaciones de alta agresividad de corte donde la evacuación de viruta es crítica: corte de materiales altamente abrasivos como cerámica densa, carburo de silicio y compuestos de alta dureza. Para más información sobre la selección de ligas para aplicaciones exigentes, consulta nuestra sección de ligaduras abrasivas.
La soldadura fuerte al vacío (vacuum brazing) es un proceso donde los cristales de diamante se unen químicamente al núcleo metálico de la herramienta a través de una aleación de relleno fundida en un horno de vacío. El titanio de la aleación reacciona con el carbono del diamante formando carburo de titanio (TiC), creando una unión química más fuerte que la retención mecánica del electrochapado.
Depende del mecanismo de desgaste dominante. La soldadura fuerte al vacío dura más cuando el desgaste dominante es el desprendimiento prematuro del grano. El electrochapado puede durar igual o más cuando el mecanismo dominante es el embotamiento progresivo del grano dentro de los parámetros correctos de proceso.
No de la misma forma que en ligas de resina o vitrificada. Las ruedas de soldadura fuerte al vacío y las electrochapadas son de capa única: no tienen grano interior que exponer con el dressing. El dressing solo sirve para limpiar la superficie si se ha cargado con detritos.
El vacío elimina el oxígeno del horno durante el proceso de soldadura fuerte. Sin vacío, el titanio de la aleación de relleno se oxidaría antes de poder reaccionar con el carbono del diamante, lo que impediría la formación de la capa de carburo de titanio que da su resistencia a la unión.
La soldadura fuerte al vacío tiene ventaja en materiales altamente abrasivos donde la evacuación de viruta es crítica: cerámica densa (SiC, Si₃N₄), compuestos de alta dureza, granito y hormigón reforzado. Para definir cuál es correcto para tu proceso, puedes solicitar una consulta técnica gratuita.
El electrochapado y la soldadura fuerte al vacío no son procesos competidores sino complementarios. El electrochapado domina donde la precisión geométrica y el control del kerf son prioritarios. La soldadura fuerte domina donde la retención del grano bajo alta carga y la evacuación de viruta son los factores críticos. En Eagle Superabrasives fabricamos ruedas de diamante en ambos procesos. Contáctanos aquí y un ingeniero de aplicaciones definirá cuál proceso es el correcto para tu aplicación.