Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


En la industria electrónica de Guadalajara, una cuchilla de diamante de 0.3 mm de espesor corta sustratos cerámicos de alúmina con tolerancias de ±5 µm. En una planta de vidrio técnico en Monterrey, un disco de diamante para corte de liga metal separa paneles de vidrio borosilicato para aplicaciones ópticas. En el corredor aeroespacial de Querétaro, discos de diamante de liga resina secccionan laminados de fibra de carbono sin delaminación.
En todos estos casos, el error de selección es el mismo: Elegir la liga incorrecta para el material. Un disco de diamante para corte mal especificado no solo produce cortes deficientes. Puede destruir el material, acortar drásticamente la vida útil de la herramienta y generar microfisuración subsuperficial que solo se detecta en la inspección final.
Esta guía explica cómo funciona cada tipo de liga en discos de diamante para corte, qué materiales trabaja mejor cada una y qué parámetros operativos determinan el resultado en aplicaciones industriales mexicanas.
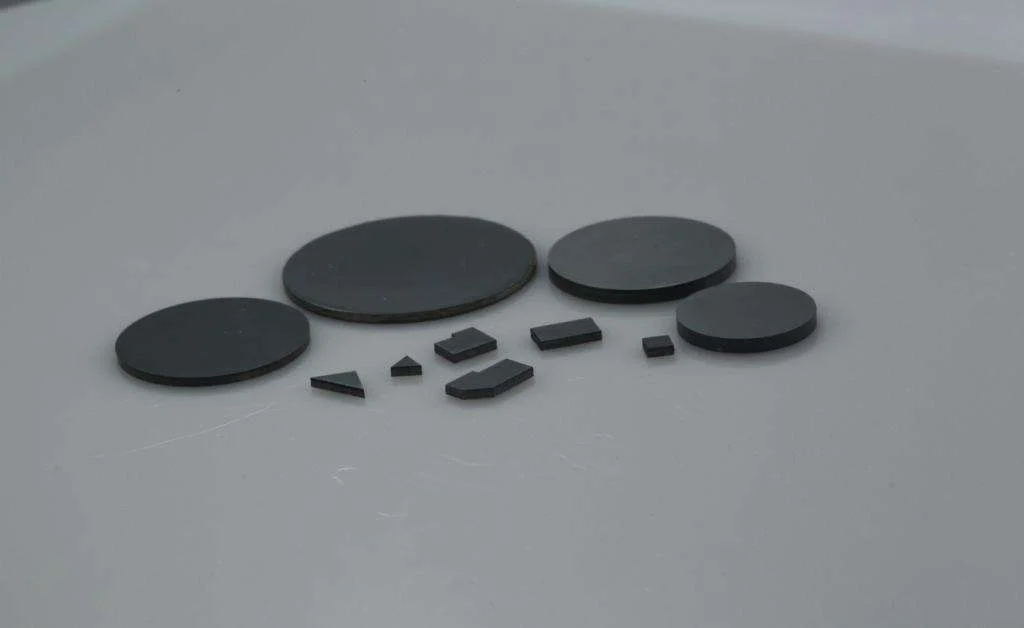
Los materiales que se clasifican como “especiales” en industria comparten una característica: Sus propiedades mecánicas los hacen incompatibles con herramientas de corte convencionales. La cerámica técnica, el vidrio óptico, el carburo de tungsteno, los compuestos de fibra de carbono y los sustratos semiconductores son duros, frágiles o ambos. El corte con sierras metálicas genera microfracturas. El corte con abrasivos convencionales produce desgaste de la herramienta antes de penetrar el material.
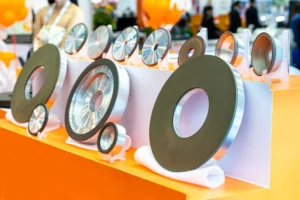
El diamante, con dureza de 7,000 a 10,000 HV, es el único abrasivo que puede cortar estos materiales de forma controlada. Pero la dureza del diamante es solo la mitad de la ecuación. La liga que sujeta el grano diamantado determina cómo se comporta el disco durante el corte: La velocidad a la que se libera el grano embotado, la rigidez del disco, la generación de calor y la calidad del borde resultante. Para una visión general de las ligas disponibles, consulta nuestra sección de ligaduras abrasivas.
La liga de resina es la más utilizada en aplicaciones de corte de precisión donde el acabado del borde es crítico. Su característica principal es la flexibilidad controlada: La matriz de resina absorbe parte de las fuerzas de corte, lo que reduce el chipping (astillado del borde) en materiales frágiles. Esta propiedad la hace indispensable en:
La limitación de la liga de resina es su menor vida útil frente a la liga metal en materiales de alta dureza y su sensibilidad a temperaturas elevadas. Para corte en seco o con refrigeración insuficiente, la resina puede degradarse antes del tiempo esperado.
La liga metal (sinterizada en matriz de bronce, cobre o aleaciones especiales) proporciona la mayor retención del grano diamantado. Es la liga correcta cuando el material de corte genera desgaste acelerado en la herramienta o cuando se requieren cortes profundos con alta tasa de remoción. Sus aplicaciones principales son:
La contraparte de la liga metal es su menor capacidad de auto-afilado. Si los parámetros de corte no son correctos, el disco puede embotarse sin liberar grano nuevo, lo que se manifiesta como pérdida de velocidad de corte y aumento de temperatura.
La liga electrochapada deposita una sola capa de grano diamantado sobre un núcleo metálico mediante electrodeposición de níquel. Es la liga más agresiva de las tres y la de menor vida útil, pero ofrece ventajas específicas que las otras no pueden replicar:
Su limitación principal es que no admite redressing. Cuando el grano se desgasta, el disco debe reemplazarse. Esta característica lo hace más adecuado para aplicaciones de alto valor por pieza donde la precisión justifica el costo de la herramienta.
| Material a cortar | Dureza aprox. | Liga recomendada | Grano típico | Aplicación industrial MX |
|---|---|---|---|---|
| Alúmina (Al₂O₃) estándar | 1,400-1,600 HV | Resina o metal | D46-D91 | Sustratos electrónicos, Guadalajara |
| Zirconia (ZrO₂) | 1,200-1,300 HV | Metal | D46-D76 | Componentes cerámicos, aeroespacial |
| Carburo de silicio (SiC) | 2,000-2,500 HV | Metal (ligante duro) | D46-D64 | Componentes de alta temperatura |
| Vidrio borosilicato | 600-700 HV | Resina o metal | D46-D107 | Óptica, instrumentación, Monterrey |
| Vidrio flotado / templado | 500-600 HV | Metal | D64-D151 | Industria del vidrio arquitectónico |
| Obleas de silicio | 900-1,000 HV | Resina (ultra fina) | D2-D15 | Semiconductores, Guadalajara |
| CFRP / GFRP | Compuesto variable | Resina | D46-D91 | Aeroespacial Querétaro, automotriz |
| Carburo de tungsteno (WC-Co) | 1,000-1,400 HV | Metal (ligante duro) | D46-D76 | Herramientas de corte, taller |
| Cerámica alumina-zirconia | 1,500-1,800 HV | Electrochapada o metal | D46-D107 | Médica, aeroespacial |
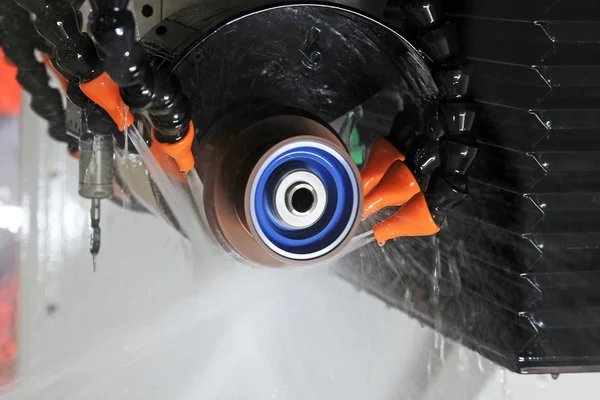
La liga correcta es el punto de partida, pero los parámetros de operación determinan si el proceso funciona bien en producción continua. Estos son los más críticos para un disco de diamante para corte:
Basados en consultas técnicas con plantas electrónicas de Jalisco, talleres aeroespaciales de Querétaro y fabricantes de vidrio en Nuevo León, estos son los errores más comunes:
Depende de la dureza y fragilidad de cada material. Si ambos tienen dureza similar y requerimientos de borde comparables, una liga de resina de rango medio puede funcionar en ambos. Pero en materiales con diferencias significativas de dureza, como zirconia (1,300 HV) y vidrio común (500 HV), usar el mismo disco compromete el resultado en uno de los dos materiales. Lo recomendable es definir un disco por material en procesos de producción.
Como regla general, grano más fino produce menor chipping pero menor tasa de remoción. Para cerámica técnica con requerimiento de chipping menor a 15 µm, el rango D15 a D35 en liga de resina es el punto de partida. Si la tasa de remoción es insuficiente con ese grano, se ajusta el avance o la velocidad antes de aumentar el grano.
Los discos de liga resina y metal sí requieren dressing periódico para recuperar la agresividad de corte cuando el grano se embota. Los discos electrochapados no admiten dressing: Cuando el grano se agota, el disco se reemplaza. El dressing en discos de corte de diamante se realiza con bloques de alúmina o de carburo de silicio a baja velocidad de avance.
El disco de diamante para corte está diseñado para seccionar el material, con geometría de disco delgado y parámetros optimizados para minimizar el kerf y el daño al borde. Un disco de rectificado está diseñado para remover material de una superficie sin seccionarla, con geometría más robusta y parámetros de profundidad de pasada más agresivos. La confusión entre ambas herramientas es un error de especificación que siempre resulta en daño a la pieza o a la herramienta.
La regla práctica es: Si el material tiene dureza superior a 1,500 HV o si el proceso requiere alta tasa de remoción en volumen, la liga metal es el punto de partida. Si el material es frágil y la prioridad es la calidad del borde, la liga de resina es el punto de partida. Para materiales en el rango intermedio o con requerimientos mixtos, una consulta técnica con los parámetros específicos del proceso permite definir la especificación correcta. Puedes solicitar una evaluación técnica para tu aplicación.
El disco de diamante para corte correcto no es una variable menor en el proceso. En materiales especiales como cerámica técnica, vidrio óptico, sustratos semiconductores y compuestos avanzados, la liga del disco determina si el proceso produce piezas en especificación o piezas rechazadas. La diferencia entre liga resina, metal y electrochapada no es de calidad sino de función: Cada una está optimizada para un perfil específico de material, operación y requerimiento de borde.
En la industria mexicana, donde la manufactura de alta precisión está creciendo en sectores como electrónica en Guadalajara, aeroespacial en Querétaro y vidrio técnico en Monterrey, la correcta selección de herramientas de corte de diamante es un factor competitivo real. En Eagle Superabrasives fabricamos discos de diamante para corte con especificaciones industriales para cada material y proceso.
Contáctanos aquí y un ingeniero de aplicaciones te ayudará a definir la especificación correcta.