Soldadura fuerte al vacío vs. electrochapado: Cuál proceso hace una mejor rueda de diamante
Cuando alguien pregunta por qué dos ruedas de diamante con la misma especificación nominal producen resultados distintos, la respuesta casi…


Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de los últimos veinte años. La combinación de alta resistencia específica, rigidez y resistencia a la corrosión los hace insustituibles en aeroespacial, automotriz de alto rendimiento e industria eólica. Pero esas mismas propiedades que los hacen atractivos como material estructural los convierten en uno de los materiales más difíciles de maquinar.
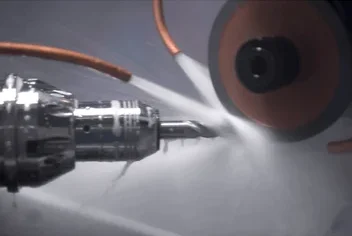
El rectificado de materiales compuestos tiene un desafío que no existe en el maquinado de metales o cerámica: la heterogeneidad del material. Fibra y matriz tienen propiedades mecánicas radicalmente distintas, y cuando una herramienta abrasiva trabaja sobre un compuesto, está cortando simultáneamente dos materiales con durezas, módulos de elasticidad y resistencias a la fractura completamente diferentes. Esa diferencia es la fuente de la deslaminación, el pullout de fibra y el calor excesivo en la zona de corte.
En un acero homogéneo, la herramienta abrasiva trabaja siempre sobre el mismo material. En un material compuesto de fibra de carbono (CFRP), cada grano de diamante puede estar contactando simultáneamente la fibra de carbono (módulo de elasticidad de 230 a 400 GPa, alta fragilidad) y la matriz epóxica (módulo de elasticidad de 3 a 5 GPa, comportamiento viscoelástico). Las fuerzas de corte que cada grano necesita para remover esos dos materiales son completamente distintas, lo que produce variación continua que genera vibración, acabados irregulares y, en los casos más graves, deslaminación: la separación entre capas del laminado producida por las fuerzas de corte en las interfaces entre capas de fibra.
El CFRP (Carbon Fiber Reinforced Polymer) combina fibra de carbono en matriz epóxica. Tiene alta resistencia y alta abrasividad, y el principal problema en el rectificado es el pullout de fibra y la deslaminación cuando las fuerzas de corte superan la resistencia de adhesión entre capas. El GFRP (Glass Fiber Reinforced Polymer) tiene fibra de vidrio en matriz epóxica, mayor tenacidad que el CFRP, y el principal problema es el calor generado durante el rectificado que puede degradar la matriz epóxica. Los MMC (Metal Matrix Composites) combinan partículas de refuerzo cerámico (SiC o Al₂O₃) en una matriz de aluminio, son extremadamente abrasivos, y las ruedas de diamante son el único abrasivo económicamente viable para su procesado.
La rueda de diamante electrochapada tiene mayor agresividad de corte por la mayor exposición del grano (50% de la altura del cristal expuesto vs. 25–35% en la resina). En materiales compuestos heterogéneos donde las fuerzas de corte varían constantemente, esa agresividad constante produce una remoción más uniforme. Además, al no necesitar dressing, mantiene exactamente el mismo perfil de corte durante toda la vida de la herramienta, lo que es crítico en piezas de geometría compleja.
La liga de resina tiene ventaja en acabado y en materiales donde el chipping y la deslaminación son el riesgo principal. Su elasticidad absorbe parte de las fuerzas de corte impulsivas que generan la deslaminación en las interfaces entre capas, produciendo bordes más limpios en operaciones de acabado. Para más detalle sobre ligas de resina, consulta nuestro blog sobre rueda fenólica vs. poliimida: Cuándo usar cada una.
En el rectificado de CFRP, la temperatura es el factor más crítico. La matriz epóxica tiene una temperatura de transición vítrea (Tg) de 120 a 200°C dependiendo de la formulación. Superar esa temperatura produce degradación irreversible de la matriz que reduce la resistencia mecánica de la pieza. Refrigeración abundante y profundidades de pasada conservadoras son la primera línea de defensa.
La velocidad periférica correcta para materiales compuestos poliméricos (CFRP, GFRP) es de 20 a 40 m/s. Para MMC, 20 a 35 m/s con refrigeración abundante. Las profundidades de pasada deben ser conservadoras, entre 0.01 y 0.05 mm por pasada: más pasadas superficiales producen mejores resultados que menos pasadas profundas. En CFRP, la refrigeración preferida es aire comprimido para evitar absorción de humedad por la matriz epóxica. En GFRP y MMC, refrigeración líquida continua de mínimo 3 a 5 L/min. La dirección de corte respecto a la orientación de las fibras también afecta la severidad del pullout: cortar perpendicular a la fibra produce menor pullout que cortar paralelo en muchos laminados. Para más información sobre mantenimiento del proceso abrasivo, consulta nuestro blog sobre rendimiento de rueda CBN: Mantenimiento y factores.
El maquinado de materiales compuestos tiene presencia creciente en tres sectores industriales mexicanos. En la industria aeroespacial (Querétaro, Baja California, Chihuahua) el rectificado de componentes de CFRP en fuselajes y estructuras internas requiere las tolerancias de forma y los requerimientos de calidad de borde más estrictos del universo de materiales compuestos industriales. En la industria automotriz de alto rendimiento (Estado de México, Jalisco) los componentes de fibra de carbono requieren acabados superficiales igualmente exigentes aunque en series de producción menores. En la industria eólica (Oaxaca, Tamaulipas, Baja California) el rectificado de bordes de palas de turbinas en GFRP tiene alto volumen de producción donde la vida útil de la herramienta es el factor económico dominante.
Los materiales compuestos combinan en el mismo material dos o más componentes con propiedades mecánicas radicalmente distintas. Durante el rectificado, la herramienta abrasiva corta simultáneamente ambos materiales, produciendo fuerzas de corte variables que generan vibración, deslaminación y calor que puede degradar la matriz.
Para desbaste: Ruedas de diamante electrochapadas de grano D46 a D76, que producen remoción uniforme a pesar de la heterogeneidad del material. Para acabado y bordes: Ruedas de diamante con liga de resina fenólica de grano D15 a D35, cuya elasticidad reduce la deslaminación. La refrigeración debe ser mínima (aire comprimido) para evitar la absorción de humedad por la matriz epóxica.
La deslaminación: la separación entre capas del laminado producida por fuerzas de corte que superan la resistencia adhesiva entre capas. Puede no ser visible superficialmente pero compromete la resistencia estructural de la pieza. Las causas más frecuentes son profundidades de pasada excesivas y herramientas con grano embotado. Para más información sobre diagnóstico de problemas de rectificado, consulta nuestro blog sobre fallas de mal rectificado de disco: 7 errores.
Las ruedas de diamante son la herramienta correcta para MMC, pero requieren especificación distinta a los compuestos poliméricos. Los MMC base aluminio con refuerzo de SiC son altamente abrasivos y desgastan la liga de resina rápidamente. La liga metálica o la electrochapada ofrecen mayor vida útil. Para definir la especificación correcta, puedes solicitar una consulta técnica gratuita.
El rectificado de materiales compuestos requiere herramientas abrasivas específicamente formuladas para la heterogeneidad del material. Las ruedas de diamante electrochapadas y de resina son las dos opciones principales, y la decisión entre ellas depende del tipo de compuesto, la operación y el defecto que se quiere evitar. En Eagle Superabrasives fabricamos ruedas de diamante para el rectificado de todos los tipos de materiales compuestos. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta.