Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


El proceso de rectificado no es uno solo. Es una familia de operaciones que comparten el principio básico de remoción de material mediante abrasivo, pero que difieren significativamente en la geometría de la pieza que trabajan, en la configuración de la máquina y, de manera determinante, en el tipo de rueda que requieren. Usar la rueda correcta en el proceso correcto es la diferencia entre un resultado dentro de especificación y uno que no lo está, independientemente de la calidad de la máquina o la habilidad del operador.
Esta guía cubre los tipos de proceso de rectificado más comunes en la industria de manufactura, explica qué los diferencia entre sí y qué características debe tener la rueda abrasiva, de diamante o CBN, para que cada proceso funcione correctamente.
Un error frecuente es seleccionar primero el tipo de rueda y luego intentar adaptarla al proceso. La secuencia correcta es la inversa: Definir el proceso de rectificado que requiere la pieza (según su geometría, material y tolerancias), y a partir de ahí determinar la rueda adecuada. Cada proceso tiene requerimientos específicos de forma de rueda, velocidad periférica, rigidez del sistema y tipo de aglomerante que no son intercambiables.
Es el proceso de rectificado más conocido y uno de los más usados en la industria de manufactura en México. Su objetivo es generar superficies planas con alta planitud y baja rugosidad Ra en piezas que previamente fueron maquinadas, tratadas térmicamente o fundidas.
La pieza se monta en una mesa magnética o de vacío y la rueda abrasiva trabaja en su periferia o en su cara plana, dependiendo de la configuración del husillo:
Las ruedas de diamante y CBN son la opción técnica correcta en rectificado de superficie cuando el material es carburo de tungsteno, cerámica técnica o acero endurecido de alta dureza (mayor a 55 HRC). Para materiales ferrosos de baja a media dureza, las muelas convencionales de corindón son suficientes. Para conocer más sobre las ligas disponibles para este proceso, visita nuestra sección de ligaduras.
En el proceso de rectificado sin centros, la pieza no se sujeta entre puntos ni en un mandril. En su lugar, se apoya sobre una regla de soporte y queda en contacto simultáneo con dos ruedas: La rueda de rectificado (que remueve material) y la rueda reguladora (que controla la velocidad de rotación y el avance de la pieza).
Esta configuración ofrece ventajas importantes para producción en serie:
El rectificado sin centros es muy común en la producción de rodamientos, ejes de transmisión, vástagos de válvulas y componentes hidráulicos en la industria automotriz. Las ruedas de CBN vitrificado son el estándar para este proceso en aceros endurecidos por su vida útil y consistencia dimensional en producción de alto volumen. Para más detalle sobre cómo elegir la muela correcta para este tipo de proceso, consulta nuestra guía de selección de muela CBN.
El rectificado cilíndrico trabaja las superficies exteriores de piezas de revolución: Diámetros exteriores, conos, hombros y perfiles. A diferencia del rectificado sin centros, la pieza se monta entre puntos o en un mandril, y la rueda avanza lateralmente o en plunge (profundidad directa) sobre la superficie giratoria.
Existen dos modalidades principales de este proceso de rectificado:
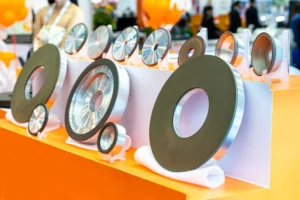
Las ruedas de CBN vitrificado dominan el rectificado cilíndrico exterior de aceros endurecidos en producción en serie. El diamante entra cuando el material es carburo, cerámica o un recubrimiento HVOF. Para más sobre rectificado de recubrimientos, consulta nuestro blog sobre recubrimiento industrial: Diamante o CBN.
El rectificado de perfil genera formas geométricas complejas en la pieza: Perfiles de levas, engranajes, herramientas de corte especiales, cavidades de moldes y matrices. La rueda debe tener la forma negativa exacta del perfil deseado, o bien el movimiento CNC del husillo genera el perfil mediante interpolación.
Este proceso de rectificado tiene los requisitos de precisión dimensional más exigentes de todos los tipos, porque cualquier error en el perfil de la rueda se transfiere directamente a la geometría de la pieza. Por eso las ruedas electrochapadas de diamante o CBN son especialmente adecuadas aquí: Reproducen geometrías complejas con fidelidad submilimétrica sin necesidad de dressing que altere el perfil durante la producción. Para más detalle, consulta nuestro blog sobre rueda de esmeril electrochapada.
El rectificado electroquímico, o ECG (Electrochemical Grinding), combina dos mecanismos de remoción de material simultáneos: La acción abrasiva de la rueda y la disolución electroquímica del material conductivo de la pieza. El resultado es un proceso de rectificado con fuerzas de corte extremadamente bajas, sin rebabas y sin zona afectada térmicamente.
Sus características lo hacen especialmente valioso para ciertos materiales y aplicaciones:
La limitación del ECG es que solo funciona con materiales conductores eléctricos. Las ruedas para ECG son de diamante o CBN con núcleo conductor (generalmente de cobre o bronce), y no requieren dressing porque el proceso electroquímico mantiene limpia la superficie de corte de forma continua.
El rectificado de herramientas de corte (fresas, brocas, machuelos, insertos, plaquitas) es uno de los procesos de mayor volumen en la industria de manufactura. Combina múltiples operaciones en centros de afilado CNC de 5 ejes: Generación de flancos, caras de corte, canales helicoidales y superficies de desprendimiento.
Este proceso de rectificado trabaja casi exclusivamente materiales no ferrosos duros (carburo de tungsteno WC-Co, HSS, PCD), lo que hace del diamante el abrasivo de referencia. Las ligas de resina son el estándar para el afilado de carburo por su capacidad de producir filos con Ra menor a 0.1 µm. Para herramientas de HSS, el CBN en liga de resina es la alternativa correcta. Para más sobre esta aplicación, consulta nuestro blog sobre piedras abrasivas de liga resina.
Los componentes con recubrimientos de carburo de tungsteno (HVOF), plasma spray o PVD requieren un proceso de rectificado específico después de la aplicación del recubrimiento para llevarlos a la tolerancia dimensional y rugosidad superficial finales. Es uno de los procesos más exigentes en términos de selección de abrasivo porque la dureza del recubrimiento (1,000 a 1,400 HV en WC-Co HVOF) supera la capacidad de cualquier abrasivo convencional.
Las ruedas de diamante con liga de resina son el estándar para este proceso. Para una guía completa de cómo elegir entre diamante y CBN según el tipo de recubrimiento, consulta nuestro blog sobre recubrimiento industrial: Diamante o CBN.
| Proceso de rectificado | Material típico | Abrasivo correcto | Liga recomendada |
|---|---|---|---|
| Superficie plana (Surface) | Acero endurecido / carburo / cerámica | CBN (acero) / Diamante (carburo, cerámica) | Vitrificada o resina |
| Sin centros (Centerless) | Acero endurecido, rodamientos | CBN | Vitrificada |
| Cilíndrico exterior (OD) | Cigüeñales, levas, ejes | CBN | Vitrificada |
| Cilíndrico interior (ID) | Agujeros y cavidades en acero | CBN o diamante según material | Resina o vitrificada |
| Perfil (Profile) | Engranajes, levas, moldes | Diamante o CBN según material | Electrochapada o resina |
| Electroquímico (ECG) | Superaleaciones, aceros difíciles | Diamante o CBN (núcleo conductor) | Metal con núcleo conductor |
| Herramientas (Saw & Tool) | Carburo WC-Co, HSS, PCD | Diamante (carburo/PCD) / CBN (HSS) | Resina fenólica o poliimida |
| Recubrimientos (HVOF/Hardface) | WC-Co, Cr₂C₃, PVD | Diamante (cermets no ferrosos) | Resina |
En el rectificado cilíndrico, la pieza se sujeta entre puntos o en un mandril y rota sobre su propio eje mientras la rueda avanza sobre ella. En el rectificado sin centros, la pieza no tiene sujeción mecánica: Descansa sobre una regla de soporte y está en contacto con dos ruedas simultáneamente (la de rectificado y la reguladora). El rectificado sin centros es más eficiente para producción en serie de piezas cilíndricas, ya que elimina el tiempo de montaje. El cilíndrico ofrece mayor control sobre la posición de la pieza y es mejor para piezas con múltiples diámetros o geometrías complejas.
El ECG conviene cuando el material es difícil de maquinar por su dureza o tenacidad y genera calor excesivo en el proceso de rectificado convencional, cuando la pieza no puede tolerar rebabas ni zona afectada térmicamente, o cuando se requiere eliminar operaciones secundarias de desbarbado. Su limitación es que solo funciona con materiales conductores eléctricos, lo que excluye la cerámica técnica y los materiales compuestos no conductores.
Depende de la geometría de la pieza. Para superficies planas en carburo, el rectificado de superficie con ruedas de diamante y liga de resina o vitrificada. Para herramientas de carburo (fresas, brocas, insertos), el rectificado de herramientas en centros CNC de 5 ejes con ruedas de diamante en liga de resina. Para corte de bloques o barras de carburo, discos de diamante con liga metálica. En todos los casos, el diamante es el abrasivo correcto porque el CBN no tiene ventaja frente al carburo de tungsteno, que es un material no ferroso.
En general no es recomendable, aunque técnicamente algunas ruedas pueden funcionar en más de un proceso. Cada proceso tiene requerimientos específicos de forma de rueda, velocidad periférica y dureza de liga que están optimizados para ese proceso en particular. Una rueda de rectificado cilíndrico no tiene la geometría ni las dimensiones adecuadas para rectificado de superficies planas, y viceversa. Intentar adaptar una rueda a un proceso para el que no fue diseñada produce resultados mediocres en el mejor de los casos y daño a la pieza o la rueda en el peor.
Los criterios principales son: La geometría de la pieza (plana, cilíndrica exterior, cilíndrica interior, perfil libre), el material (ferroso o no ferroso, duro o blando), las tolerancias dimensionales requeridas y el volumen de producción. Con esas cuatro variables definidas, el tipo de proceso y la rueda correcta se determinan de forma bastante directa. Para operaciones donde más de un proceso podría aplicar, la elección final depende del costo de ciclo y del equipamiento disponible. Si necesitas orientación para tu caso específico, puedes solicitar una consulta técnica gratuita.
El proceso de rectificado es, en realidad, un conjunto de tecnologías distintas que comparten el mismo principio pero no las mismas herramientas ni los mismos parámetros. Conocer las diferencias entre rectificado de superficie, sin centros, cilíndrico, de perfil, electroquímico y de herramientas no es solo información técnica: Es el punto de partida para tomar decisiones correctas de proceso, reducir costos de herramienta y mantener la consistencia dimensional que la manufactura de precisión exige.
En Eagle Superabrasives fabricamos ruedas de diamante y de CBN para todos los tipos de proceso de rectificado descritos en esta guía. Contáctanos aquí y un ingeniero de aplicaciones te ayudará a definir la rueda correcta para tu proceso específico.