Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…
 La mayor parte de los problemas de rendimiento en una rectificadora industrial no tienen origen en la rueda de diamante ni en la máquina. Tienen origen en la combinación de cuatro variables que raramente se revisan en conjunto: la especificación de la rueda, el procedimiento de montaje, el ciclo de dressing y el sistema de refrigeración. Cuando alguna de esas cuatro variables está fuera de su rango correcto, el resultado es una rueda que dura menos de lo esperado, un proceso que produce rugosidades superficiales (Ra) fuera de tolerancia, o una máquina que genera más rechazos de los que debería.
Esta guía presenta los cuatro pasos concretos que pueden mejorar el rendimiento de cualquier rectificadora industrial de precisión con ruedas de diamante o CBN, sin necesidad de cambiar la máquina ni invertir en equipamiento nuevo.
El primer paso es confirmar que la rueda tiene la especificación correcta para el proceso actual, no para el proceso para el que fue comprada originalmente. Los procesos cambian y una rueda especificada hace dos años puede estar produciendo resultados subóptimos por razones que no tienen nada que ver con su calidad. Los cuatro parámetros con mayor impacto son: el tipo de abrasivo (ruedas de diamante para materiales no ferrosos, ruedas de CBN para materiales ferrosos; para más detalle, consulta nuestro blog sobre disco CBN o diamante: ¿Cuál rueda de rectificado elegir?), el tamaño de grano para el Ra objetivo (consulta nuestro blog sobre guía para elegir el tamaño de grano), la liga (consulta nuestra sección de ligaduras abrasivas), y la velocidad máxima marcada en la rueda (para entender cómo leer correctamente el etiquetado, consulta nuestro blog sobre cómo leer la etiqueta de una rueda abrasiva).
El montaje de la rueda es el paso más ignorado en la rutina de mantenimiento y el que más frecuentemente introduce problemas de proceso. Un montaje incorrecto produce excentricidad que se manifiesta como vibración, con impacto directo en el Ra y en la vida útil de la rueda. Los puntos críticos son: el flange del husillo debe estar limpio y libre de detritos, el torque de montaje debe ser el correcto (ni exceso ni insuficiencia), toda rueda debe truearse después de montarse en la rectificadora industrial incluso si es nueva, y el runout máximo admisible es 0.005″ (0.127 mm) para ruedas de tipo disco y 0.001″ (0.025 mm) para ruedas de copa. Para más información sobre diagnóstico de problemas de montaje y vibración, consulta nuestro blog sobre diagnóstico: ¿Rueda o equipo?
El dressing es la operación que más frecuentemente se hace de forma incorrecta en la rectificadora industrial, ya sea con demasiada frecuencia, con insuficiente frecuencia, o con parámetros incorrectos. Las señales de que el dressing es necesario son el aumento progresivo del tiempo de ciclo o el deterioro del Ra. Los parámetros de dressing deben ser conservadores: el dressing agresivo remueve más material abrasivo del necesario. El dressing en seco genera calor que puede degradar la liga de resina. Para más información sobre el proceso de dressing correcto, consulta nuestro blog sobre afilado y rectificado de discos de diamante y CBN.
Una regla práctica para el dressing: Si la Ra de la pieza está dentro de tolerancia y el tiempo de ciclo no ha aumentado, la rueda no necesita dressing todavía. Esperar a que aparezcan esas señales antes de dressar, en lugar de hacerlo por rutina, puede duplicar la vida útil efectiva de la rueda.
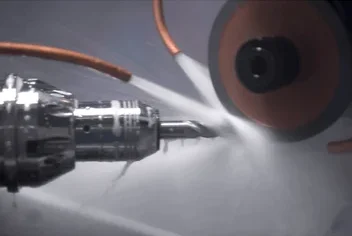
La refrigeración es el factor con mayor impacto en la vida útil de la rueda y en la calidad del proceso de cualquier rectificadora industrial. El refrigerante no solo enfría: lubrica la zona de contacto, facilita la evacuación de la viruta y reduce la fricción. Los cuatro puntos críticos son: la dirección de la boquilla debe apuntar exactamente al punto de contacto entre la rueda y la pieza (una boquilla mal dirigida reduce la eficacia de la refrigeración al 30–40% aunque el caudal sea correcto), el caudal mínimo es 5 a 10 L/min en el punto de contacto para rectificado de carburo y acero endurecido, la concentración de emulsión debe ser 5 a 8% para operaciones de rectificado de precisión (para más información sobre problemas con refrigerantes, consulta nuestro blog sobre espuma refrigerante: Causas y prevención), y el sistema de filtrado debe mantenerse en buen estado (el refrigerante contaminado actúa como abrasivo adicional sobre la rueda). Para más información sobre el mantenimiento del rendimiento del proceso abrasivo, consulta nuestro blog sobre rendimiento de rueda CBN: Mantenimiento y factores.
| Paso | Variable crítica | Señal de problema | Primera acción |
|---|---|---|---|
| 1. Especificación | Abrasivo, grano, liga, velocidad máxima | Desgaste acelerado sin causa aparente | Verificar que abrasivo y liga sean correctos para el material actual |
| 2. Montaje | Limpieza del flange, torque, truing, runout | Vibración, Ra inconsistente entre piezas | Medir runout y truear la rueda después de montar |
| 3. Dressing | Frecuencia, profundidad de pasada, refrigeración | Ra deteriora antes de lo esperado entre dressings | Reducir profundidad de dressing y verificar que se hace con refrigeración |
| 4. Refrigeración | Dirección boquilla, caudal, concentración, filtrado | Quemado de piezas, desgaste acelerado de rueda | Verificar dirección de boquilla al punto de contacto real |
Las señales más claras son el aumento progresivo del tiempo de ciclo sin cambios en los parámetros de proceso, el deterioro de la Ra antes de lo esperado entre ciclos de dressing, y una vida útil de la rueda significativamente menor que la proyectada por el fabricante.
La frecuencia correcta es la que mantiene el Ra dentro de tolerancia y el tiempo de ciclo estable. Si el Ra está bien y el tiempo de ciclo no ha aumentado, el dressing no es necesario todavía. Verifica las señales del proceso antes de decidir, no programes el dressing por tiempo fijo.
Los parámetros de proceso incorrectos pueden producir más desgaste que el material en sí. Una liga de resina a velocidad excesiva se degrada mucho más rápido que la misma liga a la velocidad correcta en un material más duro. Para más detalle sobre los errores más frecuentes en el proceso de rectificado, consulta nuestro blog sobre fallas de mal rectificado de disco: 7 errores.
El refrigerante contaminado con partículas metálicas actúa como abrasivo adicional sobre la superficie de la rueda, acelerando su desgaste. Un sistema de filtrado en buen estado puede extender la vida útil de la rueda hasta un 20–30% comparado con el mismo proceso con refrigerante sin filtrar.
Cuando el proceso cambió, cuando la vida útil real es consistentemente menor que la proyectada y cuando los 4 pasos de este blog ya se revisaron sin mejoría. Puedes solicitar una revisión técnica gratuita con nuestros ingenieros de aplicaciones.
El rendimiento de una rectificadora industrial con ruedas de diamante depende de que la especificación sea correcta para el proceso actual, de que el montaje elimine cualquier fuente de excentricidad, de que el dressing se haga cuando el proceso lo indica y no por rutina, y de que la refrigeración llegue al punto correcto con el caudal correcto. Esos cuatro factores producen mejoras de rendimiento reales sin inversión en equipamiento nuevo. En Eagle Superabrasives fabricamos ruedas de diamante y ruedas de CBN para todos los tipos de rectificadora industrial. Contáctanos aquí y un ingeniero de aplicaciones revisará los cuatro pasos aplicados a tu proceso específico.