Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


En un centro de afilado de herramientas en Monterrey, una rueda de esmeril electrochapada de diamante recrea el perfil helicoidal de una fresa de carburo de cuatro filos con tolerancias de ±3 µm. En un taller de moldes y troqueles en el Bajío, una rueda de esmeril electrochapada de CBN reproduce una cavidad de forma compleja en acero D2 sin necesidad de ciclos de dressing. En una planta aeroespacial en Querétaro, ruedas de perfil electrochapadas generan geometrías en componentes de titanio que ninguna otra liga puede replicar con esa precisión.
Los tres casos comparten algo fundamental: La rueda de esmeril electrochapada no es simplemente otra opción en el catálogo de abrasivos. Es la solución específica cuando la geometría de la herramienta, la precisión del perfil o la agresividad de corte desde la primera pasada son los factores determinantes del proceso.
La rueda de esmeril electrochapada, también conocida como rueda galvánica o de electrodeposición, es un tipo de herramienta abrasiva en la que los granos de diamante o CBN se depositan sobre un núcleo metálico mediante un proceso electroquímico de níquel. A diferencia de las ligas de resina, metal o vitrificada, donde el grano se mezcla con el aglomerante y se sinteriza en un horno, en la electrochapada el grano se fija directamente sobre la superficie del núcleo mediante el depósito electrolítico de níquel que lo ancla en su lugar.
El resultado es una capa única de grano superabrasivo con características que ninguna otra liga abrasiva puede igualar en conjunto:
La relación de encapsulación, es decir, el porcentaje del grano enterrado en el níquel, es el parámetro más crítico de diseño. Una encapsulación insuficiente produce desprendimiento prematuro del grano. Una excesiva reduce la exposición y la agresividad de corte. Para conocer cómo esta y otras ligas afectan el comportamiento abrasivo, visita nuestra sección de ligaduras abrasivas.
| Característica | Electrochapada | Resina | Vitrificada | Metal |
|---|---|---|---|---|
| Agresividad de corte | Máxima | Media-alta | Alta | Media |
| Precisión de perfil | Máxima | Media | Alta | Media |
| Vida útil | Baja-media | Media | Alta | Alta |
| Requiere dressing | No | Sí | Sí | Sí |
| Geometrías complejas | Excelente | Limitada | Buena | Buena |
| Velocidad de operación | 20-40 m/s | 20-45 m/s | 45-100+ m/s | 15-35 m/s |
| Compatible con máquinas convencionales | Sí | Sí | Requiere CNC rígida | Sí |
| Mejor para | Perfiles, forma libre, alta agresividad inicial | Acabado, carburo, cerámica | Producción en serie, acero | Desbaste duro, vidrio grueso |
Esta es la aplicación más común de la rueda de esmeril electrochapada en la industria mexicana. Los centros de afilado CNC en Monterrey, Ciudad Juárez y el Bajío utilizan ruedas electrochapadas para generar y reafilar geometrías que otras ligas no pueden reproducir con precisión:
En talleres de moldes y troqueles de estampado en el Bajío y el Estado de México, la rueda de esmeril electrochapada de CBN trabaja cavidades de forma libre en aceros de alta dureza como D2, H13 y M2 (58 a 64 HRC). La ventaja frente a la liga de resina en este contexto es doble: Mayor agresividad de corte en aceros duros y mayor fidelidad de perfil sin degradación por dressing.
En el corredor aeroespacial de Querétaro, las ruedas de esmeril de diamante electrochapadas se usan para rectificar componentes de CFRP, cerámica de nitruro de silicio y compuestos metal-cerámica. La alta exposición del grano produce cortes limpios con mínima delaminación en materiales frágiles. Para más detalle sobre corte de materiales especiales, consulta nuestro blog sobre disco de diamante para materiales especiales.
Las cuchillas electrochapadas de diamante para corte de cerámica técnica, vidrio óptico y sustratos de semiconductores son una aplicación especializada. Sus espesores desde 0.1 mm y la precisión del kerf son imposibles de lograr con otras ligas. Esta aplicación es creciente en la industria electrónica de Guadalajara.
Porque solo tiene una capa de grano. En las ligas de resina, metal y vitrificada, el dressing elimina la capa superficial desgastada y expone grano nuevo del interior. En la electrochapada, el grano está en una sola capa sobre el níquel. Cuando esa capa se desgasta, no hay grano debajo que exponer. La rueda de esmeril debe reemplazarse. Esta limitación es la razón por la que la electrochapada tiene menor vida útil que otras ligas, pero también la razón por la que no requiere dressing durante su vida activa.
No es recomendable. El diamante reacciona químicamente con el hierro a las temperaturas de contacto en el rectificado, degradando el grano rápidamente. Para acero endurecido, la rueda de esmeril electrochapada correcta es la de CBN, no de diamante. Para materiales no ferrosos (carburo, cerámica, compuestos), el diamante electrochapado es la elección correcta. Para más detalle sobre esta distinción, consulta nuestra guía de selección de muela CBN.
En afilado de herramientas de carburo, una rueda de esmeril electrochapada bien especificada puede afilar entre 500 y 2,000 herramientas antes de necesitar reemplazo, dependiendo del diámetro y el material removido por herramienta. La señal de fin de vida útil es la pérdida de agresividad de corte sin posibilidad de recuperarla con dressing.
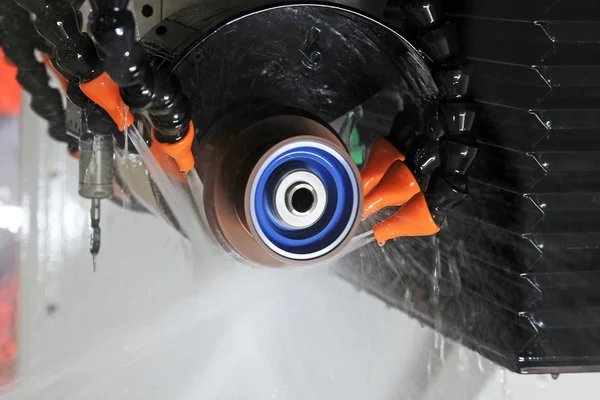
Sí, es la liga más compatible con máquinas convencionales entre las opciones de superabrasivos. No requiere las altas velocidades periféricas de la vitrificada ni la rigidez extrema de husillo que esta exige. Una rueda de esmeril electrochapada puede operar en rectificadoras convencionales con buenas condiciones de refrigeración y velocidades de 20 a 35 m/s.
La regla es la misma que para cualquier superabrasivo: CBN para materiales ferrosos (aceros, fundiciones) y diamante para materiales no ferrosos (carburo, cerámica, vidrio, compuestos). La rueda de esmeril electrochapada de CBN es el estándar para moldes de acero de herramienta y geometrías de corte en HSS. La electrochapada de diamante es el estándar para perfiles en carburo, cerámica técnica y materiales compuestos. Para una guía completa de selección de abrasivo, visita nuestra sección de superabrasivos.
La rueda de esmeril electrochapada no es la liga de mayor vida útil ni la más económica por pieza en producción masiva. Es la liga correcta cuando la precisión de perfil, la agresividad de corte inicial y la capacidad de reproducir geometrías complejas son los factores determinantes del proceso. En la industria mexicana de manufactura de herramientas, moldes y componentes aeroespaciales, esas tres condiciones se presentan con frecuencia creciente a medida que las tolerancias dimensionales se vuelven más estrictas y las geometrías más complejas.
En Eagle Superabrasives fabricamos ruedas de esmeril electrochapadas de diamante y CBN para todas las aplicaciones de perfil, afilado y rectificado de materiales especiales. Contáctanos aquí y un ingeniero de aplicaciones te ayudará a definir la especificación correcta para tu proceso.