Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…


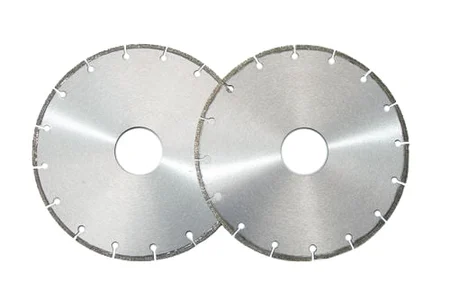
Entre todas las ligas disponibles para ruedas de diamante, el proceso de soldadura al vacío o vacuum brazing es el menos conocido y, en ciertos contextos, el más capaz. Un disco de diamante soldado al vacío puede tener una capa de grano con exposición de hasta el 70% de la altura del cristal, mucho más que cualquier otra liga convencional. Eso no es un detalle menor: es la razón por la que en ciertas aplicaciones de corte agresivo en materiales difíciles, ninguna otra tecnología produce los mismos resultados.
Esta guía explica qué es el proceso de soldadura al vacío, qué propiedades le confiere al disco de diamante soldado al vacío, en qué difiere de las ligas electrochapada, metálica y de resina, y cuáles son las condiciones de uso que maximizan su rendimiento.
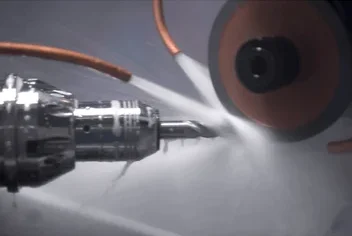
La soldadura al vacío (vacuum brazing) es un proceso de unión en el que los granos de diamante se fijan a la superficie metálica del núcleo del disco mediante un metal de aporte (generalmente una aleación de níquel-cromo o de plata) que se funde en un horno de vacío a temperaturas de 900 a 1,100°C. La ausencia de oxígeno en el ambiente de vacío evita la oxidación del metal de aporte y del diamante durante el proceso, lo que produce una unión química directa entre el carbono del diamante y el metal de aporte.
Esa unión química, a diferencia de la unión mecánica que ocurre en la liga electrochapada o metálica convencional, es fundamentalmente más fuerte por unidad de superficie de contacto. El resultado es un disco de diamante soldado al vacío que puede exponer el 50 a 70% de la altura del grano sobre la superficie del núcleo, sin riesgo de desprendimiento prematuro del cristal.
Entender qué hace único al disco de diamante soldado al vacío requiere compararlo con las ligas más comunes:
| Característica | Soldado al vacío | Electrochapado | Metal sinterizado | Resina |
|---|---|---|---|---|
| Exposición del grano | 50-70% | ~50% | 20-30% | 25-35% |
| Tipo de unión grano-matriz | Química (brazed) | Mecánica (Ni) | Mecánica (sinterizado) | Mecánica (resina) |
| Agresividad de corte | Máxima | Alta | Media | Media-alta |
| Capas de grano | Una | Una | Múltiples | Múltiples |
| Requiere dressing | No | No | Sí | Sí |
| Vida útil | Media | Baja-media | Alta | Media |
| Corte en seco | Sí (limitado) | Sí (limitado) | No recomendado | No |
| Versatilidad de materiales | Muy alta | Media | Alta | Alta |
Esta es la comparación más frecuente porque ambas ligas tienen capa única de grano y no requieren dressing. Las diferencias son importantes:
Cuando el material a cortar combina componentes de dureza muy diferente en la misma pieza, como un compuesto metal-cerámica, un laminado de carburo y acero, o un material de construcción con rebar y agregado de cuarzo, el disco de diamante soldado al vacío maneja esa variedad sin comprometer el filo. La unión química retiene el grano incluso cuando el esfuerzo de corte varía bruscamente entre componentes del material.
Carburo de silicio, nitruro de silicio, alúmina de alta densidad, materiales cerámicos de alta dureza que desgastan rápidamente la liga metálica convencional. El disco de diamante soldado al vacío mantiene la agresividad de corte durante más tiempo en estos materiales gracias a la mayor exposición del grano y la resistencia de la unión química al desgaste abrasivo. Para aplicaciones de corte de cerámica técnica, consulta también nuestro blog sobre disco de diamante para materiales especiales.
En trabajos de campo o en aplicaciones donde la refrigeración líquida no es viable, el disco de diamante soldado al vacío puede operar en seco durante ciclos cortos con mayor tolerancia térmica que otras ligas de capa única. La clave es trabajar en ciclos intermitentes que permitan la disipación del calor entre pasadas.
Al igual que la liga electrochapada, el soldado al vacío puede fabricarse sobre núcleos de geometría compleja. La diferencia es que la unión química permite fabricar herramientas de perfil en materiales que la electrochapada no puede trabajar eficientemente, como hierro fundido o algunos aceros de media dureza mezclados con componentes no ferrosos. Para aplicaciones de rectificado de recubrimientos duros, consulta nuestro blog sobre recubrimiento industrial: Diamante o CBN.
La electrodeposición de níquel (electrochapado) fija el grano mecánicamente mediante el níquel depositado alrededor del cristal. La soldadura al vacío forma una unión química directa entre el metal de aporte y el cristal de diamante a alta temperatura. Esa unión química es más fuerte por unidad de superficie, permite mayor exposición del grano y hace al disco de diamante soldado al vacío más versátil en materiales mixtos.
Con limitaciones. El diamante reacciona con el hierro a temperaturas de contacto elevadas, lo que aplica también al soldado al vacío. Para corte de acero endurecido o aceros de herramienta, las ruedas de CBN son el abrasivo correcto. El soldado al vacío puede trabajar materiales mixtos que incluyen algo de contenido ferroso en ciclos cortos con refrigeración, pero no es la primera opción para acero como material principal de corte.
Porque la unión química entre el metal de aporte y el cristal de diamante resiste mejor el estrés térmico que la unión mecánica del electrochapado o la matriz de resina. Aun así, el corte en seco con soldado al vacío debe hacerse en ciclos cortos con pausas, nunca de forma continua.
No. Al igual que el electrochapado, tiene capa única de grano. El dressing que se usa en ligas de resina o metal para exponer grano nuevo del interior no aplica aquí porque no hay grano interior que exponer. Cuando la capa superficial se agota, el disco debe reemplazarse.
La regla de decisión es: Si el material a cortar es mixto o cambia de dureza en la misma pieza, o si necesitas la máxima agresividad de corte inicial con mayor versatilidad que el electrochapado, el soldado al vacío es la opción. Si el material es homogéneo y bien definido, el electrochapado o la liga metálica pueden ofrecer mejor relación costo-vida útil. Para definir cuál es la correcta para tu proceso, puedes solicitar una consulta técnica gratuita.
El disco de diamante soldado al vacío ocupa un espacio específico en el ecosistema de herramientas abrasivas: No es la liga de mayor vida útil, ni la más económica, ni la más común. Es la liga con la mayor agresividad de corte inicial, la mayor exposición de grano y la mayor versatilidad en materiales mixtos o de dureza variable. En aplicaciones donde esas tres propiedades son determinantes, ninguna otra liga produce los mismos resultados.
En Eagle Superabrasives fabricamos discos de diamante soldados al vacío y en todas las demás ligas abrasivas para cada aplicación industrial. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta para tu proceso.