Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…


Las limas rotativas de carburo de tungsteno son una de las herramientas de corte manual más versátiles en la metalurgia y la manufactura industrial. Trabajan montadas en taladros de mano, rectificadoras portátiles o herramientas rotativas de alta velocidad, y son el recurso principal para desbaste, desbarbado, conformado y acabado de geometrías complejas que una fresadora CNC no puede alcanzar directamente.
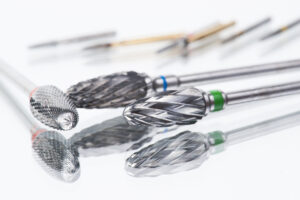
Una lima rotativa de carburo de tungsteno tiene dientes cortantes en espiral, rectos o cruzados que remueven material al girar a alta velocidad, típicamente entre 10,000 y 60,000 RPM. Su dureza de 1,200 a 1,800 HV frente a los 600 a 900 HV del acero rápido le permite trabajar materiales más duros con mayor vida útil por herramienta. En acero endurecido, fundición, Inconel y otras superaleaciones donde la lima de acero prácticamente no corta, la lima rotativa de carburo trabaja eficientemente.
El filo simple (single cut) tiene dientes en espiral en una sola dirección. Produce viruta larga, remoción de material más agresiva y acabado más rugoso. Es la elección correcta para desbaste de material en acero, hierro fundido y materiales ferrosos duros. El filo cruzado (double cut) tiene dientes en dos direcciones que se cruzan formando una cuadrícula. Produce viruta corta, mayor número de filos activos simultáneos y acabado más fino. Es la elección estándar para acabado, conformado de superficies curvas y trabajo en materiales no ferrosos como aluminio y cobre. Para aluminio existe además una variante específica de filo cruzado con geometría de diente optimizada para evacuación de viruta, que evita el cargado de la herramienta.
La cilíndrica de tope plano (SA) es para superficies planas, ranuras y hombros a 90°, la más común en operaciones de desbaste general. La cilíndrica de tope esférico (SB) trabaja tanto en la periferia como en el tope sin generar aristas afiladas en la transición, ideal para superficies curvas y cavidades. La esférica (SC) reproduce radios exactos en cavidades cóncavas, frecuente en moldes y matrices. La cónica de tope esférico (SD/SE) se usa para ángulos en V, chanfles de preparación de soldadura y conformado de juntas en componentes automotrices. El árbol de tope esférico (SF/SG) permite trabajar en profundidades donde otras geometrías no entran. La llama invertida (SL) se usa para socavados y zonas que requieren corte inverso en moldes.
La selección de geometría no depende solo de la forma de la pieza sino también del acceso disponible. Una lima rotativa esférica en una zona de acceso axial directo produce resultados distintos a la misma geometría trabajando de lado. Conocer el ángulo de trabajo real antes de elegir la forma es tan importante como conocer el perfil de la cavidad.
La velocidad de rotación correcta para una lima rotativa de carburo no es “la máxima disponible”. A mayor diámetro, menor RPM para mantener la misma velocidad periférica en el filo. Como referencia general: diámetro 3 mm entre 25,000 y 35,000 RPM, diámetro 6 mm entre 15,000 y 25,000 RPM, diámetro 12 mm entre 8,000 y 15,000 RPM, diámetro 16 mm entre 6,000 y 10,000 RPM. En aluminio las velocidades pueden ser hasta 50% más altas. En materiales de alta dureza como Inconel o acero endurecido, hasta 30% más bajas.
El carburo de tungsteno estándar (WC-Co) sigue siendo el material base de la gran mayoría de limas rotativas industriales. El recubrimiento TiN (Nitruro de Titanio, color dorado) reduce la fricción y el calor en aceros de alta dureza. El recubrimiento DLC (Diamond-Like Carbon) reduce el coeficiente de fricción a niveles muy bajos, especialmente eficiente en aluminio y materiales no ferrosos con tendencia al filo recrecido. Para la mayoría de las aplicaciones en acero convencional y fundición, el carburo sin recubrimiento tiene una relación costo-rendimiento que los recubrimientos no justifican.
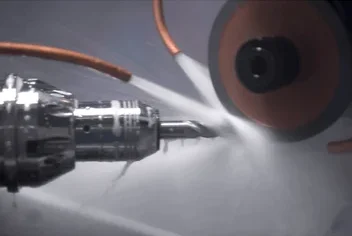
Las limas rotativas de carburo de calidad pueden reacondicionarse mediante reafilado con ruedas de diamante de grano D10 a D25 con liga de resina poliimida en una rectificadora CNC de 5 ejes. El reafilado es económicamente viable en diámetros mayores a 10 mm o geometrías especiales de alto costo. Una lima rotativa bien reafilada puede recuperar el 70 a 90% de su capacidad de corte original. Para más detalle sobre el proceso de afilado de herramientas de carburo, consulta nuestros blogs sobre fresas de carburo: Afilado con ruedas de diamante y CBN y afilado de cortadores de carburo con ruedas de diamante en México.
En la industria manufacturera mexicana las limas rotativas de carburo tienen presencia consolidada en cuatro sectores principales. En moldes y matrices (Querétaro, Estado de México, Nuevo León) se usan para conformado de cavidades, radios interiores y ajuste fino de geometrías en moldes de inyección de plástico y matrices de estampado. En la industria automotriz (Guanajuato, Coahuila, Nuevo León) para preparación de juntas de soldadura, eliminación de rebabas en fundición y ajuste de asientos de válvula. En mantenimiento industrial general son la herramienta de desbaste y desbarbado de uso más frecuente para reparaciones en campo. En industria aeroespacial (Querétaro, Baja California) para conformado de componentes de titanio y superaleaciones de níquel a velocidades reducidas para controlar el calor.
Las limas rotativas de carburo de tungsteno son herramientas de corte cilíndricas con dientes fresados en carburo que trabajan montadas en herramientas rotativas de mano. Se usan para desbaste, desbarbado, conformado y acabado de geometrías complejas en metal, fundición, aluminio y otros materiales. Para más información sobre fresas de carburo en general, consulta nuestro blog sobre guía completa sobre los tipos de fresas de carburo y sus usos.
El filo simple produce remoción más agresiva con acabado más rugoso, para desbaste en acero y materiales ferrosos. El filo cruzado produce acabados más finos con mayor número de filos activos, para acabado y materiales no ferrosos.
Depende del diámetro: 25,000–35,000 RPM para 3 mm, 15,000–25,000 RPM para 6 mm, 8,000–15,000 RPM para 12 mm. En aluminio las velocidades pueden ser hasta 50% más altas. En materiales duros, hasta 30% más bajas.
El reafilado es económicamente viable en diámetros mayores a 10 mm o geometrías especiales de alto costo. Requiere rectificadora CNC de 5 ejes y ruedas de diamante de grano fino con liga de resina poliimida.
Ruedas de diamante con liga de resina poliimida y grano D10 a D25. Para definir la especificación correcta, puedes solicitar una consulta técnica gratuita.
Las limas rotativas de carburo tienen suficiente variedad de tipos de corte, geometrías y especificaciones de velocidad como para que la elección incorrecta tenga consecuencias reales en productividad y acabado. En Eagle Superabrasives fabricamos las ruedas de diamante que producen y reacondicionan los filos de limas rotativas de carburo de tungsteno. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta para tu proceso de reafilado.