Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


Un disco de corte diamantado de buena especificación puede durar mucho más de lo que dura en muchos talleres e industrias. La diferencia casi siempre no está en la calidad del disco sino en cómo se usa. Los cinco errores que se describen en esta guía son los más frecuentes, los más costosos y, una vez identificados, los más fáciles de corregir.
Esta guía está dirigida a operadores y responsables de proceso en industria de manufactura, metalworking y procesado de materiales técnicos, no a usuarios de construcción civil. Si buscas orientación sobre qué liga elegir según el material, consulta nuestro blog sobre disco de diamante para corte de materiales especiales.
El costo real de un error con un disco de corte diamantado rara vez es el precio del disco mismo. Es el costo de la pieza dañada, el tiempo de máquina perdido, el rediseño del proceso o, en el peor de los casos, el incidente de seguridad. Un disco de diamante mal usado no solo se desgasta antes de tiempo: puede producir cortes fuera de especificación, generar calor que daña el material, o fracturarse bajo condiciones de operación incorrectas.
Regla general: Si un disco de corte diamantado se está desgastando más rápido de lo esperado, el primer lugar donde buscar la causa no es el disco. Es el proceso.
Cada disco de corte diamantado está diseñado para un perfil específico de material. La liga, el tamaño de grano y la concentración de diamante se formulan juntos para que el disco funcione bien en un rango concreto de dureza y abrasividad. Usar un disco formulado para cerámica técnica en un material compuesto de fibra de carbono, o un disco para vidrio en carburo de tungsteno, produce resultados predeciblemente malos:
La corrección es directa: Antes de definir el disco, definir el material con precisión. Para una guía completa de selección de liga según material, visita nuestra sección de ligaduras abrasivas.
Cada disco de corte diamantado tiene un rango de velocidad periférica óptimo, marcado en el disco por el fabricante. Operar fuera de ese rango en cualquier dirección compromete tanto el rendimiento como la seguridad:
La corrección: Respetar siempre la velocidad máxima indicada en el marcado del disco y dejar que el peso de la herramienta haga el trabajo, sin presión adicional en cortes manuales.
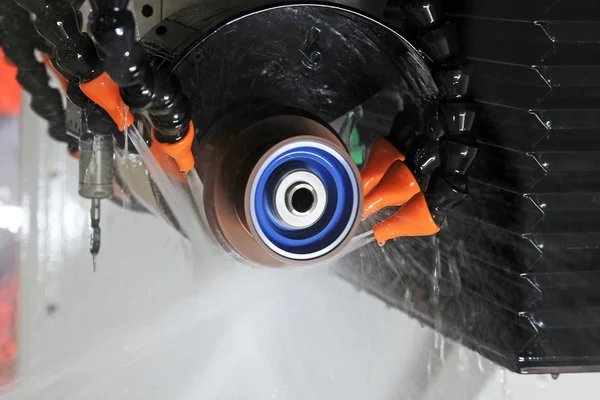
El diamante corta bien. El calor destruye esa capacidad. La refrigeración no es un accesorio opcional del proceso de corte con disco de corte diamantado: Es parte del proceso mismo.
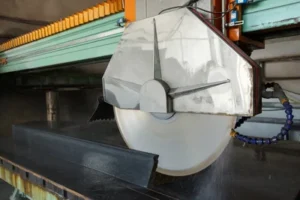 En corte húmedo: Un caudal insuficiente es casi tan malo como no usar refrigerante. El agua que no llega a la zona de contacto no refrigera ni evacua la viruta, que es abrasiva y contribuye al desgaste acelerado del disco. El mínimo recomendable es de 5 a 10 litros por minuto, dirigidos directamente al punto de contacto, no al husillo ni a la pieza en general.
Un disco de corte diamantado perfectamente especificado para el proceso puede dar resultados mediocres si el montaje es incorrecto. Los errores de montaje más frecuentes en operación industrial son:
Este error es más sutil que los anteriores y por eso es frecuente incluso en operadores con experiencia. Dos materiales que parecen similares pueden requerir especificaciones de disco completamente distintas:
La corrección no es complicada, pero requiere disciplina: Documentar exactamente qué material se cortó con qué disco y qué resultado se obtuvo. Esa base de datos de proceso, aunque sea informal, es lo que permite optimizar la especificación con el tiempo en lugar de repetir los mismos errores de lote en lote. Para una guía de selección de abrasivo por material, visita nuestra sección de abrasivos superabrasivos.
Mito 1: “Más presión = corte más rápido”
El diamante corta por velocidad periférica, no por fuerza aplicada. Presionar más el disco contra el material no aumenta la tasa de remoción. Lo que aumenta es la temperatura de contacto, el desgaste del grano y el riesgo de desviación lateral del corte. El disco correcto a la velocidad correcta corta solo con el peso de la herramienta.
Mito 2: “Un disco de diamante corta cualquier cosa”
El diamante tiene dureza suficiente para trabajar casi cualquier material no ferroso duro. Pero la liga que sujeta ese diamante no es universal. Un disco de resina para cerámica fina no tiene la retención de grano para cortar carburo de tungsteno de forma eficiente. Usar el disco incorrecto no solo produce malos resultados: puede generar situaciones de seguridad si el disco se comporta de forma impredecible.
Mito 3: “El disco de diamante siempre está afilado”
El grano de diamante se puede embotar, glasear o perder por desgaste de la liga, igual que cualquier otro abrasivo. La diferencia es que en discos de liga de resina o metal, el dressing recupera la agresividad de corte cuando el disco empieza a actuar “duro”. Reconocer las señales de embotamiento (aumento del tiempo de corte, mayor vibración, temperatura elevada en la pieza) y saber que el dressing es la solución correcta antes de pensar en reemplazar el disco.
| Síntoma | Causa probable | Corrección inmediata |
|---|---|---|
| Corte lento, disco actúa duro | Disco embotado o liga demasiado dura para el material | Dressing del disco o cambio a especificación de liga más suave |
| Chipping excesivo en el borde | Velocidad incorrecta, profundidad de pasada excesiva o disco incorrecto para el material | Reducir profundidad de pasada, verificar velocidad, revisar especificación de disco |
| Desgaste acelerado del disco | Material más abrasivo de lo previsto o refrigeración insuficiente | Aumentar caudal de refrigerante, verificar compatibilidad del disco con el material |
| Corte desviado o no recto | Disco deformado, montaje incorrecto o presión lateral excesiva | Inspeccionar planitud del disco, verificar montaje y bridas |
| Vibración durante el corte | Desequilibrio del disco, bridas sucias o husillo con juego | Limpiar bridas, rebalancear, inspeccionar husillo |
| Temperatura elevada en la pieza | Refrigeración insuficiente o velocidad fuera de rango | Aumentar caudal y verificar que la boquilla apunta a la zona de contacto |
Las señales más claras son: Aumento del tiempo de corte sin cambios en los parámetros de proceso, mayor vibración durante la operación, temperatura más alta en la pieza después del corte, y en casos avanzados, desgaste visible en los segmentos de diamante al inspeccionar el borde del disco lateralmente. Si el dressing ya no recupera la agresividad de corte, el disco ha llegado al final de su vida útil.
Las causas más frecuentes son: Disco deformado por almacenamiento o transporte incorrecto, bridas con suciedad o rebabas que generan un punto de apoyo desigual, presión lateral durante el corte, o un disco con desgaste asimétrico por haber trabajado con refrigeración insuficiente en un lado. La verificación de planitud del disco antes del montaje y la limpieza de bridas resuelven la mayoría de estos casos.
Sí. Las condiciones que más predisponen a fractura son: Operación por encima de la velocidad máxima marcada en el disco, impactos bruscos durante el corte, contacto con materiales de dureza muy superior a la especificación del disco, y discos que ya presentaban microfisuras no detectadas antes del montaje. Por eso la inspección visual antes de cada uso no es opcional. Un disco fracturado en operación a alta velocidad representa un riesgo serio para el operador y el equipo.
En discos de liga de resina y metálica, el dressing recupera la agresividad de corte cuando el disco empieza a actuar duro. En discos electrochapados, el dressing no es posible porque solo tienen una capa de grano: Cuando esa capa se agota, el disco debe reemplazarse. Para más detalle sobre el comportamiento de cada liga, consulta nuestro blog sobre rueda de esmeril electrochapada.
Las cinco acciones con mayor impacto son: Verificar que el disco es el correcto para el material antes de cada proceso, mantener el refrigerante limpio y bien dirigido a la zona de contacto, operar dentro del rango de velocidad periférica especificado, limpiar las bridas antes de cada montaje, y hacer dressing periódico antes de que el disco pierda completamente su agresividad. Para definir la especificación de disco correcta para tu proceso específico, puedes solicitar una consulta técnica gratuita.
Los cinco errores descritos en esta guía no son raros ni difíciles de cometer. Son exactamente los que más frecuentemente reducen la vida útil de un disco de corte diamantado en la práctica industrial diaria. Y todos tienen en común que son prevenibles con información técnica correcta y algo de disciplina de proceso.
Un disco de corte diamantado bien especificado, correctamente montado, operado dentro de sus parámetros y con la refrigeración adecuada, rinde exactamente lo que su diseño promete. Cuando no rinde, la respuesta casi siempre está en uno de estos cinco factores. En Eagle Superabrasives fabricamos discos de diamante para aplicaciones industriales de precisión y podemos ayudarte a diagnosticar qué está limitando el rendimiento de los tuyos. Contáctanos aquí y un ingeniero de aplicaciones revisará tu proceso contigo.