Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


Comprar la especificación correcta de rueda CBN es solo la mitad del trabajo. La otra mitad, la que con frecuencia se descuida, es todo lo que ocurre después de montar esa rueda en la máquina: Cómo se balancea, cómo se le da dressing, cómo se refrigera y cómo se monitorea su desgaste a lo largo del tiempo. Dos plantas que compran exactamente la misma rueda pueden obtener resultados completamente distintos según qué tan bien gestionen esas variables.
Este blog no trata sobre qué rueda elegir, sino sobre cómo sacarle el máximo rendimiento a la que ya tienes. Si buscas ayuda para seleccionar la especificación correcta, te recomendamos primero nuestra guía de selección de muela CBN. Aquí nos enfocamos en lo que pasa después de esa decisión.
Una rueda CBN de excelente especificación, montada con descuido en una máquina mal calibrada y operada sin atención a la refrigeración, rinde peor que una rueda de especificación más modesta bien gestionada. El rendimiento de rueda CBN es el resultado de la suma de varios factores que interactúan entre sí, no de una sola variable aislada.
Entender esos factores y controlarlos sistemáticamente es lo que separa un proceso de rectificado predecible, con costos por pieza estables, de uno donde la vida útil de la rueda varía de un lote a otro sin razón aparente.
Una rueda desequilibrada genera vibración, y la vibración es el enemigo silencioso de cualquier proceso de rectificado de precisión. Sus efectos no siempre son obvios de inmediato: Pueden manifestarse como un acabado superficial irregular, un desgaste prematuro y desigual de la rueda, o incluso microfracturas en el componente que solo se detectan en inspección.
El dressing es probablemente la variable con mayor impacto directo sobre el rendimiento de rueda CBN, especialmente en ligas vitrificadas y metálicas que sí requieren este proceso. Un dressing mal ejecutado, ya sea demasiado agresivo, demasiado fino o simplemente realizado en el momento equivocado, afecta tanto la calidad del acabado como la vida útil de la rueda.
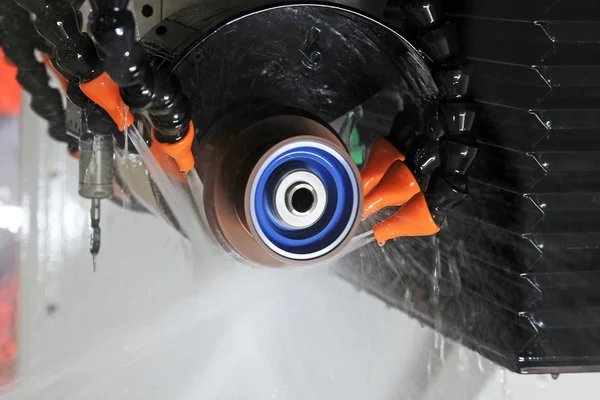
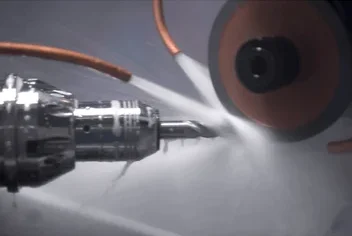
La refrigeración insuficiente es, en la experiencia de muchos talleres, la causa más subestimada de bajo rendimiento en rectificado con CBN. No se trata solo de mantener fluido sobre la pieza, sino de dirigir el caudal correcto, con la presión correcta, exactamente al punto de contacto entre la rueda y la pieza.
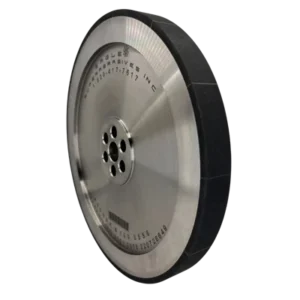
Cada rueda CBN tiene un rango de velocidad periférica óptimo, marcado por el fabricante según la liga y la especificación. Operar fuera de ese rango, en cualquier dirección, compromete el rendimiento de rueda CBN:
Respetar siempre el marcado de velocidad máxima de la rueda no es una recomendación, es un requisito de seguridad operacional.
Una profundidad de pasada excesiva genera calor que puede dañar tanto la pieza como la rueda. Una profundidad insuficiente, paradójicamente, también puede ser contraproducente: La rueda “patina” sobre el material sin cortar de forma efectiva, generando calor sin remoción real de material.
El rendimiento de rueda CBN está limitado por la capacidad de la máquina, no solo por la calidad de la rueda. Una máquina con juego en el husillo o con baja rigidez estructural no permitirá que ni siquiera la mejor especificación de rueda exprese su potencial completo.
Muchos talleres reemplazan ruedas CBN según un calendario fijo en lugar de según su condición real, lo que puede significar desperdiciar vida útil disponible o, peor, seguir usando una rueda que ya comprometió la calidad de las últimas piezas producidas.
| Síntoma observado | Causa probable | Acción correctiva |
|---|---|---|
| Acabado superficial irregular | Desbalanceo de rueda o vibración de husillo | Rebalancear, revisar juego de husillo |
| Quemaduras en la pieza | Refrigeración insuficiente o velocidad muy baja | Aumentar caudal, verificar velocidad periférica |
| Desgaste acelerado de la rueda | Velocidad excesiva o profundidad de pasada incorrecta | Ajustar parámetros según especificación de la rueda |
| Aumento gradual del tiempo de ciclo | Rueda embotada, requiere dressing | Programar dressing antes de que se vuelva crítico |
| Vibración audible durante el rectificado | Desbalanceo o rigidez insuficiente de la máquina | Rebalancear, inspeccionar montaje y husillo |
Es difícil dar un número universal porque depende del material, la operación y la liga, pero la diferencia entre una gestión correcta y una deficiente puede ser de varias veces la vida útil esperada. No es raro que una rueda mal balanceada o mal refrigerada llegue a una fracción de su vida útil teórica, mientras que la misma especificación bien gestionada se aproxima o incluso supera lo proyectado por el fabricante.
Solo si se hace en el momento y de la forma correctos. Un dressing prematuro desperdicia material útil de la rueda sin necesidad. Un dressing demasiado tardío permite que el proceso se deteriore antes de corregirlo. Y un dressing mal ejecutado, con parámetros incorrectos, puede dejar la rueda en peores condiciones que antes de intervenirla.
En aplicaciones de alta precisión o alta velocidad, sí es recomendable, porque el dressing remueve material de forma que puede alterar ligeramente la distribución de masa de la rueda. En operaciones menos exigentes, puede no ser estrictamente necesario en cada ciclo, pero es una buena práctica verificarlo periódicamente.
Una forma de diagnosticarlo es probar la misma rueda en otra máquina, si es posible, o probar una rueda nueva en la misma máquina. Si el problema persiste con una rueda nueva, probablemente está en la máquina (husillo, rigidez, montaje). Si el problema desaparece con una rueda nueva pero la anterior funcionaba bien al inicio, es más probable que sea un tema de desgaste o mal mantenimiento de esa rueda específica.
Para operaciones de alto volumen o piezas de alto valor, sí suele justificarse, porque permite detectar problemas antes de que se traduzcan en piezas rechazadas. Para talleres con volúmenes menores, una rutina sistemática de inspección visual y registro manual del rendimiento puede ser suficiente sin necesidad de instrumentación adicional. Si quieres ayuda para definir qué nivel de control tiene sentido para tu operación, puedes solicitar una consulta técnica.
El rendimiento de rueda CBN rara vez se explica por un solo factor. Casi siempre es la combinación de varios elementos, algunos relacionados con la rueda misma y otros con la máquina y el proceso, lo que determina si esa inversión rinde lo esperado o se queda corta. La buena noticia es que, a diferencia de la especificación de la rueda, estos siete factores están completamente bajo el control del operador y del proceso.
En Eagle Superabrasives no solo fabricamos ruedas CBN de alta especificación. También podemos ayudarte a diagnosticar qué está limitando el rendimiento de las que ya tienes. Contáctanos aquí y un ingeniero de aplicaciones revisará tu proceso contigo.