El proceso de rectificado sin centros no es una sola operación sino una familia de tres modalidades distintas: Thru-feed (pasante), in-feed (penetración) y end-feed (tope). Las tres comparten la misma configuración básica de máquina, con una rueda de rectificado y una rueda reguladora sobre las que descansa la pieza sin sujeción mecánica. Pero difieren completamente en cómo se mueve la pieza durante el proceso, y esa diferencia define para qué geometrías y volúmenes de producción es adecuada cada una.
Este blog explica cómo funciona específicamente el thru-feed dentro del proceso de rectificado sin centros, qué lo diferencia de las otras dos modalidades, qué parámetros determinan su rendimiento y qué tipo de ruedas requiere para funcionar correctamente.
 Cómo funciona el proceso de rectificado sin centros
 Cómo funciona el proceso de rectificado sin centros
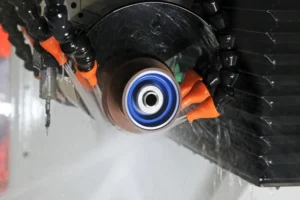
En cualquier modalidad del proceso de rectificado sin centros, la pieza descansa sobre una cuchilla de soporte (workrest blade) y queda en contacto simultáneo con dos ruedas: La rueda de rectificado, que gira a alta velocidad y remueve material, y la rueda reguladora, que gira a menor velocidad y controla tanto la rotación de la pieza como, en el thru-feed, su avance axial a través de la máquina.
La ausencia de sujeción mecánica entre puntos o en mandril es la característica que define este proceso. Esa ausencia elimina los errores de concentricidad asociados al montaje y permite procesar piezas cilíndricas con tolerancias muy estrictas de redondez, especialmente en diámetros pequeños donde el rectificado cilíndrico convencional es difícil o inviable. Para una visión general del rectificado sin centros y sus aplicaciones industriales, consulta nuestro blog sobre rectificado sin centros: Aplicaciones y ventajas.
Thru-feed: La modalidad de mayor productividad
En el thru-feed, la pieza entra por un lado de la máquina y sale por el lado opuesto de forma continua, sin interrumpir el ciclo de rectificado. La rueda reguladora está ligeramente inclinada respecto al eje horizontal, lo que genera una componente axial de fuerza que empuja la pieza a través de la zona de rectificado a una velocidad de avance controlada.
Esa configuración convierte el thru-feed en la modalidad más eficiente del proceso de rectificado sin centros para producción en serie: Todo el tiempo de máquina es tiempo de rectificado. No hay tiempo de carga ni descarga individual de piezas, no hay retracción de la rueda entre ciclos y el flujo de piezas puede automatizarse completamente con alimentadores y canales de salida.
- Ángulo de inclinación de la rueda reguladora: Típicamente entre 1° y 6°. Un ángulo mayor produce mayor velocidad de avance y mayor tasa de producción, pero menor tiempo de contacto por pieza y potencialmente menor acabado superficial. Un ángulo menor produce avance más lento, mayor tiempo de contacto y mejor acabado Ra.
- Velocidad de la rueda reguladora: Determina directamente la velocidad de rotación de la pieza. Una pieza que rota más lento tiene mayor tiempo de contacto con la rueda de rectificado por vuelta, lo que produce mayor remoción de material por pasada.
- Altura de la cuchilla de soporte: La pieza debe estar ligeramente por encima del eje central de las dos ruedas. Una altura incorrecta produce piezas con sección oval en lugar de circular, uno de los errores más frecuentes en el ajuste inicial del proceso de rectificado sin centros.
El thru-feed solo es viable para piezas con diámetro constante a lo largo de toda su longitud. Cualquier escalón, hombro o variación de diámetro en la pieza impide su paso continuo a través de la máquina y requiere cambiar a la modalidad in-feed.
In-feed y end-feed: Cuándo el thru-feed no aplica
In-feed (rectificado por penetración)
En el in-feed, la pieza no avanza axialmente. Se carga en la zona de rectificado, la rueda de rectificado avanza radialmente (en plunge) hasta alcanzar el diámetro final, y luego se retrae para permitir la descarga de la pieza y la carga de la siguiente. Es el método correcto para piezas con geometrías complejas: Escalones, hombros, conos, perfiles no cilíndricos o cualquier forma que impida el avance axial continuo.
El in-feed tiene menor productividad que el thru-feed porque cada pieza requiere un ciclo completo de carga, rectificado y descarga. Pero ofrece mayor flexibilidad geométrica y es el único método viable para piezas con variaciones de diámetro.
End-feed (rectificado por tope)
El end-feed es una variante del thru-feed donde la pieza avanza axialmente hasta un tope fijo que detiene su movimiento en la posición correcta. Se usa principalmente para piezas cónicas o con un extremo de referencia preciso, como puntas de válvula o conos de asiento. Es menos común que las otras dos modalidades en la industria manufacturera general.
Las dos ruedas del proceso: Rectificado y reguladora
El proceso de rectificado sin centros requiere dos ruedas con funciones completamente distintas y especificaciones independientes:
Rueda de rectificado
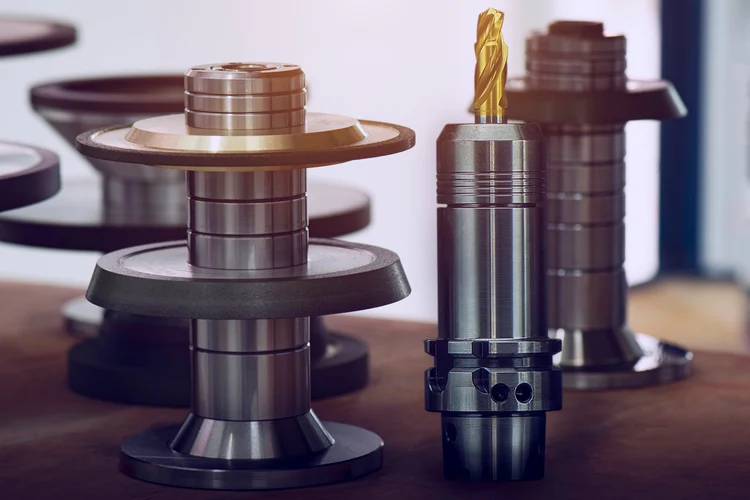
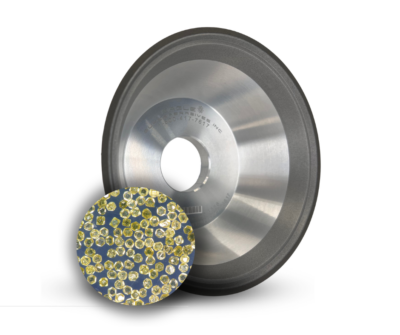
Es la herramienta de corte. Gira a alta velocidad periférica (entre 30 y 60 m/s típicamente) y remueve el material de la pieza. Para aceros endurecidos, las ruedas de CBN con liga vitrificada son el estándar en producción en serie: Ofrecen la mayor vida útil y la más alta consistencia dimensional entre cambios de dressing. Para materiales no ferrosos (carburo, cerámica, materiales compuestos), las ruedas de diamante son el abrasivo correcto.
Rueda reguladora
Es el componente de control. Gira mucho más lento que la rueda de rectificado (entre 15 y 150 RPM típicamente) y su función es triple: Controlar la velocidad de rotación de la pieza, mantener la pieza en contacto con la cuchilla de soporte y, en el thru-feed, generar el avance axial de la pieza a través de la máquina mediante su inclinación.
Las ruedas reguladoras se fabrican generalmente con liga de goma o resina con abrasivo de corindón o carburo de silicio. Su coeficiente de fricción alto es lo que le permite “agarrar” la pieza y controlar su rotación sin resbalar. Eagle Superabrasives fabrica ruedas reguladoras para todas las configuraciones del proceso de rectificado sin centros. Para conocer nuestra línea completa, visita nuestra sección de aplicaciones industriales.
Tabla comparativa: Las tres modalidades del proceso de rectificado sin centros
| Modalidad | Movimiento de la pieza | Geometría viable | Productividad | Aplicación típica |
|---|---|---|---|---|
| Thru-feed (pasante) | Avance axial continuo | Diámetro constante | Muy alta | Barras, ejes, pasadores, rodillos, agujas |
| In-feed (penetración) | Sin avance axial, plunge radial | Cualquier perfil | Media | Válvulas, levas, piezas escalonadas, conos |
| End-feed (tope) | Avance axial hasta tope | Cónica o con referencia final | Media-baja | Conos de válvula, puntas cónicas, husillos |
Parámetros críticos del thru-feed en el proceso de rectificado sin centros
El ajuste correcto de los parámetros del thru-feed determina tanto la calidad dimensional de las piezas como la productividad del proceso. Los cuatro parámetros con mayor impacto son:
- Ángulo de inclinación de la rueda reguladora: Define la velocidad de avance axial de la pieza. A mayor ángulo, mayor velocidad de pasada y mayor tasa de producción, pero menor tiempo de contacto con la rueda de rectificado. El rango típico es de 1° a 6°. Para piezas que requieren acabado fino (Ra menor a 0.4 µm), ángulos de 1° a 2° son los adecuados.
- Altura de la cuchilla de soporte sobre el eje: La pieza debe estar entre 0.5 y 1.5 veces su radio por encima de la línea de centros de las dos ruedas. Una altura insuficiente produce piezas ovales. Una altura excesiva produce inestabilidad y vibración. El ajuste correcto es el parámetro más crítico en la puesta a punto inicial del proceso de rectificado sin centros.
- Velocidad periférica de la rueda reguladora: Determina la velocidad de rotación de la pieza. Velocidades más bajas producen mayor remoción de material por vuelta y mejor acabado superficial. El rango típico es de 15 a 60 m/min.
- Dressing de la rueda reguladora: La rueda reguladora debe dressearse con la misma inclinación que tendrá durante la operación. Si se dresea plana y luego se inclina, su perfil de contacto con la pieza ya no es correcto y produce marcas helicoidal en la superficie.
Aplicaciones del thru-feed en la industria mexicana
El thru-feed dentro del proceso de rectificado sin centros es especialmente adecuado para la producción en serie de piezas cilíndricas de diámetro constante. En la industria manufacturera mexicana, sus aplicaciones más frecuentes son:
- Industria automotriz: Pasadores de pistón, ejes de transmisión, rodillos de cadena, vástagos de válvula y pernos de alta resistencia. La producción en serie de estas piezas en plantas del sector automotriz en Guanajuato, Nuevo León y Coahuila es precisamente el escenario para el que el thru-feed está optimizado.
- Industria de rodamientos: Rodillos cilíndricos, agujas y ejes de precisión para rodamientos de bolas y rodillos. Tolerancias de diámetro en el rango de micras y Ra menor a 0.2 µm son alcanzables con el thru-feed correctamente configurado.
- Industria médica y aeroespacial: Varillas de implantes ortopédicos, tornillos quirúrgicos, pasadores de titanio y pernos aeroespaciales de alta resistencia. En estos sectores, la combinación de alta precisión y capacidad de procesar materiales difíciles hace del thru-feed con ruedas de CBN o ruedas de diamante la solución de referencia.
Preguntas frecuentes
¿Qué es el thru-feed grinding en español?
El thru-feed grinding, también llamado rectificado pasante o rectificado de pasada, es la modalidad del proceso de rectificado sin centros donde la pieza avanza axialmente de forma continua a través de la zona de rectificado, entrando por un lado de la máquina y saliendo por el otro. Es la modalidad de mayor productividad del rectificado sin centros y la primera opción para producción en serie de piezas cilíndricas de diámetro constante.
¿Cuál es la diferencia entre thru-feed e in-feed en el rectificado sin centros?
En el thru-feed, la pieza avanza axialmente a través de la máquina de forma continua. Solo es viable para piezas con diámetro constante. En el in-feed, la pieza no avanza axialmente: La rueda de rectificado avanza radialmente hacia la pieza (plunge) hasta alcanzar el diámetro final. El in-feed permite trabajar cualquier geometría, incluidas piezas con escalones, hombros o variaciones de diámetro, que el thru-feed no puede procesar.
¿Qué ruedas se usan en el proceso de rectificado sin centros thru-feed?
El thru-feed requiere dos ruedas: La rueda de rectificado, que remueve el material (generalmente ruedas de CBN para acero endurecido o ruedas de diamante para materiales no ferrosos), y la rueda reguladora, que controla la rotación y el avance axial de la pieza (generalmente de liga de goma o resina con abrasivo convencional). Ambas tienen funciones distintas y especificaciones completamente independientes.
¿Por qué la pieza queda oval en el rectificado sin centros?
La causa más frecuente de piezas ovales en el proceso de rectificado sin centros es una altura de cuchilla de soporte incorrecta. Si la pieza está demasiado cerca de la línea de centros de las dos ruedas, la configuración geométrica del proceso no genera la acción de redondeo correcta y la pieza sale con sección oval. Aumentar la altura de la cuchilla hasta el rango correcto (entre 0.5 y 1.5 veces el radio de la pieza por encima de la línea de centros) resuelve el problema en la mayoría de los casos.
¿Cuándo conviene usar el proceso de rectificado sin centros thru-feed frente al rectificado cilíndrico convencional?
El thru-feed conviene cuando el volumen de producción es alto, las piezas tienen diámetro constante y la tolerancia de redondez es crítica. El rectificado cilíndrico convencional (entre centros) conviene cuando las piezas tienen geometría compleja con múltiples diámetros, cuando se requiere control de posición entre características (como la coaxialidad entre diámetros), o cuando el volumen de producción no justifica la puesta a punto del rectificado sin centros. Para orientación sobre cuál proceso aplica a tu caso específico, puedes solicitar una consulta técnica gratuita.
Conclusión
El thru-feed es la modalidad más eficiente del proceso de rectificado sin centros para producción en serie de piezas cilíndricas. Su configuración de pasada continua elimina los tiempos muertos de carga y descarga, permite la automatización completa del flujo de piezas y produce tolerancias de redondez y diámetro que pocas otras operaciones pueden igualar en el mismo tiempo de ciclo. Su limitación, piezas de diámetro constante, es la misma condición que lo hace tan eficiente: La simplicidad geométrica de la pieza es lo que permite el flujo continuo.
En Eagle Superabrasives fabricamos ruedas de CBN y ruedas de diamante para la rueda de rectificado, y ruedas reguladoras para todas las configuraciones del proceso de rectificado sin centros. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta para tu proceso.