Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


La proyección térmica (thermal spray) es una familia de procesos que depositan recubrimientos sobre componentes industriales para restituir dimensiones desgastadas, mejorar la resistencia al desgaste o aumentar la protección contra la corrosión a alta temperatura. Después de la aplicación, la superficie del recubrimiento tiene una rugosidad alta y un exceso de espesor que deben rectificarse para llevar el componente a la tolerancia dimensional y el acabado superficial especificados.
Ese rectificado de acabado post-aplicación es donde muchos procesos de proyección térmica fallan: Se aplica correctamente el recubrimiento y se elige incorrectamente la herramienta abrasiva para el rectificado final. El resultado es una herramienta que se desgasta demasiado rápido, un acabado que no alcanza el Ra especificado o, en el peor caso, un recubrimiento deslaminado por calor excesivo durante el rectificado.
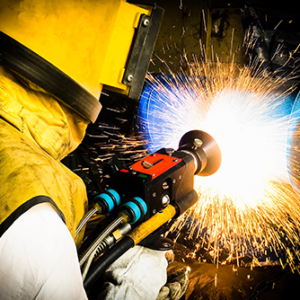
La proyección térmica abarca varios procesos distintos que comparten el mismo principio: Partículas del material de recubrimiento se calientan hasta un estado fundido o semifundido y se aceleran contra la superficie del sustrato, donde solidifican y forman el recubrimiento capa por capa. Los procesos más relevantes en la industria manufacturera mexicana son:
Los recubrimientos de proyección térmica presentan una combinación de características que los hace especialmente exigentes para el proceso de rectificado:
Las ruedas de diamante para rectificado de recubrimientos de proyección térmica están disponibles en tres ligas principales, cada una con ventajas específicas según el tipo de recubrimiento y la operación:
La elasticidad de la liga de resina absorbe las fuerzas de corte variables que produce la estructura heterogénea de los recubrimientos de plasma spray. Es la primera opción para operaciones de acabado fino en recubrimientos de dureza media (600 a 900 HV) donde el Ra final es el parámetro crítico. El auto-afilado controlado de la resina mantiene la agresividad de corte sin necesidad de dressing frecuente, lo que es una ventaja en piezas de geometría compleja donde el dressing es difícil de ejecutar. Para más detalle, consulta nuestro blog sobre liga de resina para ruedas abrasivas.
La mayor retención del grano de la liga metálica sinterizada la hace la más duradera en recubrimientos de alta abrasividad como el WC-Co HVOF de alta densidad. En esos materiales, la resina se desgasta demasiado rápido para ser económicamente viable, mientras que la liga metálica puede ofrecer vidas útiles significativamente mayores. Su limitación es que requiere dressing frecuente para mantener la agresividad de corte, y ese dressing puede ser problemático en piezas con geometría compleja.
El disco de diamante electrochapado es la primera opción cuando la geometría del componente recubierto es compleja y requiere reproducción exacta del perfil, o cuando el espesor disponible para rectificar es tan reducido que no permite pasadas agresivas. Su agresividad constante desde la primera pasada, sin ciclo de apertura, produce una remoción uniforme incluso en recubrimientos con zonas de dureza variable. Para más detalle sobre esta liga, consulta nuestro blog sobre disco abrasivo de diamante electrochapado.
| Recubrimiento | Proceso | Dureza típica | Liga recomendada | Grano típico | Riesgo principal |
|---|---|---|---|---|---|
| WC-Co | HVOF / HVAF | 1,000-1,400 HV | Resina o metálica | D46-D76 | Desgaste acelerado de resina |
| WC-Co-Cr | HVOF | 900-1,200 HV | Metálica o electrochapada | D46-D91 | Desgaste en zonas densas |
| Cr₂O₃ | Plasma spray | 1,100-1,300 HV | Electrochapada o resina | D35-D76 | Porosidad genera vibración |
| Al₂O₃ | Plasma spray | 700-900 HV | Resina fenólica | D25-D54 | Alta abrasividad |
| NiCrBSi | Plasma / HVOF | 600-800 HV | Resina fenólica | D35-D54 | Cargado de la rueda |
| ZrO₂ / TiO₂ | Plasma spray | 500-700 HV | Electrochapada o resina | D15-D46 | Fragilidad, chipping |
| Zn / Al (anticorrosión) | Arc spray | 100-200 HV | Resina fenólica grano grueso | D76-D107 | Cargado por material blando |
Los recubrimientos de proyección térmica tienen presencia en varios sectores industriales en México donde el desgaste, la corrosión o la temperatura son factores críticos de falla:
La proyección térmica (thermal spray) es un conjunto de procesos que depositan recubrimientos metálicos, cerámicos o cermet sobre superficies industriales mediante la proyección de partículas fundidas o semifundidas. Se usa para restituir dimensiones en componentes desgastados, mejorar la resistencia al desgaste y la corrosión, o aplicar propiedades funcionales (aislamiento térmico, conductividad eléctrica) que el material base no tiene. Los procesos más comunes son HVOF, plasma spray y arc spray.
Los recubrimientos de proyección térmica se aplican con un sobredimensionado de 50 a 150 µm sobre la cota final del componente, y su rugosidad post-aplicación (Ra de 4 a 12 µm) es demasiado alta para la mayoría de las aplicaciones funcionales. El rectificado de acabado lleva el componente a la tolerancia dimensional y el Ra especificados, que generalmente están entre 0.1 y 0.8 µm.
Los recubrimientos de proyección térmica más comunes (WC-Co, Cr₂O₃, Al₂O₃) son materiales no ferrosos. Las ruedas de CBN están optimizadas para materiales ferrosos (aceros endurecidos, HSS). Las ruedas de diamante son el abrasivo técnicamente correcto para materiales no ferrosos de alta dureza. La única excepción son los recubrimientos de proyección térmica de base ferrosa (como algunos aceros inoxidables por arc spray), donde las ruedas de CBN pueden ser una alternativa.
Típicamente entre 50 y 150 µm sobre el total aplicado, dejando un espesor funcional residual de 100 a 350 µm dependiendo de la especificación del componente. El espesor total post-aplicación está generalmente entre 150 y 500 µm. Superar el espesor de rectificado especificado elimina la protección que justificó la aplicación del recubrimiento, por lo que el control dimensional durante el proceso es crítico.
Los parámetros necesarios son: Tipo de recubrimiento y proceso de aplicación (HVOF, plasma, arc spray), composición química, dureza HV, espesor total y espesor a remover, Ra objetivo y geometría del componente. Con esa información, la liga, el grano y la concentración se determinan directamente. Puedes solicitar una consulta técnica gratuita con nuestro equipo de ingeniería de aplicaciones.
El rectificado de acabado de recubrimientos de proyección térmica es un proceso que requiere la misma precisión técnica que la aplicación del recubrimiento mismo. La dureza del material, su estructura heterogénea, el espesor limitado disponible y la sensibilidad al calor de muchos recubrimientos cerámicos imponen restricciones que solo las ruedas de diamante correctamente especificadas pueden manejar de forma eficiente y consistente.
En Eagle Superabrasivos fabricamos ruedas de diamante en liga de resina, metálica y electrochapada para el rectificado de todos los tipos de recubrimientos de proyección térmica. Para ver nuestras soluciones para hardface grinding, visita nuestra sección de aplicaciones industriales. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta para tu tipo de recubrimiento.