Liga abrasiva para corte de materiales compuestos: Cuál elegir para evitar deslaminación y chipping
El corte de materiales compuestos con ruedas de diamante presenta un problema que no existe en el maquinado de metales…
Los abrasivos industriales de diamante y CBN son herramientas de rectificado de una categoría distinta a los abrasivos convencionales de óxido de aluminio o carburo de silicio. Su dureza, entre 3,500 y 10,000 HV dependiendo del tipo, los hace los únicos abrasivos capaces de rectificar materiales como el carburo de tungsteno, la cerámica técnica, el acero endurecido a más de 60 HRC y los materiales compuestos de fibra de carbono de forma eficiente y económica.
Pero escoger la rueda de abrasivos industriales correcta requiere entender cuatro variables que en conjunto determinan el rendimiento del proceso: el tipo de abrasivo (diamante o CBN), la liga, el tamaño de grano y la concentración. Esta guía explica cada una de forma práctica.
El diamante y el CBN son los dos abrasivos industriales superabrasivos disponibles. La regla de selección entre ellos es simple pero crítica: el diamante es para materiales no ferrosos y el CBN es para materiales ferrosos.
El diamante (7,000–10,000 HV) reacciona químicamente con el hierro a las temperaturas de corte, grafitizando el filo y produciendo desgaste acelerado. Por eso no puede usarse en acero, fundición ni superaleaciones de níquel. En cambio, en carburo de tungsteno, cerámica, vidrio, PCD y materiales compuestos, el diamante es el abrasivo de referencia con ventaja técnica clara sobre cualquier alternativa convencional.
El CBN (3,500–4,500 HV) es estable frente al hierro hasta 1,400°C, lo que lo hace el abrasivo industrial correcto para aceros endurecidos, fundición gris, aceros de herramienta y superaleaciones. En torneado duro y rectificado de componentes automotrices de acero endurecido, el CBN no solo supera al óxido de aluminio: en muchos casos permite eliminar la operación de rectificado convencional por completo. Para más información, consulta nuestro blog sobre qué es el CBN y cómo se compara con las ruedas de diamante.
La liga es la matriz que retiene el abrasivo y determina cómo se comporta la rueda durante el proceso. Los cuatro tipos de liga más comunes en abrasivos industriales de diamante y CBN son:
 Para más información sobre cada liga disponible, consulta nuestra sección de ligaduras abrasivas.
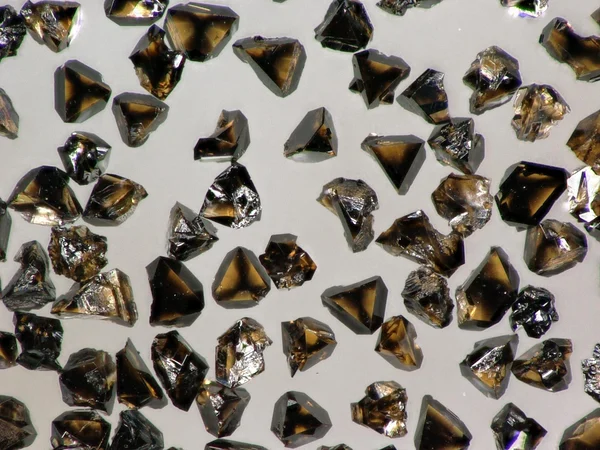
El tamaño de grano en abrasivos industriales de diamante y CBN se expresa en nomenclatura FEPA (D3 a D1181) donde D es el diámetro en micrómetros. A menor número, grano más fino y mayor capacidad para producir Ra bajos. A mayor número, grano más grueso y mayor tasa de remoción de material.
Como referencia práctica: D3 a D15 para acabado fino (Ra menor a 0.4 µm), D15 a D46 para semiacabado (Ra 0.4 a 1.6 µm), D46 a D151 para desbaste (Ra mayor a 1.6 µm). Para una tabla completa de equivalencias entre FEPA y US Mesh, consulta nuestro blog sobre tamaños de granos abrasivos: Tabla US Mesh / FEPA.
La concentración expresa la densidad de abrasivo por unidad de volumen de la rueda. En abrasivos industriales de diamante y CBN, la escala estándar es C25 a C150, donde C100 representa 25 quilates por cm³. A mayor concentración, más filos activos por unidad de área, mayor consistencia del acabado superficial en series largas y mayor vida útil de la rueda. A menor concentración, la rueda es más agresiva porque cada grano tiene más espacio para cortar, pero tiene menor vida útil total.
La selección correcta depende del proceso: Para operaciones de acabado de alta precisión en series largas, C100 a C125 es la norma. Para desbaste donde la agresividad importa más que la consistencia, C50 a C75 puede ser más eficiente. Para entender cómo la concentración afecta el costo total, consulta nuestro blog sobre acabado superficial y costo de rueda abrasiva.
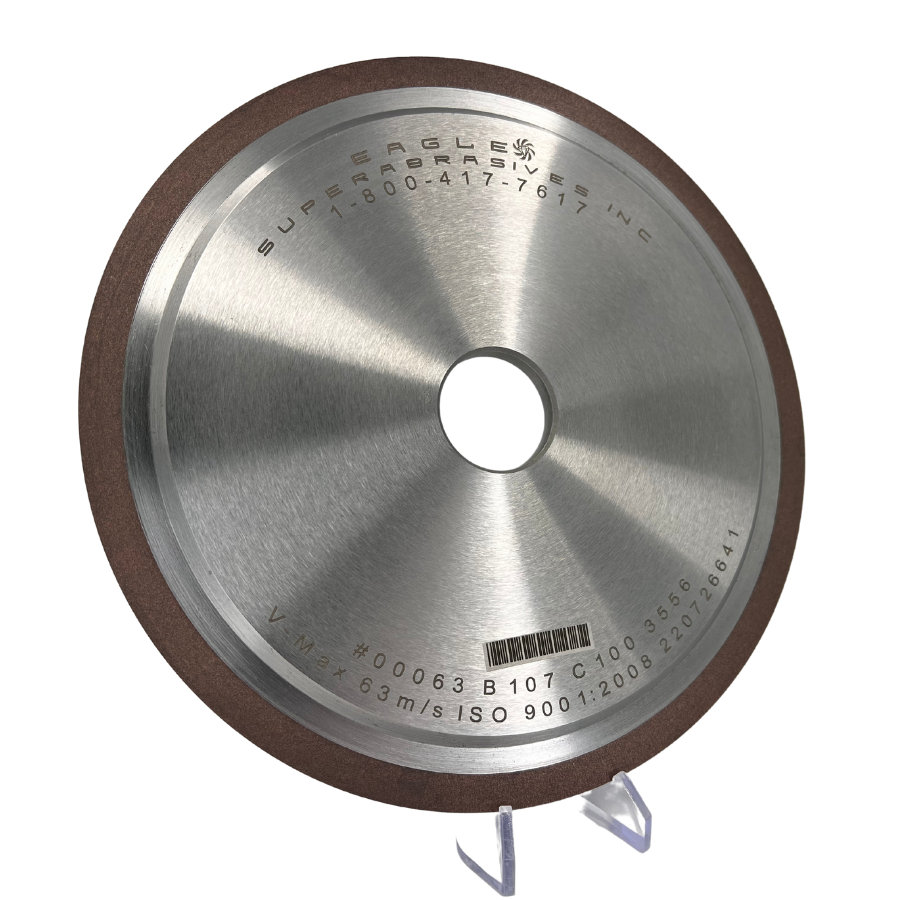
Una especificación completa de rueda de abrasivos industriales incluye todos los parámetros en una secuencia estándar: tipo de abrasivo (D para diamante, B para CBN), tamaño de grano (número FEPA), dureza de la liga (letra A a Z, donde A es la más blanda), concentración (número), tipo de liga (letras que identifican la formulación) y velocidad máxima de operación en m/s. Para aprender a interpretar cada elemento de esa especificación, consulta nuestro blog sobre cómo leer la etiqueta de una rueda abrasiva.
Los abrasivos industriales de diamante y CBN son herramientas de rectificado fabricadas con los dos materiales más duros disponibles. El diamante (7,000–10,000 HV) es para materiales no ferrosos de alta dureza. El CBN (3,500–4,500 HV) es para materiales ferrosos de alta dureza. Se llaman superabrasivos porque su dureza supera varias veces a los abrasivos convencionales, lo que les permite rectificar materiales que el óxido de aluminio y el carburo de silicio no pueden procesar de forma económica.
La regla general: diamante para materiales no ferrosos (carburo de tungsteno, cerámica, vidrio, PCD, fibra de carbono) y CBN para materiales ferrosos (acero endurecido, fundición, aceros de herramienta, superaleaciones de níquel). Usar diamante en materiales ferrosos produce desgaste acelerado por reacción química del carbono del diamante con el hierro. Para más detalle, consulta nuestro blog sobre disco CBN o diamante: ¿Cuál rueda de rectificado elegir?
Para la mayoría de las operaciones de acabado con abrasivos industriales de diamante en carburo de tungsteno, cerámica y materiales similares, la liga de resina fenólica es el punto de partida correcto. Es la más común, la más accesible económicamente y la que produce los mejores acabados superficiales en condiciones estándar. Las otras ligas (poliimida, metálica, electrochapada) resuelven problemas específicos que la resina fenólica no puede.
A mayor concentración de abrasivo, más filos activos por unidad de área y mayor cantidad de material abrasivo disponible antes de que la rueda se agote. Una concentración C125 tiene aproximadamente 25% más abrasivo que una C100 del mismo tamaño y grano, lo que se traduce directamente en mayor vida útil en el mismo proceso. El costo adicional de la concentración más alta normalmente se recupera en el menor número de cambios de rueda y mayor consistencia del proceso.
Los abrasivos industriales de diamante y CBN son herramientas con cuatro variables de especificación independientes: tipo de abrasivo, liga, grano y concentración. Cada una impacta en el rendimiento del proceso de forma específica y ninguna puede optimizarse de forma aislada. En Eagle Superabrasives fabricamos ruedas de diamante y ruedas de CBN con todas las combinaciones de liga, grano y concentración para todos los procesos industriales. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta para tu proceso.