
Abrasivos industriales de diamante y CBN: Todo lo que necesitas saber antes de elegir una rueda
Los abrasivos industriales de diamante y CBN son herramientas de rectificado de una categoría distinta a los abrasivos convencionales de…
El corte de materiales compuestos con ruedas de diamante presenta un problema que no existe en el maquinado de metales o cerámica: la liga abrasiva correcta para fibra de carbono (CFRP) no es la misma que para fibra de vidrio (GFRP) ni para compuestos de matriz metálica (MMC). Las propiedades mecánicas radicalmente distintas de fibra y matriz en cada tipo de compuesto exigen una liga abrasiva que resuelva mecanismos de fallo distintos.
Esta guía explica qué hace cada tipo de liga abrasiva en el contexto del corte de compuestos, cuándo cada una es la elección correcta y qué parámetros complementan la selección de liga para minimizar los dos defectos más frecuentes: la deslaminación entre capas del laminado y el chipping en el borde del corte.
En el corte de acero o cerámica, el material es homogéneo: la liga abrasiva solo necesita retener el grano con suficiente fuerza para que corte eficientemente. En un material compuesto, el corte ocurre simultáneamente sobre la fibra (alta dureza, alta fragilidad) y la matriz (baja dureza, comportamiento viscoelástico). Las fuerzas de corte que necesita cada grano varían continuamente dependiendo de qué está contactando en cada instante. La liga abrasiva que no puede amortiguar esa variación genera fuerzas impulsivas que producen deslaminación en las interfaces entre capas de fibra.
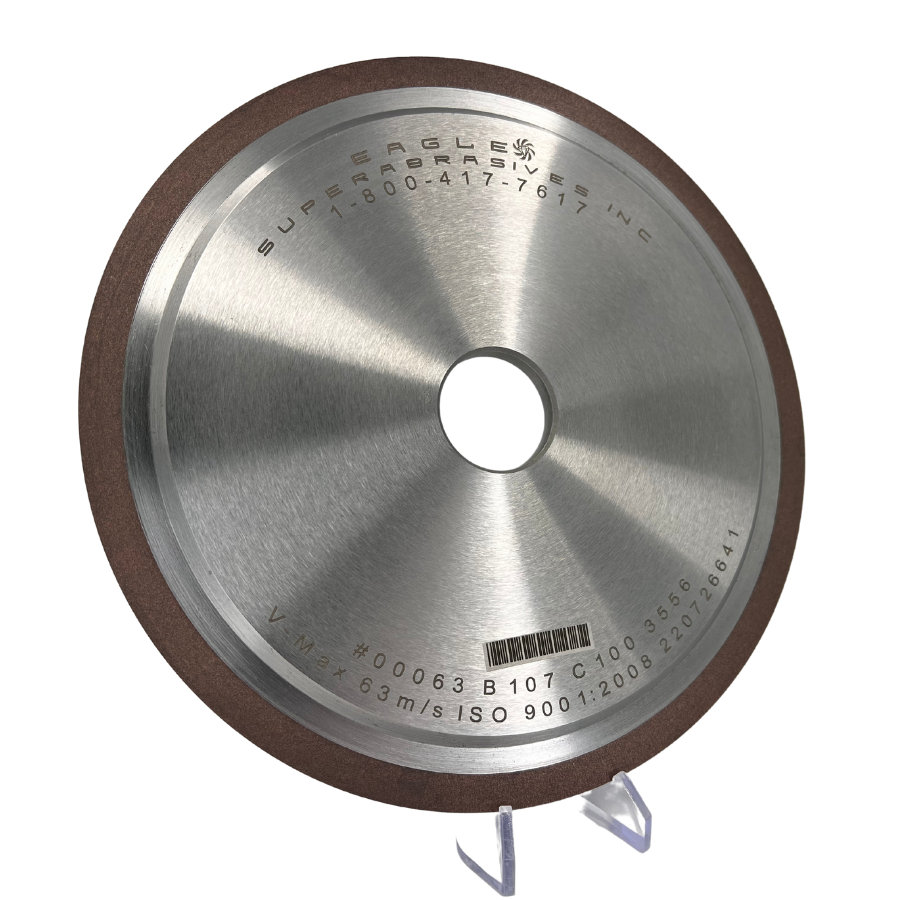
La liga abrasiva de resina fenólica o poliimida es la primera opción para el corte de compuestos poliméricos (CFRP y GFRP) donde el chipping y la deslaminación son los riesgos principales. Su elasticidad absorbe parte de las fuerzas de corte impulsivas generadas por la heterogeneidad del compuesto, produciendo bordes de corte más limpios que la liga metálica en las mismas condiciones de proceso.
Para CFRP, la liga de resina con grano D15 a D46 es el estándar para corte de precisión donde la calidad del borde es crítica. En materiales de fibra de carbono donde la contaminación iónica del refrigerante puede afectar las propiedades del compuesto, el corte en seco con refrigeración de aire comprimido es preferible a la refrigeración líquida, lo que favorece a la liga de resina poliimida por su mayor resistencia térmica frente a la fenólica. Para más información, consulta nuestro blog sobre rueda fenólica vs. poliimida: Cuándo usar cada una.
La liga abrasiva electrochapada tiene la mayor exposición de grano de todas las opciones disponibles: el 50% de la altura del cristal queda expuesto sobre la superficie de níquel, frente al 25–35% de la resina. Esa mayor exposición produce mayor agresividad de corte por grano individual, lo que se traduce en mejor evacuación de la viruta y menor tendencia al cargado de la herramienta en materiales compuestos abrasivos.
Su ventaja principal para el corte de compuestos es la estabilidad de perfil: al no necesitar dressing, la rueda electrochapada mantiene exactamente la misma geometría de corte durante toda su vida útil. Para piezas de geometría compleja donde el perfil de corte debe reproducirse con precisión en miles de piezas, esa estabilidad es difícil de conseguir con ligas de resina que se desgastan progresivamente. Para más información sobre esta liga, consulta nuestro blog sobre ruedas de diamante electrochapadas: Ventajas y aplicaciones.
Los compuestos de matriz metálica (MMC) con refuerzo de carburo de silicio son extremadamente abrasivos y desgastan la liga abrasiva de resina mucho más rápido de lo que la liga metálica lo haría en el mismo proceso. En MMC base aluminio con SiC, la liga metálica sinterizada ofrece una vida útil significativamente mayor que la resina, lo que la hace más económica en costo total a pesar de su precio de compra más alto.
Su limitación en compuestos poliméricos (CFRP, GFRP) es que no tiene el mecanismo de auto-afilado de la resina. Cuando el grano se embota, la liga abrasiva metálica lo retiene, produciendo calor por fricción que puede degradar la matriz epóxica del compuesto. Para CFRP y GFRP, la liga metálica es generalmente la última opción, no la primera.
| Material compuesto | Liga recomendada | Razón principal | Riesgo a evitar |
|---|---|---|---|
| CFRP (fibra de carbono) | Resina poliimida o fenólica | Elasticidad reduce deslaminación; auto-afilado evita calor | Degradación de matriz epóxica por calor |
| GFRP (fibra de vidrio) | Resina fenólica | Auto-afilado controla el calor; la fibra de vidrio es menos abrasiva que la de carbono | Calor que degrada la matriz epóxica |
| MMC (SiC en aluminio) | Metálica o electrochapada | Mayor vida útil en material muy abrasivo; resina se agota rápido | Desgaste excesivo de la liga de resina |
| Compuesto con geometría compleja | Electrochapada | Perfil estable sin dressing durante toda la vida de la herramienta | Variación dimensional por desgaste de perfil |
| Compuesto cerámico (SiC, Al₂O₃) | Metálica o resina de alta concentración | Alta abrasividad requiere mayor retención del grano | Chipping por alta fragilidad del material |
La liga abrasiva de resina poliimida o fenólica con grano de diamante D15 a D46 es la primera opción para CFRP. Su elasticidad amortigua las fuerzas de corte impulsivas que generan deslaminación entre capas del laminado, y su mecanismo de auto-afilado evita el calor por fricción que puede degradar la matriz epóxica. La refrigeración preferida para CFRP es aire comprimido, no refrigeración líquida, para evitar la absorción de humedad por la matriz.
La liga abrasiva metálica no tiene el mecanismo de auto-afilado de la resina. Cuando el grano se embota, la liga metálica lo retiene, produciendo calor por fricción en lugar de liberar el grano y exponer uno nuevo. Ese calor puede superar la temperatura de transición vítrea (Tg) de la matriz epóxica del CFRP (120–200°C dependiendo de la formulación), lo que produce degradación irreversible de la resistencia mecánica del componente.
Para compuestos de matriz metálica (MMC) base aluminio con refuerzo de SiC, la liga abrasiva metálica sinterizada o la electrochapada ofrecen mayor vida útil que la resina porque el SiC desgasta la resina rápidamente. Para definir la especificación correcta para tu proceso, puedes solicitar una consulta técnica gratuita.
En general, la misma liga abrasiva de resina con grano de diamante D15 a D46 funciona para ambos materiales en operaciones similares. La diferencia está en que la fibra de vidrio es menos abrasiva que la de carbono, por lo que la vida útil de la rueda en GFRP es típicamente mayor. El grano correcto y los parámetros de proceso (velocidad, feed rate, refrigeración) deben ajustarse para cada material específico.
La liga abrasiva correcta para el corte de materiales compuestos depende del tipo específico de compuesto y del defecto que se quiere evitar. La resina es la primera opción para CFRP y GFRP donde la deslaminación es el riesgo principal. La electrochapada es la primera opción para geometrías complejas donde la estabilidad de perfil es crítica. La metálica es la primera opción para MMC donde la abrasividad del material es el factor económico dominante. En Eagle Superabrasives fabricamos ruedas de diamante con todas las ligas para el corte de materiales compuestos. Contáctanos aquí para una consulta técnica sin compromiso.