Liga abrasiva para corte de materiales compuestos: Cuál elegir para evitar deslaminación y chipping
El corte de materiales compuestos con ruedas de diamante presenta un problema que no existe en el maquinado de metales…
La liga fenólica (phenolic resin bond) es la liga más utilizada en ruedas de diamante y CBN para operaciones de acabado y semiacabado en la industria manufacturera. Su popularidad no es accidental: ofrece una combinación de auto-afilado, elasticidad y capacidad de producir acabados superficiales finos que la hace la primera opción para una amplia variedad de procesos. Pero tiene límites reales, y conocerlos es tan importante como conocer sus ventajas.
Esta guía explica técnicamente qué hace bien la liga fenólica, en qué condiciones empieza a fallar y cuándo otra liga es la decisión correcta para el proceso.
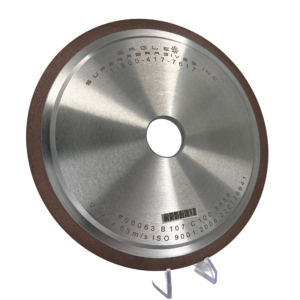
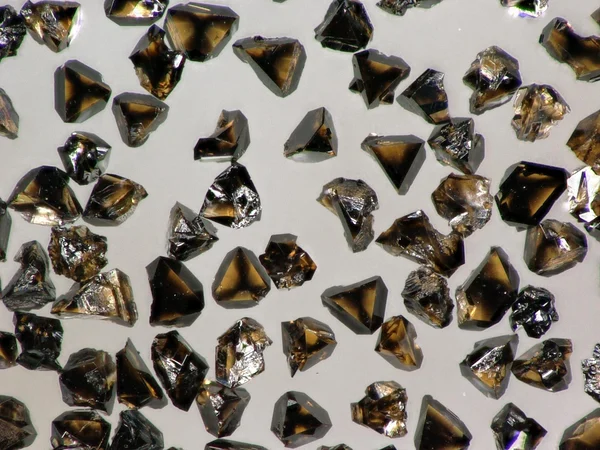
La liga fenólica es una resina termoestable derivada de la reacción del fenol con el formaldehído. En el contexto de las ruedas de diamante y CBN, actúa como la matriz que retiene los cristales de abrasivo. Durante el proceso de rectificado, cuando un cristal de diamante o CBN se embota y ya no puede cortar de forma eficiente, la liga fenólica cede mecánicamente y libera ese cristal, exponiendo uno nuevo del interior de la matriz. Ese mecanismo de auto-afilado es la característica más importante de la liga de resina y es lo que la diferencia fundamentalmente de la liga metálica, que retiene el grano embotado.
El resultado práctico es que una rueda con liga fenólica mantiene una agresividad de corte relativamente constante durante su vida útil porque siempre está exponiendo grano fresco, mientras que una rueda con liga metálica puede glasarse si el proceso no produce suficiente desgaste de la liga para exponer grano nuevo.
La primera ventaja es el acabado superficial. La elasticidad de la liga fenólica amortigua parte de las fuerzas de corte impulsivas durante el rectificado, lo que reduce las microvibraciónes que deterioran el Ra. Para operaciones de acabado fino donde se necesita Ra menor a 0.8 µm con consistencia, la liga fenólica es con frecuencia la primera elección antes de evaluar otras opciones.
La segunda ventaja es la capacidad de dressing. Una rueda con liga fenólica responde bien al dressing con sticks de carburo de silicio o con rodillos de dressing, lo que permite restaurar el perfil y la agresividad de corte cuando la rueda empieza a glasarse o cuando el perfil se ha desgastado. Esa capacidad de restauración extiende la vida útil efectiva de la rueda más allá de la vida útil bruta del abrasivo.
La tercera ventaja es la compatibilidad con una amplia variedad de materiales no ferrosos: carburo de tungsteno, cerámica técnica, materiales compuestos de fibra de carbono (CFRP), vidrio óptico y PCD. Para todos esos materiales, la liga fenólica con grano de diamante es la especificación estándar de acabado en la mayoría de los procesos industriales. Para más información sobre aplicaciones específicas, visita nuestra sección de aplicaciones industriales.
La liga fenólica tiene una temperatura de degradación de 200 a 250°C. Por encima de ese umbral, la resina empieza a degradarse irreversiblemente, lo que produce pérdida de retención del grano, aumento del desgaste de la rueda y deterioro del acabado superficial. Ese límite térmico es el principal factor que determina cuándo la liga fenólica no es la opción correcta:
Una señal clara de que la liga fenólica está siendo sometida a temperatura excesiva: El acabado superficial se deteriora progresivamente durante el turno sin cambios en los parámetros de proceso, y la rueda presenta un olor característico a resina quemada. Si aparecen esas señales, el problema no es la especificación del grano: es la temperatura de la liga.
La liga de poliimida es la evolución técnica de la liga fenólica para condiciones de temperatura más exigentes. Su temperatura de degradación es de 350 a 400°C, significativamente superior. Para procesos donde la temperatura de la zona de contacto es el factor limitante y el cambio de parámetros o la mejora de la refrigeración no son suficientes, la poliimida es la alternativa correcta. Su costo es mayor, pero en procesos de alta velocidad o materiales de alta abrasividad donde la liga fenólica se degrada rápidamente, el costo total es menor.
Para más información sobre la diferencia entre ambas ligas, consulta nuestro blog sobre rueda fenólica vs. poliimida: Cuándo usar cada una. Para una visión más amplia de todas las ligas disponibles, visita nuestra sección de ligaduras abrasivas.
La liga fenólica es una resina termoestable que actúa como matriz de retención del abrasivo en ruedas de diamante y CBN. Su mecanismo de auto-afilado, donde el grano embotado se libera exponiendo uno nuevo, la hace la liga de referencia para operaciones de acabado fino en materiales no ferrosos. Es la liga más utilizada en el rectificado de carburo de tungsteno, cerámica técnica, vidrio y materiales compuestos.
La liga fenólica se auto-afila (la metálica no), lo que mantiene la agresividad de corte constante durante la vida de la rueda. Produce acabados superficiales más finos gracias a su elasticidad. Responde bien al dressing para restaurar el perfil. Es más económica. Su limitación es térmica: la liga metálica soporta temperaturas de operación significativamente más altas y dura más en materiales muy abrasivos.
No es la primera opción. Para acero endurecido y otros materiales ferrosos, el abrasivo correcto es el CBN, no el diamante. Y dentro de las ligas para CBN, la liga fenólica puede funcionar en operaciones de acabado de baja a media intensidad, pero la liga vitrificada o la metálica son más habituales para acero endurecido porque ofrecen mayor vida útil y mayor capacidad de dressing en ese tipo de material. Para más información, consulta nuestro blog sobre ruedas CBN y sus ligaduras más comunes.
La refrigeración es crítica para la liga fenólica porque su temperatura de degradación (200–250°C) es relativamente baja comparada con otras ligas. Un caudal mínimo de 5 L/min directamente en el punto de contacto entre la rueda y la pieza es necesario para mantener la temperatura dentro del rango correcto. Una boquilla mal dirigida que lleva el refrigerante al área general y no al punto de contacto real reduce la eficacia de la refrigeración al 30–40% de su potencial aunque el caudal sea correcto.
La liga fenólica es la liga correcta para la mayoría de las operaciones de acabado con ruedas de diamante en materiales no ferrosos. Su auto-afilado, su elasticidad y su compatibilidad con dressing la hacen la primera opción cuando el Ra y la consistencia del acabado son los parámetros críticos. Sus límites, principalmente térmicos, definen cuándo la poliimida, la liga metálica o la electrochapada son la alternativa correcta. En Eagle Superabrasives fabricamos ruedas de diamante con liga fenólica en todas las granulometrías para todos los materiales de aplicación estándar. Contáctanos aquí para definir la especificación correcta para tu proceso.