Liga abrasiva para corte de materiales compuestos: Cuál elegir para evitar deslaminación y chipping
El corte de materiales compuestos con ruedas de diamante presenta un problema que no existe en el maquinado de metales…
Seleccionar la rueda correcta para una operación de rectificado requiere conocer dos cosas antes que cualquier otra: qué tipo de abrasivo es adecuado para el material a rectificar, y qué granulometría es la correcta para la operación y el acabado que se necesita. Los tipos de abrasivos disponibles para rectificado de precisión en la manufactura industrial son cuatro: óxido de aluminio, carburo de silicio, diamante y CBN. Cada uno tiene un rango de materiales donde rinde correctamente y otro donde no puede competir.
El tamaño de grano dentro de cada uno de esos tipos de abrasivos determina el equilibrio entre agresividad de corte, tasa de remoción de material y acabado superficial. Intentar usar un grano fino para hacer desbaste no solo prolonga innecesariamente la operación: también desgasta la rueda mucho más rápido de lo necesario. Usar un grano grueso donde se necesita acabado produce resultados inaceptables que ningún ajuste de parámetros puede compensar.
El óxido de aluminio (Al₂O₃) es el abrasivo convencional más utilizado para acero al carbono, acero inoxidable y aleaciones de acero de dureza media. Es tenaz, se auto-afila bien y tiene un costo de entrada bajo. Su limitación principal es que no puede rectificar materiales muy duros como el carburo de tungsteno o los aceros endurecidos por encima de 55 HRC de forma eficiente.
El carburo de silicio (SiC) es más duro que el óxido de aluminio y se usa principalmente para materiales frágiles como la cerámica, el vidrio y el grafito, y para materiales no ferrosos blandos como el aluminio y el cobre. Su fragilidad lo hace inadecuado para materiales tenaces donde el impacto durante el corte astilla el grano antes de que pueda cortar.
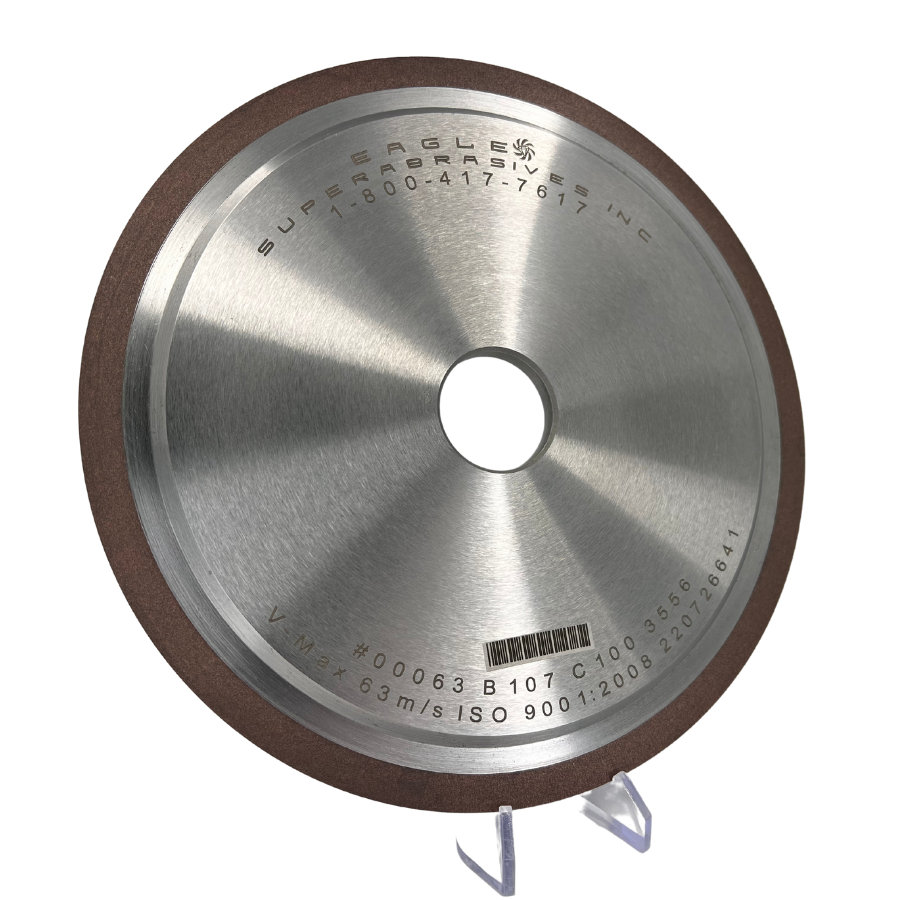
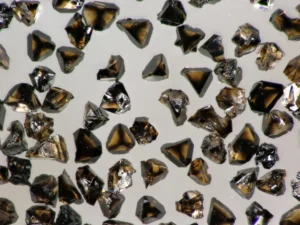
El diamante y el CBN son los tipos de abrasivos superabrasivos. El diamante (7,000–10,000 HV) es la primera opción para materiales no ferrosos de alta dureza: carburo de tungsteno, cerámica técnica, vidrio, materiales compuestos de fibra de carbono y PCD. El CBN (3,500–4,500 HV) es la primera opción para materiales ferrosos de alta dureza: aceros endurecidos, fundición gris, aceros de herramienta y superaleaciones de níquel. Para más información sobre cuándo elegir entre estos dos tipos de abrasivos superabrasivos, consulta nuestro blog sobre disco CBN o diamante: ¿Cuál rueda de rectificado elegir?
Dentro de cada uno de los tipos de abrasivos, el tamaño de grano es la variable que más directamente controla tres resultados del proceso: la tasa de remoción de material, el acabado superficial (Ra) y la vida útil de la rueda.
Un grano grueso (D46 a D151 en nomenclatura FEPA) remueve material rápidamente pero deja una superficie con Ra alto. Cada cristal individual penetra profundamente en el material y deja microcráteres grandes en la superficie. Es la granulometría correcta para desbaste donde la prioridad es remover material rápidamente y el acabado no es crítico.
Un grano fino (D3 a D15 en FEPA) produce Ra muy bajos porque cada cristal penetra superficialmente y deja marcas mínimas en la superficie. La tasa de remoción es baja y la vida útil de la rueda se reduce en materiales abrasivos porque el grano fino se embota más rápidamente. Es la granulometría correcta para acabado fino, pulido y operaciones donde el Ra es el parámetro más crítico del proceso.
Una regla práctica: El tamaño de grano correcto para una operación de acabado es el más grueso que todavía produce el Ra objetivo. Usar un grano más fino del necesario no mejora el acabado más allá del Ra objetivo pero sí reduce la tasa de remoción y la vida útil de la rueda innecesariamente.
Los distintos tipos de abrasivos y granulometrías tienen rangos de velocidad periférica óptimos. La velocidad superficial del material se mide en SFPM (Surface Feet Per Minute) y se calcula con la siguiente fórmula:
SFPM = Diámetro (en pies) × 3.142 × RPM
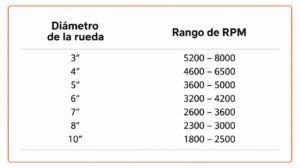
Para ruedas de diamante y CBN en la mayoría de las operaciones de rectificado de precisión, el rango recomendado es de 4,500 a 7,500 SFPM. Operar por debajo de ese rango produce corte ineficiente y vibración. Operar por encima puede generar calor excesivo que degrada la liga, especialmente en ligas de resina fenólica cuyo límite térmico es de 200–250°C.
Para ruedas de diamante y CBN específicamente, las velocidades periféricas de 20 a 30 m/s (equivalente a aproximadamente 4,000 a 6,000 SFPM) minimizan el calor y preservan tanto la liga como el grano en operaciones de acabado con grano fino (D3 a D15). Para más información sobre la importancia de la velocidad periférica en el proceso de rectificado, consulta nuestro blog sobre avance de superficie por minuto (SFPM).
Los cuatro tipos de abrasivos principales en rectificado industrial son el óxido de aluminio (para acero convencional), el carburo de silicio (para cerámica, vidrio y materiales no ferrosos blandos), el diamante policristalino (para materiales no ferrosos de alta dureza como carburo de tungsteno y cerámica técnica) y el CBN (para materiales ferrosos de alta dureza como aceros endurecidos y superaleaciones). Los dos últimos son superabrasivos que producen resultados que los convencionales no pueden alcanzar en sus materiales específicos.
El punto de partida es el Ra objetivo. Para Ra menores a 0.4 µm en materiales duros, se necesitan granos D3 a D15. Para Ra de 0.4 a 0.8 µm, granos D15 a D46. Para desbaste donde el Ra no es crítico, granos D46 a D151 o más gruesos. Para una tabla completa de equivalencias entre FEPA y US Mesh, consulta nuestro blog sobre tamaños de granos abrasivos: Tabla US Mesh / FEPA.
La fórmula es: SFPM = Diámetro (en pies) × 3.142 × RPM. Para la mayoría de los tipos de abrasivos de diamante y CBN, el rango recomendado es de 4,500 a 7,500 SFPM. Operar fuera de ese rango, ya sea por exceso o por defecto, produce resultados subóptimos: por exceso genera calor que degrada la liga; por defecto produce vibración y corte ineficiente. Para más detalle, consulta nuestro blog sobre SFPM: Qué es y por qué importa.
Porque los distintos tipos de abrasivos y granulometrías están diseñados para condiciones específicas de carga de corte. Un grano fino en operación de desbaste trabaja con una carga por grano individual muy superior a la que puede soportar sin embotarse rápidamente. El resultado es una rueda que se glasea, produce calor excesivo y tiene una vida útil muy inferior a la proyectada.
Sí. Ambos tipos de abrasivos superabrasivos siguen la nomenclatura FEPA (D3 a D1181). Los rangos más comunes en rectificado de precisión son D3 a D46 para acabado y D46 a D181 para desbaste. Para más información, visita nuestra sección de abrasivos industriales.
Los tipos de abrasivos disponibles para rectificado industrial cubren desde el óxido de aluminio convencional hasta los superabrasivos de diamante y CBN. La selección correcta del abrasivo y la granulometría adecuada para cada operación, combinadas con la velocidad periférica dentro del rango correcto (4,500 a 7,500 SFPM para la mayoría de las ruedas de diamante y CBN), son las tres decisiones que más impactan en el Ra alcanzable, la vida útil de la rueda y el costo por pieza producida. En Eagle Superabrasives fabricamos ruedas de diamante y ruedas de CBN en todos los rangos de granulometría. Contáctanos aquí para definir la especificación correcta para tu proceso.