Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…


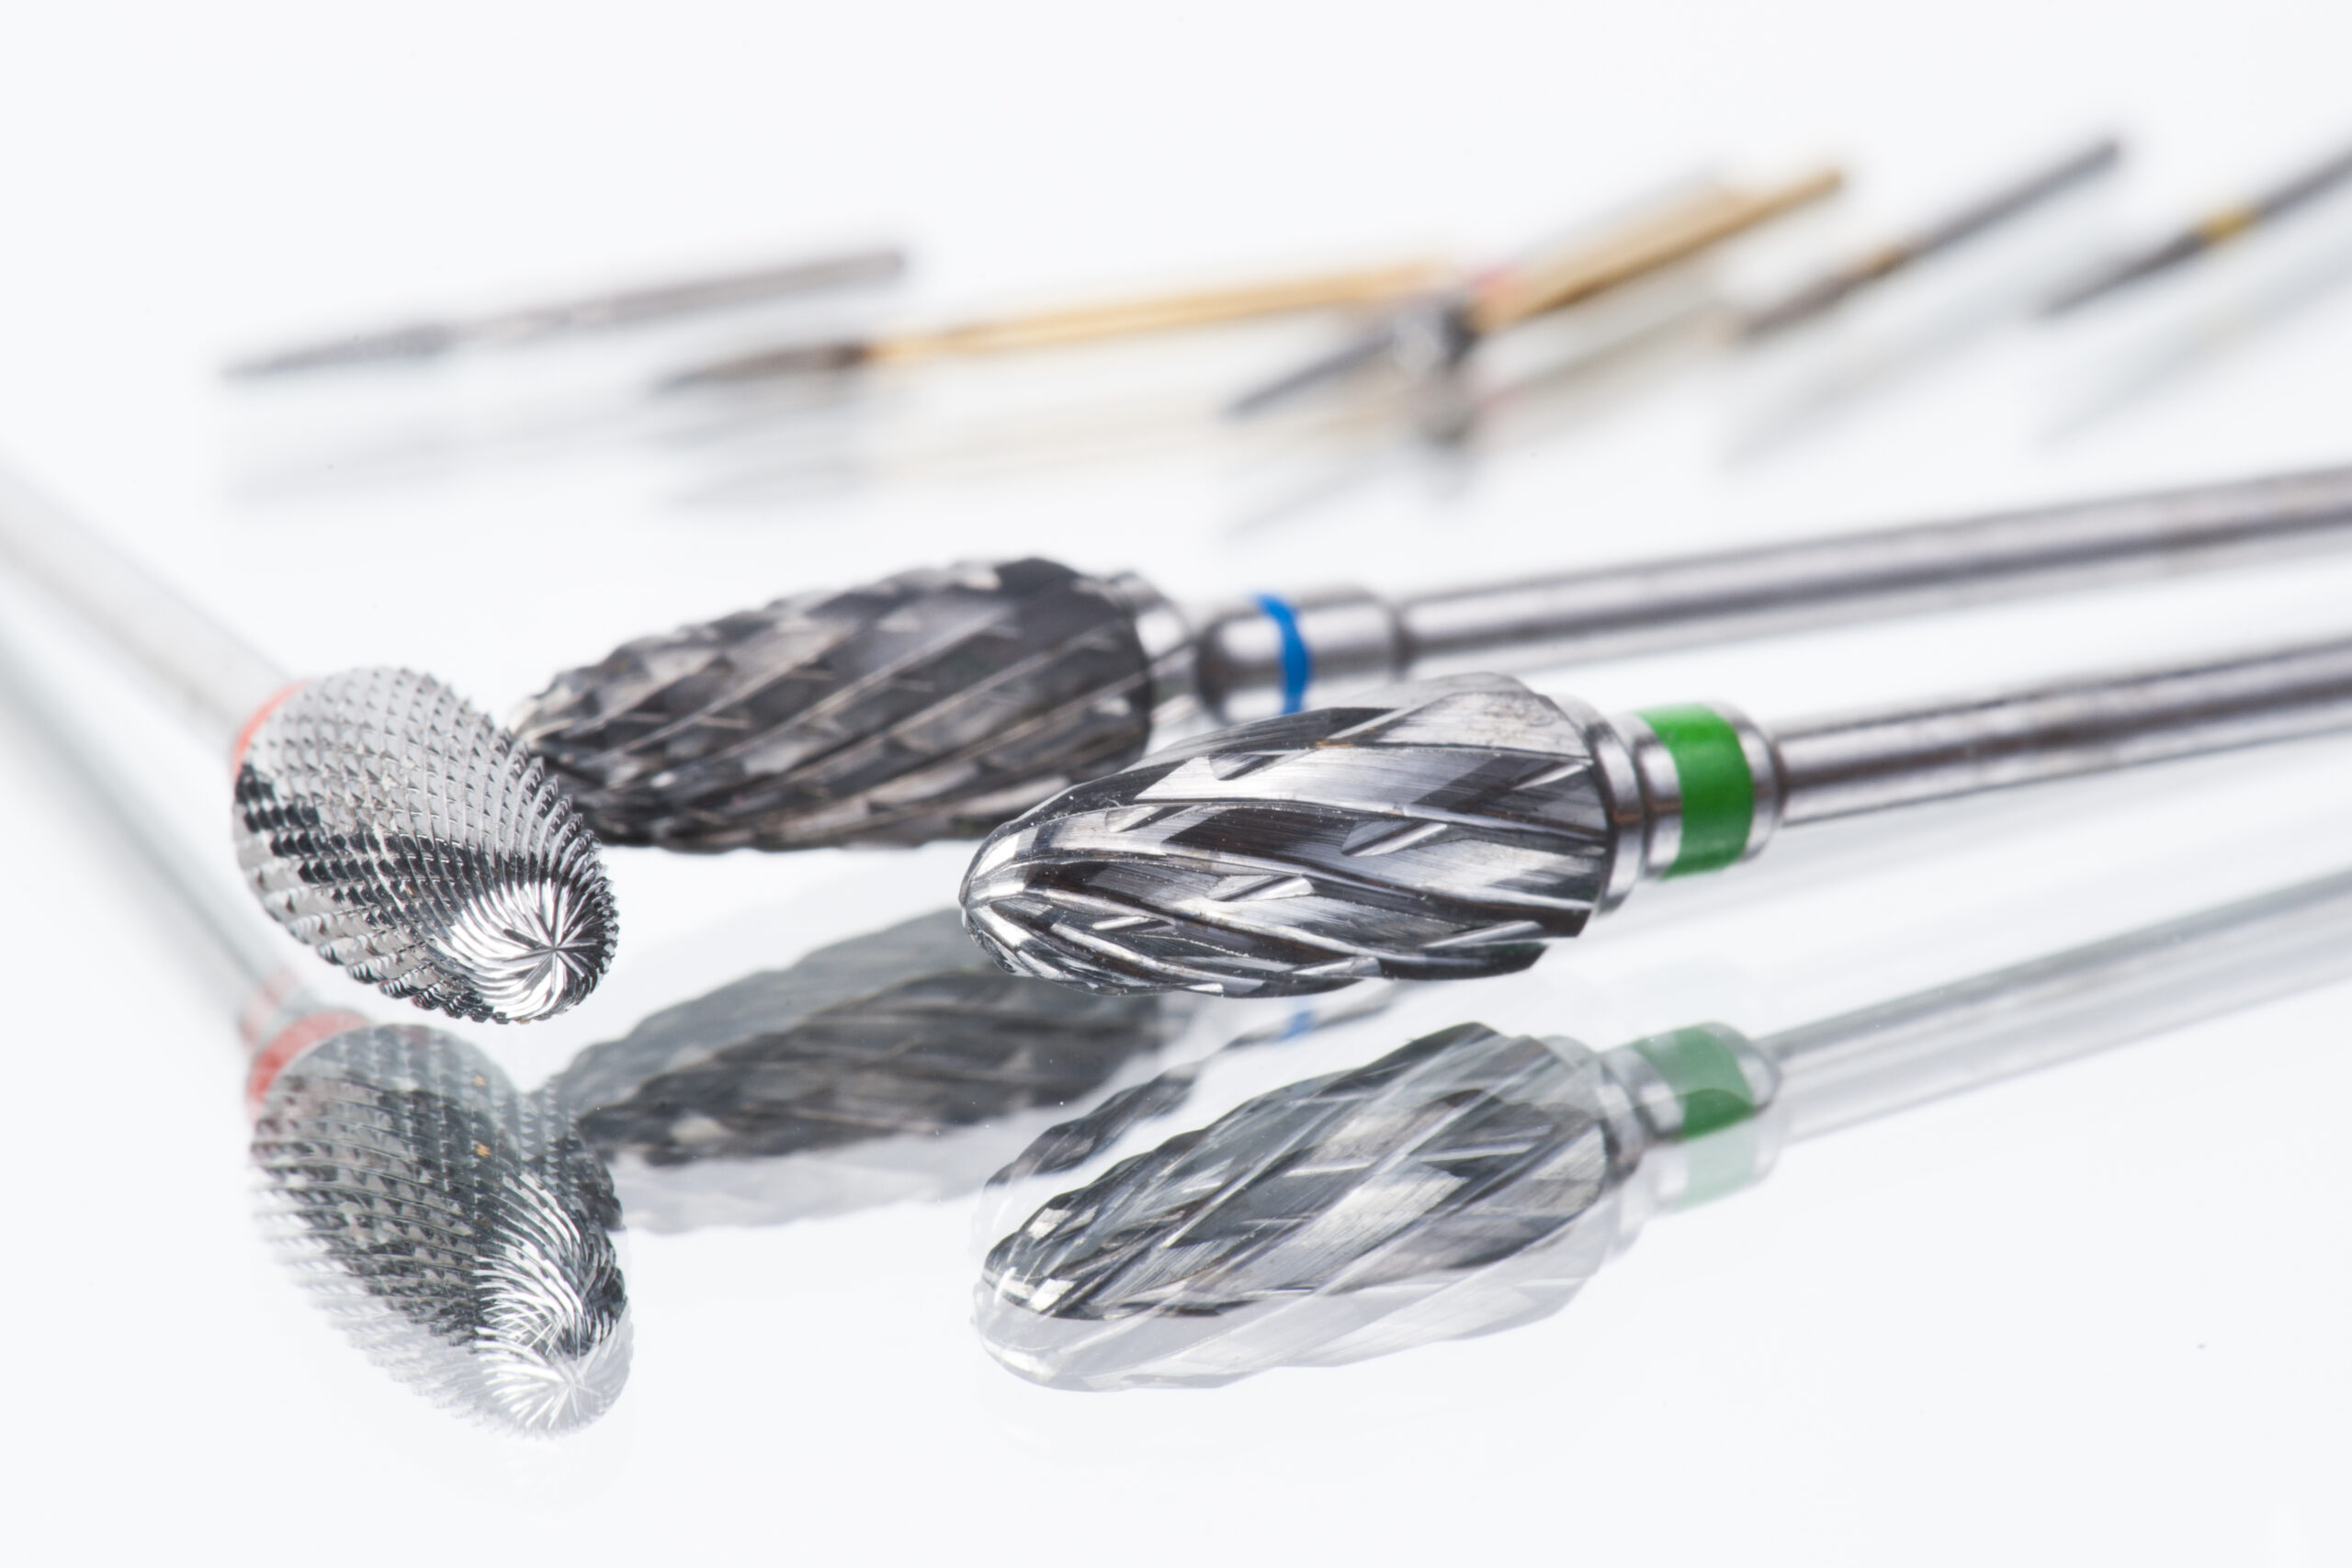
El rendimiento de una fresa de carburo no lo determina únicamente la calidad del carburo de tungsteno con el que fue fabricada. Lo determina, en igual o mayor medida, la precisión con la que fue afilada. Un filo mal generado o mal reacondicionado, ya sea por una rueda incorrecta, por parámetros de proceso inadecuados o por refrigeración insuficiente, arruina el potencial de incluso la fresa de carburo más costosa del mercado.
Esta guía explica qué ocurre durante el afilado de fresas de carburo, qué hace a las ruedas de diamante y CBN las únicas herramientas viables para ese proceso y cuáles son los factores que marcan la diferencia entre un filo que dura y uno que falla pronto.
El carburo de tungsteno (WC-Co) tiene una dureza de 1,200 a 1,800 HV dependiendo del grado y el contenido de cobalto. Los abrasivos convencionales más duros, como el carburo de silicio (2,000 a 2,500 HV de dureza Knoop) o el óxido de aluminio (1,800 a 2,200 HV), pueden en teoría trabajar el carburo, pero en la práctica se desgastan tan rápido que producen filos de baja calidad a un costo por pieza prohibitivo.
El diamante (7,000 a 10,000 HV) es el único abrasivo con margen de dureza suficiente para afilar fresas de carburo de forma eficiente, produciendo filos con Ra menor a 0.2 µm y con la geometría precisa que define el comportamiento de la herramienta en corte. Para aceros de alta velocidad (HSS) y otras herramientas de base ferrosa, el CBN cumple ese mismo papel.
No todas las fresas de carburo se afilan de la misma manera. La geometría de la herramienta determina las operaciones de afilado que requiere y, por ende, el tipo de rueda necesario:
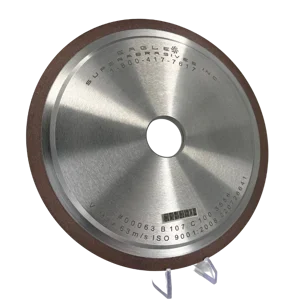
Son las fresas de carburo más comunes en la industria de manufactura. Su afilado en centros CNC de 5 ejes requiere al menos cuatro operaciones distintas: Rectificado del flanco primario, flanco secundario, cara de corte y punta. Cada operación puede requerir una geometría de rueda diferente. Las ruedas de diamante con liga de resina son el estándar para estas operaciones, con grano D46 a D76 para desbaste y D15 a D35 para acabado de filo.
Usadas en maquinado de superficies libres en moldes y componentes aeroespaciales. Su geometría de punta esférica o toroidal exige ruedas de diamante de perfil con tolerancias de forma muy estrictas. La liga electrochapada es frecuentemente la opción correcta para el rectificado de la punta porque mantiene su perfil sin dressing a lo largo de toda la serie.
Las geometrías de rompedor de viruta (onduladas o escalonadas en el filo) requieren ruedas de perfil con formas específicas. Son herramientas donde la complejidad del afilado es mayor y la tolerancia de forma del filo impacta directamente la evacuación de viruta y la temperatura de corte.
Las fresas de carburo con múltiples diámetros o ángulos de punta no estándar requieren rectificado de geometrías compuestas en centros de afilado CNC, generalmente con ruedas de diamante electrochapadas de forma capaces de reproducir transiciones angulares precisas.
El afilado de fresas de carburo no es simplemente remover material desgastado del filo. Es un proceso de rectificado de precisión en el que cada pasada de la rueda define simultáneamente tres propiedades del filo resultante:
| Operación de afilado | Abrasivo | Liga | Grano típico | Ra objetivo |
|---|---|---|---|---|
| Desbaste de filo en carburo | Diamante | Resina fenólica | D76–D107 | 0.4–0.8 µm |
| Semiacabado de flanco | Diamante | Resina fenólica | D46–D76 | 0.2–0.4 µm |
| Acabado de filo (finish) | Diamante | Resina poliimida | D15–D35 | <0.2 µm |
| Rectificado de punta esférica/toroidal | Diamante | Electrochapada | D46–D76 | 0.2–0.4 µm |
| Afilado de fresas HSS | CBN | Resina fenólica | B46–B76 | 0.2–0.4 µm |
| Afilado de herramientas PCD | Diamante | Resina poliimida | D3–D15 | <0.1 µm |
El afilado es el punto donde más se pierden herramientas que aún tenían vida útil. Estos son los errores técnicos con mayor impacto en el resultado:
Depende del diámetro, del tipo de fresa y de la cantidad de material que se remueve en cada ciclo de afilado. Como referencia general, una fresa helicoidal de carburo de diámetro estándar puede reacondicionarse entre 3 y 7 veces antes de que el diámetro resultante ya no sea útil para la aplicación. Un afilado correcto, que remueve el mínimo material necesario para recuperar el filo, maximiza el número de ciclos posibles. Un afilado con demasiado material removido por exceso de calor o geometría incorrecta acorta esa vida útil disponible.
Sí, aunque el proceso abrasivo es similar. El reacondicionamiento de una fresa de carburo usada puede requerir primero remover el desgaste o las microfisuras acumuladas en el filo, lo que implica una pasada de desbaste más agresiva antes del acabado final. En fresas nuevas, el proceso parte de una superficie ya definida y solo requiere las pasadas de semiacabado y acabado para optimizar el filo de fábrica.
El CBN tiene una dureza de 3,500 a 4,500 HV, que es inferior a la del carburo de tungsteno (1,200 a 1,800 HV) pero no por un margen suficiente para un proceso eficiente. El diamante (7,000 a 10,000 HV) ofrece un margen de dureza mucho mayor, lo que se traduce en corte más eficiente, menor calor generado y mayor vida útil de la rueda. El CBN es el abrasivo correcto para aceros de alta velocidad (HSS) y materiales ferrosos duros, no para carburo.
Los centros de afilado de 5 ejes (marcas como Walter, Anca, Rollomatic, Vollmer) son el estándar para el afilado completo de fresas de carburo: Permiten generar simultáneamente el flanco, la cara de corte, el canal helicoidal y la punta en un solo montaje, minimizando errores de reposicionamiento entre operaciones. La especificación de la rueda de diamante debe coordinarse con el software de la máquina para que la geometría de la rueda sea compatible con los movimientos programados.
Los parámetros que definen la especificación son: Grado de carburo (contenido de WC y cobalto), diámetro y geometría de la fresa, operación de afilado (desbaste, semiacabado o acabado), máquina disponible y Ra objetivo del filo. Con esa información, la especificación de liga, grano y concentración se determina de forma directa. En Eagle Superabrasives podemos ayudarte a definirla: solicita una consulta técnica gratuita y un ingeniero de aplicaciones revisará tu caso específico.
El rendimiento de las fresas de carburo en producción es, en gran parte, consecuencia de la calidad del afilado que recibieron. Una herramienta de carburo de tungsteno bien fabricada pero mal afilada rinde peor que una de calidad media con un filo preciso. Y la única forma de producir ese filo preciso, con la geometría correcta y el Ra necesario para maximizar la vida útil en corte, es con ruedas de diamante correctamente especificadas para cada etapa del proceso.
En Eagle Superabrasives fabricamos ruedas de diamante y de CBN para el afilado de fresas de carburo en todas las geometrías y operaciones. Contáctanos aquí y definimos juntos la especificación correcta para tu proceso.