Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…


El chipping, esa fractura pequeña en el borde del vidrio que aparece durante el proceso de canteado, es uno de los problemas más
frecuentes y costosos en la industria vidriera. Un vidrio astillado en aplicaciones de vidrio templado o laminado significa que la pieza completa debe descartarse.
El error más común al enfrentar chipping en una canteadora de vidrio es asumir que el problema es la rueda abrasiva y cambiarla sin diagnóstico. En muchos casos la rueda es correcta y el problema está en los parámetros de proceso, en el sistema de refrigeración o en el montaje de la pieza. Cambiar la rueda sin identificar la causa real añade costo sin resolver nada.
El vidrio falla de forma frágil: cuando la tensión en cualquier punto supera su resistencia, se produce una fractura que se propaga instantáneamente. El chipping en una canteadora de vidrio puede ser una combinación de factores que juntos superan el umbral de resistencia del vidrio en el borde, por lo que el diagnóstico correcto requiere evaluar cada variable del proceso de forma sistemática.
La secuencia correcta en una canteadora de vidrio de múltiples ruedas es progresión de grano: desde grano grueso en la primera posición (desbaste) hasta grano fino en la última posición (acabado). Si una rueda de desbaste está trabajando en posición de acabado, el chipping es el resultado esperable. Para más información sobre selección de grano, consulta nuestro blog sobre guía para elegir el tamaño de grano en ruedas abrasivas.
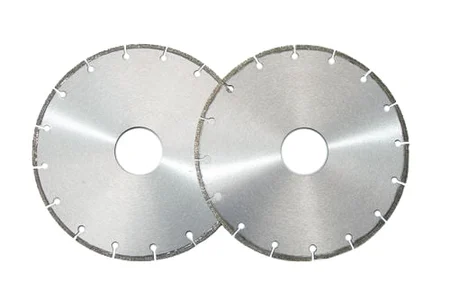
La liga metálica ofrece mayor retención del grano y es primera opción para desbaste. La liga de resina ofrece menor agresividad y mejor amortiguación de las fuerzas de corte, siendo primera opción para el acabado final. Si la máquina usa liga metálica en todas las posiciones con vidrio frágil, cambiar las últimas ruedas a liga de resina puede resolver el chipping. Para más detalle, consulta nuestra sección de ligaduras abrasivas.
La señal característica del chipping por feed rate excesivo es que las astillas aparecen de forma relativamente uniforme a lo largo de todo el borde procesado. Si reducir el feed rate al 70–80% del valor actual reduce el chipping, el diagnóstico es correcto.
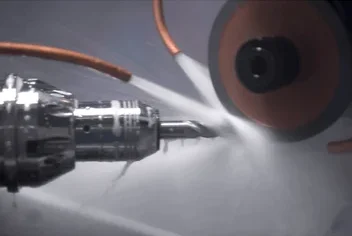
Las señales de refrigeración insuficiente son: chipping que empeora progresivamente durante el turno y bordes que presentan marcas de quemado además del chipping. La solución es verificar el caudal mínimo en la zona de contacto rueda-vidrio (mínimo 3 a 5 L/min por rueda) y la dirección correcta de las boquillas.
Un error frecuente: El agua llega abundante al depósito pero no llega con suficiente presión y dirección a la zona de contacto real entre la rueda y el borde del vidrio. Verificar el caudal en el punto de contacto, no solo en el depósito, es el primer paso del diagnóstico de refrigeración.
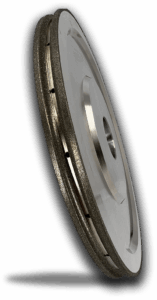
Una rueda glasada ya no corta limpiamente: aplasta y fricciona el borde del vidrio generando fuerzas de corte irregulares. La señal más clara es el aumento progresivo del chipping y del ruido de la máquina, seguido de recuperación temporal después de un dressing. Para más información sobre mantenimiento de ruedas abrasivas, consulta nuestro blog sobre rectificado de discos: 5 consejos de mantenimiento.
La vibración produce chipping intermitente con un patrón que no responde a cambios de grano ni de feed rate. Las fuentes más frecuentes son rodamientos del husillo desgastados, desbalanceo de la rueda y holgura en el sistema de transporte del vidrio. Para más información sobre diagnóstico de problemas mecánicos, consulta nuestro blog sobre diagnóstico entre rueda y equipo en rectificadoras.
En algunos casos el chipping no tiene origen en la canteadora de vidrio sino en el vidrio mismo antes de entrar al proceso. Los bordes del vidrio cortado pueden tener microfisuras producidas durante el corte que se propagan durante el canteado. La forma de identificarlo es inspeccionar el borde del vidrio antes de entrar a la canteadora.
| Síntoma del chipping | Causa probable | Primera acción |
|---|---|---|
| Uniforme a lo largo del borde | Feed rate excesivo o grano grueso | Reducir feed rate al 70%. Si no mejora: verificar grano de rueda de acabado |
| Empeora progresivamente en el turno | Refrigeración insuficiente | Verificar caudal y temperatura del agua en el punto de contacto |
| Intermitente con patrón regular | Vibración: desbalanceo o rodamientos | Verificar balanceo de ruedas y estado de rodamientos del husillo |
| Solo en últimas posiciones | Liga metálica en posición de acabado | Cambiar últimas ruedas a liga de resina |
| Resuelve temporalmente con dressing | Rueda glasada o al final de su vida útil | Revisar especificación de liga para el tipo de vidrio |
| Aleatorio, sin patrón claro | Microfisuras previas o holgura en transporte | Inspeccionar borde del vidrio antes de entrar a la canteadora |
| Solo en el primer lado procesado | Sujeción insuficiente del vidrio | Verificar presión de rodillos de transporte y sujeción lateral |
Una rueda nueva puede producir chipping si la especificación no es correcta para el tipo de vidrio o la operación. Las causas más frecuentes con rueda nueva son: grano demasiado grueso para la posición de acabado, liga metálica en una posición que requiere liga de resina, o feed rate excesivo para la granulometría de la rueda.
D120–D220 para desbaste inicial, D400–D600 para semiacabado, D800–D1200 para acabado fino. Para definir la secuencia correcta para tu canteadora de vidrio, puedes solicitar una consulta técnica gratuita.
Cambia solo un parámetro a la vez y observa si el chipping cambia. Si desaparece al reducir el feed rate, la causa es el avance. Si desaparece al hacer dressing, la causa es la rueda. Si aparece con patrón regular pero no cambia con ningún ajuste de proceso, la causa es mecánica. La tabla de diagnóstico de este blog organiza esa lógica por tipo de síntoma.
Ruedas de diamante con liga metálica para las primeras posiciones de desbaste, y con liga de resina para las últimas posiciones de acabado. Para más detalle, visita nuestra sección de aplicaciones industriales.
El chipping en una canteadora de vidrio tiene siete causas posibles, y solo una de ellas es la rueda de diamante incorrecta. Identificar la causa correcta por el patrón del chipping es el camino más corto a la solución. En Eagle Superabrasives fabricamos ruedas de diamante para todas las posiciones de la canteadora de vidrio, desde desbaste hasta acabado pulido. Contáctanos aquí y un ingeniero de aplicaciones evaluará la especificación correcta para tu tipo de vidrio y proceso.