Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


Un eje de compresor en una planta de Pemex en Ciudad del Carmen lleva seis años en servicio sin señales de desgaste en su superficie. Una paleta de turbina en el corredor aeroespacial de Querétaro ha resistido miles de horas de exposición a gases corrosivos a alta temperatura. Un pistón de bomba en una plataforma marina en el Golfo de México mantiene sus tolerancias dimensionales después de años de trabajo con fluidos abrasivos.
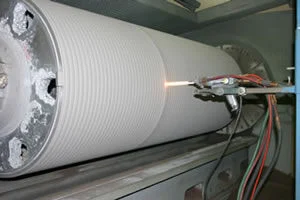
En los tres casos, la razón es la misma: Un recubrimiento HVOF aplicado sobre el sustrato metálico del componente. Esta guía explica qué es el proceso HVOF, qué propiedades le da al recubrimiento, en qué industrias mexicanas se usa y por qué el rectificado post-aplicación con ruedas de diamante es una parte inseparable de todo el proceso.
HVOF son las siglas de High Velocity Oxygen Fuel, que en español se traduce como combustible de oxígeno de alta velocidad. Es un proceso de proyección térmica en el que partículas de polvo metálico o cermet se proyectan sobre la superficie del componente a velocidades supersónicas, generalmente entre 500 y 1,000 metros por segundo.
A diferencia de otros procesos de proyección térmica como el plasma spray, el HVOF no funde completamente las partículas antes del impacto. Las calienta hasta un estado semifundido y las proyecta a altísima velocidad. Al impactar contra el sustrato, las partículas se deforman y se unen mecánicamente con una densidad y adherencia mucho mayores. El resultado es un recubrimiento HVOF con cuatro propiedades que ningún otro proceso de proyección térmica puede igualar en conjunto:
Usa queroseno u otros combustibles líquidos mezclados con oxígeno a alta presión. Produce partículas con velocidades de hasta 1,000 m/s y temperaturas de llama de 3,000 a 3,200°C. Es la configuración de mayor velocidad de proyección y produce los recubrimientos HVOF más densos. Común en aplicaciones aeroespaciales de alto requerimiento como las de los proveedores Tier 1 en Querétaro.
Usa propileno, propano, etileno, acetileno o hidrógeno mezclados con oxígeno. Velocidades de proyección de 500 a 750 m/s. Produce recubrimientos HVOF de alta calidad con menor inversión en equipo. Es la configuración más común en talleres de mantenimiento industrial y empresas de recubrimientos en México.
El recubrimiento HVOF puede aplicarse sobre una amplia variedad de sustratos. Los más comunes en la industria mexicana son aceros inoxidables y de herramienta, aleaciones de níquel (Inconel, Waspaloy), titanio y sus aleaciones (Ti-6Al-4V), aceros al carbono y fundición de hierro. Los polvos más utilizados incluyen carburo de tungsteno con cobalto (WC-Co), carburo de cromo con níquel-cromo (Cr₂C₃-NiCr), aleaciones de níquel como Inconel 625 y aleaciones de cobalto como Stellite. Para conocer cómo elegir el abrasivo correcto según el tipo de recubrimiento, consulta nuestra guía sobre recubrimiento industrial: Diamante o CBN para rectificarlo.
La proyección HVOF produce una superficie rugosa con Ra de 3 a 6 µm e irregularidades de perfil que no cumplen las tolerancias dimensionales del diseño final. El componente recubierto debe rectificarse antes de entrar en servicio. Ese rectificado post-aplicación define tres propiedades críticas del componente terminado:
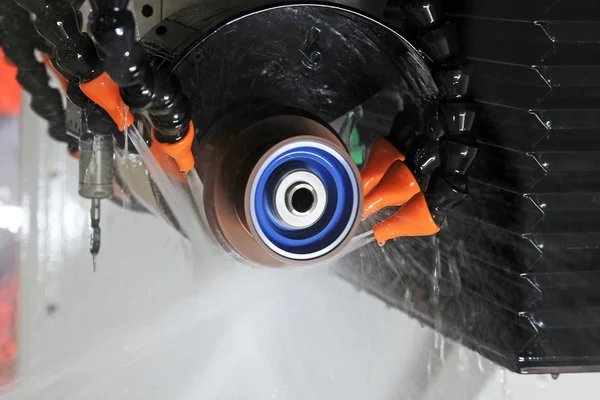
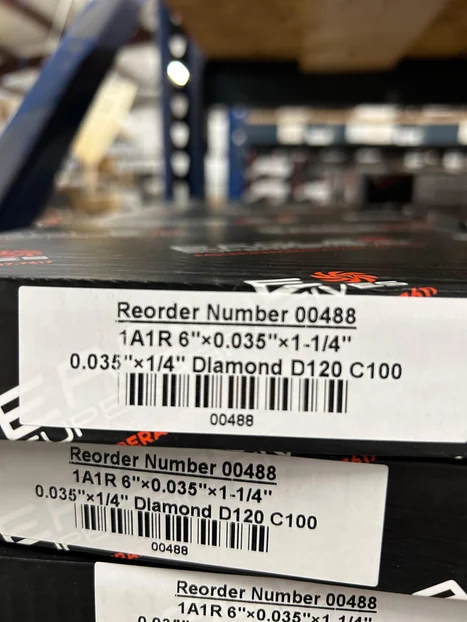
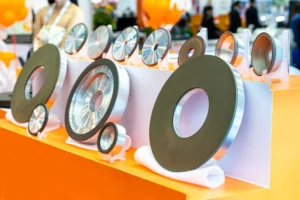
La única herramienta abrasiva viable para rectificar un recubrimiento HVOF de carburo de tungsteno es la rueda de diamante. Con dureza de 7,000 a 10,000 HV, el diamante supera con holgura los 1,000 a 1,400 HV del WC-Co. Para conocer más sobre las ruedas de diamante disponibles, visita eaglesuperabrasives.mx/diamante/
El rectificado en húmedo es el método estándar para recubrimientos HVOF por razones técnicas específicas a este material:
| Sector | Ubicación MX | Componente típico | Recubrimiento | Función |
|---|---|---|---|---|
| Aeroespacial | Querétaro, Sonora | Ejes, sellos, tren de aterrizaje | WC-Co, WC-CoCr | Resistencia al desgaste y corrosión |
| Petróleo y gas | Tabasco, Veracruz | Ejes de bomba, válvulas | WC-Co, Cr₂C₃-NiCr | Protección en fluidos abrasivos |
| Energía (turbinas) | Todo el país | Paletas, sellos, rotores | WC-CoCr, NiCr | Resistencia a alta temperatura |
| Automotriz | Bajío, NL, Coahuila | Componentes de tren motriz | WC-Co, NiCr | Restauración dimensional |
| Papel y celulosa | Michoacán, Veracruz | Rodillos, cilindros de prensa | WC-Co, Cr₂C₃-NiCr | Resistencia al desgaste en húmedo |
| Minería | Sonora, Zacatecas | Bombas, válvulas, trituración | WC-Co, Cr₂O₃ | Resistencia a abrasión severa |
| Marítimo / offshore | Golfo de México | Ejes, chumaceras submarinos | WC-CoCr, NiCr | Resistencia a corrosión marina |
El plasma spray funde completamente las partículas antes del impacto y las proyecta a velocidades de 100 a 300 m/s. El HVOF las proyecta en estado semifundido a 500 a 1,000 m/s. La mayor velocidad del HVOF produce recubrimientos HVOF más densos, con mayor dureza y mejor adherencia. Por eso el HVOF desplazó al plasma spray en la mayoría de aplicaciones de carburo de tungsteno. Para más detalle sobre las diferencias en rectificado, consulta nuestra guía sobre recubrimiento térmico HVOF.
Sobre aluminio es posible con precauciones específicas de temperatura durante la proyección, ya que el aluminio tiene baja temperatura de fusión. Sobre plásticos no es práctico porque la temperatura del proceso los daña. El recubrimiento HVOF está diseñado para sustratos metálicos de mediana a alta temperatura de fusión.
Técnicamente pueden acumularse espesores de hasta 1.5 a 2 mm con múltiples pasadas. Sin embargo, en la práctica industrial, espesores mayores a 0.5 a 0.8 mm empiezan a acumular tensiones residuales que pueden producir microfisuras o delaminación bajo carga cíclica. Para restauración dimensional de componentes muy desgastados, se evalúa caso por caso si el recubrimiento HVOF es la solución correcta o si se requiere soldadura de relleno previa.
El WC-Co es un cermet no ferroso cuya dureza (1,000 a 1,400 HV) hace que el CBN no sea la herramienta óptima. El diamante (7,000 a 10,000 HV) es el único abrasivo con margen de dureza suficiente para cortar eficientemente. Para una guía completa de cuándo usar diamante o CBN según el tipo de recubrimiento, consulta nuestro blog sobre recubrimiento industrial: Diamante o CBN para rectificarlo.
Los tratamientos térmicos superficiales (cementado, nitrurado, temple superficial) modifican la microestructura del acero base. El recubrimiento HVOF añade una capa externa sin alterar el material subyacente. Para componentes que trabajan en ambientes muy corrosivos, muy abrasivos o con temperaturas extremas, el recubrimiento HVOF ofrece protección que ningún tratamiento térmico puede igualar. Consulta nuestra sección de aplicaciones industriales para ver más casos de uso.
Los centros con capacidad técnica para rectificar recubrimientos HVOF en México se concentran en los parques industriales de Querétaro, Monterrey y el Bajío, principalmente como parte de cadenas de mantenimiento aeroespacial y de equipo rotativo. Si necesitas definir la especificación de rueda de diamante correcta para tu proceso, puedes solicitar una consulta técnica con nuestro equipo de ingeniería de aplicaciones.
El recubrimiento HVOF es una de las tecnologías de protección de superficies más eficaces disponibles para la industria mexicana. Su combinación de baja porosidad, alta dureza y excelente adherencia al sustrato lo convierte en el estándar en sectores donde el desgaste, la corrosión y la temperatura son los principales enemigos de los componentes industriales.
Pero su valor en servicio depende de que el rectificado post-aplicación se realice correctamente con la rueda de diamante correcta y los parámetros adecuados. En Eagle Superabrasives fabricamos ruedas de diamante para rectificado de recubrimientos HVOF con especificaciones para cada tipo de coating, sustrato y operación.
Contáctanos aquí y un ingeniero de aplicaciones te asesorará para tu proceso específico.