Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…


Cuando alguien pregunta qué rueda de diamante dura más, la pregunta parece simple. Pero la vida útil de una rueda de diamante no es una característica fija del producto, como lo sería su diámetro o su peso. Es el resultado de cuatro variables que interactúan entre sí: La liga, el material que se rectifica, los parámetros de proceso y las condiciones de la máquina. Cambiar cualquiera de esas cuatro variables cambia la vida útil, a veces de forma radical.
Este blog explica cómo cada tipo de liga afecta la durabilidad, qué otros factores determinan cuánto dura una rueda de diamante en la práctica y cómo usar esa información para tomar decisiones de compra más informadas.
La liga es la matriz que sujeta los granos de diamante sobre el núcleo de la rueda de diamante. Esa función de sujeción define todo lo que ocurre durante el proceso: Cuánto grano queda expuesto, cuánta fuerza de corte soporta cada grano antes de desprenderse, a qué temperatura trabaja la superficie de corte y cada cuánto necesita dressing la rueda para recuperar su agresividad.
Hay dos mecanismos de desgaste que ocurren simultáneamente en cualquier rueda de diamante. El primero es el desgaste del grano: Los cristales de diamante pierden sus aristas cortantes por abrasión con el material. El segundo es el desgaste de la liga: La matriz que sujeta el grano se erosiona gradualmente por el contacto con el material y el refrigerante. La relación entre estos dos mecanismos es lo que define el comportamiento de cada tipo de liga y, en consecuencia, cuánto dura en cada proceso.
La rueda de diamante con liga vitrificada ofrece la mayor vida útil en operaciones de rectificado de precisión a alta velocidad periférica, entre 45 y 100 m/s o más. Su matriz cerámica porosa proporciona alta rigidez, excelente retención del grano y buena disipación térmica. La porosidad de la liga facilita la evacuación de la viruta y la llegada del refrigerante a la zona de corte, lo que reduce el calor acumulado y el desgaste de la liga.
Es la primera opción para producción en serie de alto volumen, especialmente en combinación con ruedas de CBN para acero endurecido, donde puede alcanzar relaciones G de 1,000 a 10,000 en condiciones óptimas. Su limitación principal es que requiere máquinas con alta rigidez de husillo para expresar su potencial completo. En máquinas convencionales o a velocidades bajas, la diferencia frente a la liga de resina se reduce significativamente. Para más detalle, consulta nuestro blog sobre abrasivos aglomerados vitrificados.
La liga metálica sinterizada retiene el grano con la mayor fuerza mecánica de todas las ligas. Eso la convierte en la rueda de diamante más duradera cuando el material trabajado es extremadamente abrasivo: Vidrio de alta pureza, alúmina de alta densidad, carburo de silicio y cuarzo son materiales donde otras ligas se desgastan en horas mientras que la liga metálica dura días o semanas.
Su desventaja es que el auto-afilado es prácticamente nulo. Cuando el grano se embota, la liga lo retiene en lugar de liberarlo, lo que produce el fenómeno de glazing o acristalamiento de la superficie de corte. Una rueda de diamante con glazing genera calor excesivo, pierde agresividad de corte y puede dañar la pieza. El dressing frecuente es indispensable para mantener la liga metálica funcionando correctamente. En materiales de abrasividad moderada, la liga de resina suele ofrecer mejor relación vida útil-rendimiento sin el problema del glazing.
La rueda de diamante con liga de resina fenólica o poliimida no es la de mayor vida útil absoluta en ningún proceso. Pero es la que mejor combina vida útil, calidad de acabado y compatibilidad con diferentes materiales y máquinas en rectificado de precisión. Su mecanismo de auto-afilado, donde el grano embotado se libera y expone uno nuevo, mantiene la agresividad de corte durante más tiempo entre dressings que la liga metálica en la mayoría de los materiales.
Para rectificado de carburo de tungsteno, cerámica técnica y afilado de herramientas de corte, la liga de resina produce las mejores relaciones de vida útil, acabado y costo por pieza. La variante de resina poliimida extiende el límite térmico hasta 350 a 400°C, lo que la hace adecuada para operaciones a mayor velocidad o con refrigeración limitada. Para más detalle, consulta nuestro blog sobre liga de resina para ruedas abrasivas.
La rueda de diamante electrochapada tiene la menor vida útil total de todas las ligas porque tiene capa única de grano sin reserva interior. Cuando esa capa se agota, la rueda debe reemplazarse. Pero su métrica de rendimiento no es el tiempo de uso total sino la consistencia: Produce exactamente la misma calidad de corte desde la primera pieza hasta la última, sin variación de parámetros y sin necesidad de dressing. Para aplicaciones donde la geometría del perfil debe mantenerse idéntica en toda la serie, esa consistencia vale más que cualquier vida útil absoluta. Para más detalle, consulta nuestro blog sobre rueda de esmeril electrochapada.
| Liga | Vida útil relativa | Auto-afilado | Velocidad óptima | Mejor para | Limitación |
|---|---|---|---|---|---|
| Vitrificada | Muy alta | Progresivo | 45-100+ m/s | Producción en serie, acero endurecido | Requiere máquina rígida |
| Metálica | Alta en abrasivos | Mínimo | 15-35 m/s | Vidrio, alúmina, cuarzo | Glazing frecuente |
| Resina fenólica | Media-alta | Controlado | 20-45 m/s | Carburo, cerámica, herramientas | Límite térmico ~250°C |
| Resina poliimida | Media-alta | Controlado | 20-45 m/s | PCD, PCBN, alta velocidad | Mayor costo que fenólica |
| Electrochapada | Baja (total) | No aplica | 20-40 m/s | Perfiles complejos, geometría exacta | Sin reserva de grano |
La liga define el techo de vida útil de una rueda de diamante. Los parámetros de proceso determinan si ese techo se alcanza o no. Estos son los cuatro factores con mayor impacto:
Es el factor con mayor impacto sobre la vida útil, por encima incluso de la liga. Los materiales más duros y abrasivos desgastan tanto el grano como la liga más rápidamente. El carburo de tungsteno, la cerámica técnica de alta densidad y el vidrio de alta pureza son los materiales más exigentes para cualquier rueda de diamante. Un proceso de rectificado en carburo bien configurado puede tener una vida útil diez veces mayor que el mismo proceso con parámetros incorrectos sobre el mismo material.
El grano más grueso (números bajos como D46 o D76) remueve más material por pasada pero genera mayores fuerzas de corte que aceleran el desgaste de la liga. El grano más fino produce menor fuerza por grano y menor desgaste de la liga, pero a costa de una tasa de remoción más baja. La secuencia correcta para maximizar la vida útil total es usar grano grueso en desbaste y grano fino en acabado, en lugar de intentar cubrir todo el proceso con una sola granulometría.
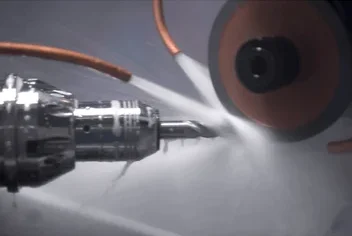
La refrigeración insuficiente es la causa más frecuente de vida útil corta en ruedas de diamante. El calor generado en la zona de contacto degrada la liga mucho más rápido que el desgaste mecánico normal. En ligas de resina, el calor excesivo comienza a degradar la matriz polimérica a partir de 200 a 250°C. Un caudal mínimo de 5 a 10 L/min dirigido directamente al punto de contacto es el requisito base. Para más detalle sobre el impacto de la refrigeración, consulta nuestro blog sobre rendimiento y mantenimiento de ruedas abrasivas.
Cada liga tiene un rango óptimo de velocidad periférica. Operar fuera de ese rango en cualquier dirección acelera el desgaste. Velocidades más bajas que el óptimo generan mayor fuerza de corte por grano, lo que desgasta la liga más rápido. Velocidades excesivas generan calor que degrada la liga y representan un riesgo de seguridad. Respetar el rango de velocidad especificado por el fabricante es el punto de partida para obtener la vida útil proyectada de cualquier rueda de diamante.
Las señales más confiables de fin de vida útil de una rueda de diamante son el aumento gradual del tiempo de ciclo sin cambios en los parámetros de proceso y el deterioro del acabado superficial de la pieza que el dressing ya no recupera. En ruedas de capa única como la electrochapada, la señal es la pérdida visible de agresividad de corte que ningún ajuste de proceso puede revertir.
Un indicador adicional es la medición periódica del diámetro. Cuando la sección abrasiva se ha consumido hasta el nivel mínimo de seguridad especificado por el fabricante, generalmente 1 a 2 mm de profundidad restante, la rueda de diamante debe reemplazarse aunque aún corte. Operar más allá de ese límite compromete tanto el rendimiento como la seguridad.
Para rectificado de carburo de tungsteno, la liga de resina fenólica es la primera opción en términos de equilibrio entre vida útil, acabado y costo por pieza. La liga vitrificada puede ofrecer mayor vida útil en producción de muy alto volumen, pero requiere mayor inversión inicial y máquinas con mayor rigidez de husillo. La liga metálica se reserva para grados de carburo extremadamente abrasivos donde la resina se desgasta demasiado rápido.
No. Una rueda de diamante de mayor precio con liga incorrecta para el proceso tiene menor vida útil efectiva que una de menor precio correctamente especificada. El precio refleja la calidad del grano, la liga y la fabricación, pero no garantiza vida útil si la especificación no corresponde al material y a las condiciones de operación.
No necesariamente. Una concentración más alta (C125 a C150) aumenta la resistencia al desgaste en materiales duros, pero en materiales de abrasividad media puede producir glazing porque hay demasiados granos activos para que la liga se desgaste al ritmo correcto. La concentración óptima es la que permite un equilibrio entre desgaste del grano y desgaste de la liga, no la más alta disponible.
Como referencia general, en rectificado de carburo de tungsteno con ruedas de diamante de resina en centros CNC, el rango típico es de 300 a 1,500 herramientas procesadas por rueda. El rango varía significativamente según el diámetro de la herramienta, el grado de carburo y la cantidad de material removido por pieza. Para una estimación específica para tu proceso, puedes solicitar una consulta técnica gratuita.
La comparación solo tiene sentido si ambas trabajan el mismo material, lo cual casi nunca es el caso. Las ruedas de diamante son el abrasivo correcto para materiales no ferrosos como carburo, cerámica y vidrio. Las ruedas de CBN son el abrasivo correcto para materiales ferrosos como aceros endurecidos y HSS. Usar el abrasivo incorrecto para el material produce desgaste acelerado en ambos casos, independientemente de cuál liga tenga cada rueda.
La rueda de diamante que dura más no es necesariamente la de liga vitrificada ni la de mayor concentración. Es la que está correctamente especificada para el material, el proceso y las condiciones de operación de cada planta. La liga define el techo de durabilidad posible. El material trabajado, la refrigeración, el grano y la velocidad de operación determinan si ese techo se alcanza o no.
En Eagle Superabrasives fabricamos ruedas de diamante en todas las ligas disponibles para cada proceso y material. Contáctanos aquí y un ingeniero de aplicaciones evaluará qué liga maximiza la vida útil en tu proceso específico.