Materiales compuestos: Cómo rectificarlos con ruedas de diamante sin deslaminación
Los materiales compuestos estructurales son una de las familias de materiales que más ha crecido en la manufactura industrial de…


La selección del abrasivo correcto para el rectificado de imanes permanentes no sigue una lógica única. A diferencia de otros materiales industriales donde la dureza es el criterio principal, los imanes permanentes imponen una segunda variable igualmente determinante: La composición química del material, específicamente si contiene hierro como componente principal o no. Esa variable define por completo si el abrasivo correcto es el diamante o el CBN, antes de considerar cualquier otro parámetro de proceso.
Esta guía explica la lógica de selección de abrasivo para los cuatro tipos principales de imanes permanentes utilizados en la industria, los criterios técnicos que respaldan cada elección y los errores más frecuentes en la selección de ruedas para este material.
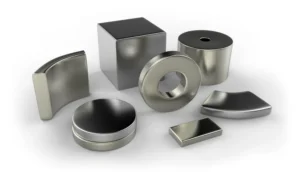
Los imanes permanentes industriales se agrupan en dos categorías desde el punto de vista del abrasivo necesario para procesarlos: Los que contienen hierro como elemento mayoritario en su aleación, y los que no. Esta clasificación es el punto de partida de cualquier decisión de abrasivo, porque el diamante reacciona químicamente con el hierro a las temperaturas de contacto que se generan durante el rectificado, mientras que el CBN no.
El diamante contiene carbono que a temperaturas superiores a 750 a 800°C se grafitiza al contacto con el hierro, degradando el grano y produciendo acabados deficientes. Por eso, para materiales ferrosos como el alnico o la ferrita, las ruedas de CBN son la herramienta correcta. Para materiales no ferrosos o con composición de tierras raras como el NdFeB o el SmCo, las ruedas de diamante son el estándar. Esta distinción es la misma que aplica al rectificado de acero vs. carburo de tungsteno, y tiene el mismo fundamento químico.
Los imanes permanentes de neodimio (NdFeB) son los de mayor energía magnética disponible comercialmente. Su composición incluye hierro, pero la fracción de neodimio y boro en la aleación hace que su comportamiento en rectificado sea más similar al de un material cerámico frágil que al de un acero. Son extremadamente duros y al mismo tiempo muy frágiles, lo que los hace susceptibles al chipping y a la fractura si las fuerzas de corte por grano son excesivas.
Las ruedas de diamante con liga de resina de grano fino (D15 a D46) son el estándar para el rectificado de NdFeB. La elasticidad de la resina absorbe parte de las fuerzas de corte impulsivas que producirían microfracturas en el material, y el grano fino genera el menor chipping posible en los bordes del imán. La refrigeración continua es indispensable porque la temperatura de Curie del NdFeB es baja, entre 310 y 380°C, lo que significa que el calor generado durante el rectificado puede desmagnetizar el imán parcial o totalmente si no se controla.
Un detalle importante: Aunque el NdFeB contiene hierro, las ruedas de diamante funcionan correctamente en este material porque la temperatura de contacto durante el rectificado, con refrigeración adecuada, se mantiene por debajo del umbral de grafitización del diamante. El riesgo de reacción química solo es real cuando el proceso opera en seco o con refrigeración insuficiente.
Los imanes permanentes de alnico (aluminio, níquel, cobalto, hierro) tienen un contenido ferroso mayoritario que los hace incompatibles con las ruedas de diamante en condiciones normales de rectificado. Las ruedas de CBN son el abrasivo correcto para este material, no solo por la compatibilidad química sino porque su dureza (3,500 a 4,500 HV) ofrece un margen suficiente frente a la dureza del alnico (aproximadamente 50 a 60 HRC).
El alnico presenta además el problema del pullout, la extracción de partículas del material durante el corte en lugar de una remoción progresiva, que se produce cuando las fuerzas de corte superan la resistencia a la fractura del imán. Las ruedas de CBN con liga de resina y concentración controlada (C75 para acabado) reducen este riesgo al mantener las fuerzas de corte por grano dentro de los límites que el material tolera. Para más detalle técnico sobre el rectificado específico del alnico, consulta nuestro blog sobre imanes alnico: Rectificado con ruedas de CBN.
Los imanes permanentes de ferrita (óxido de hierro con bario o estroncio, también llamados imanes cerámicos) son los más económicos y los de mayor producción mundial. Son duros, muy frágiles y altamente abrasivos durante el rectificado.
La selección del abrasivo para ferrita no es tan directa como en los casos anteriores. Aunque la ferrita contiene hierro, su estructura cerámica la hace diferente del alnico metálico. En la práctica, tanto las ruedas de CBN como las ruedas de diamante se usan para rectificar ferrita dependiendo de la operación:
La elección final entre ambas depende del volumen de producción, la tolerancia dimensional requerida y el acabado superficial especificado.
Los imanes permanentes de samario-cobalto son la alternativa al NdFeB cuando se requiere mayor resistencia a la temperatura. Su temperatura de Curie es de 700 a 800°C, mucho más alta que la del NdFeB, lo que los hace adecuados para motores eléctricos de alta temperatura, aplicaciones aeroespaciales y sensores industriales en entornos térmicamente exigentes.
El SmCo es incluso más frágil que el NdFeB y tiene mayor dureza, lo que aumenta el riesgo de fractura durante el rectificado. Las ruedas de diamante con liga de resina de grano fino (D10 a D35) son el abrasivo de referencia. Los parámetros de proceso deben ser conservadores: Profundidades de pasada de 0.005 a 0.015 mm en acabado, refrigeración continua y velocidades periféricas de 20 a 30 m/s para minimizar el calor generado y el riesgo de fractura del imán.
| Tipo de imán | Composición principal | Abrasivo correcto | Liga recomendada | Grano típico | Riesgo principal |
|---|---|---|---|---|---|
| NdFeB (neodimio) | Nd-Fe-B | Ruedas de diamante | Resina fenólica | D15-D46 | Desmagnetización por calor |
| Alnico | Al-Ni-Co-Fe (ferroso) | Ruedas de CBN | Resina fenólica | B35-B76 | Pullout, desmagnetización |
| Ferrita (cerámica) | Fe₂O₃ + Ba/Sr (ferroso) | CBN (desbaste) / Diamante (acabado) | Vitrificada / Resina | B46-B107 / D15-D46 | Alta abrasividad, chipping |
| SmCo (samario-cobalto) | Sm-Co (tierras raras) | Ruedas de diamante | Resina fenólica | D10-D35 | Fragilidad extrema, fractura |
Los errores de selección de abrasivo en el rectificado de imanes permanentes son más frecuentes de lo que parece, porque los criterios de selección no son intuitivos para quien viene del rectificado de acero o carburo. Los más comunes son:
La refrigeración en el rectificado de imanes permanentes tiene una función que va más allá de enfriar la rueda y la pieza: Protege la magnetización del imán. Todos los imanes permanentes tienen una temperatura de Curie por encima de la cual pierden su magnetización de forma irreversible. Esa temperatura varía según el tipo:
En todos los casos, el refrigerante debe aplicarse directamente en la zona de contacto rueda-imán con un caudal mínimo de 5 a 8 L/min. La refrigeración intermitente es especialmente dañina porque los ciclos de calentamiento y enfriamiento brusco producen tensiones térmicas que pueden fracturar el imán o degradar su campo magnético de forma no uniforme.
Los imanes de neodimio (NdFeB) se rectifican con ruedas de diamante de liga de resina fenólica y grano fino (D15 a D46). Son el tipo de imán permanente más sensible al calor durante el proceso, por lo que la refrigeración continua es indispensable. Una interrupción de la refrigeración durante el rectificado puede producir desmagnetización parcial del imán que solo se detecta en la inspección funcional posterior.
Los imanes alnico contienen hierro como elemento mayoritario en su aleación. El diamante reacciona con el hierro a las temperaturas de contacto que se generan durante el rectificado, grafitizando el grano y produciendo acabados deficientes. Las ruedas de CBN, al no contener carbono, no tienen esa limitación y son estables hasta 1,400°C. Este mismo principio aplica a cualquier material ferroso: Las ruedas de CBN para acero y aleaciones de hierro, las ruedas de diamante para materiales no ferrosos.
No es recomendable en ningún tipo de imán permanente. El rectificado en seco genera calor acumulado que puede superar la temperatura de Curie del imán, produciendo desmagnetización parcial o total. En imanes NdFeB, cuya temperatura de Curie es de solo 310 a 380°C, incluso ciclos breves de rectificado en seco sin pausa pueden producir daño irreversible en la magnetización.
Los imanes de ferrita son más económicos, más abrasivos durante el proceso y tienen mayor temperatura de Curie (450 a 460°C), lo que los hace menos sensibles al calor. Los imanes de neodimio son más costosos, extremadamente frágiles, con mayor dureza y temperatura de Curie mucho más baja. El proceso para ferrita puede ser más agresivo en términos de tasa de remoción; el proceso para NdFeB debe ser más conservador con parámetros más controlados y refrigeración más rigurosa.
Los parámetros que definen la especificación son: Tipo de imán (NdFeB, alnico, ferrita, SmCo), geometría y dimensiones, operación (desbaste o acabado), Ra objetivo y máquina disponible. Con esa información, el abrasivo, la liga, el grano y la concentración se determinan de forma directa. Puedes solicitar una consulta técnica gratuita y un ingeniero de aplicaciones te ayudará a definir la especificación para tu proceso específico.
La selección del abrasivo correcto para el rectificado de imanes permanentes parte de una pregunta simple pero no obvia: ¿El material es ferroso o no ferroso? La respuesta define el abrasivo base. A partir de ahí, el tipo específico de imán, su temperatura de Curie, su fragilidad y el volumen de producción definen la liga, el grano y la concentración. Ninguno de esos parámetros es intercambiable entre tipos de imán, y un error de selección se paga en imanes desmagnetizados, en pullout o en ruedas con vida útil muy corta.
En Eagle Superabrasives fabricamos ruedas de diamante y ruedas de CBN para el rectificado de todos los tipos de imanes permanentes. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta para tu tipo de imán y proceso.