Abrasivos industriales de diamante y CBN: Cómo encontrar al proveedor que realmente resuelve tu proceso
Elegir abrasivos industriales de diamante o CBN no empieza por el catálogo. Empieza por entender qué está fallando en el…


El proceso de dicing, o corte por ranura de precisión, es una de las operaciones más exigentes en la manufactura de componentes electrónicos, ópticos y cerámicos. Una cuchilla de dicing de diamante que trabaja a 30,000 RPM sobre un wafer de silicio de 200 mm debe producir ranuras de 30 a 50 µm de ancho con chipping menor a 5 µm en ambos lados del corte, manteniendo esa consistencia durante miles de metros lineales de corte antes de ser reemplazada.
En México, la industria electrónica concentrada principalmente en Guadalajara, Monterrey y Ciudad Juárez consume cuchillas de dicing para singulación de chips, corte de substratos cerámicos, secccionado de vidrio óptico y procesado de materiales compuestos de alta precisión. Esta guía explica los factores técnicos que determinan el rendimiento de una cuchilla de dicing y cómo optimizar cada uno para reducir el costo por corte y el rechazo de material.
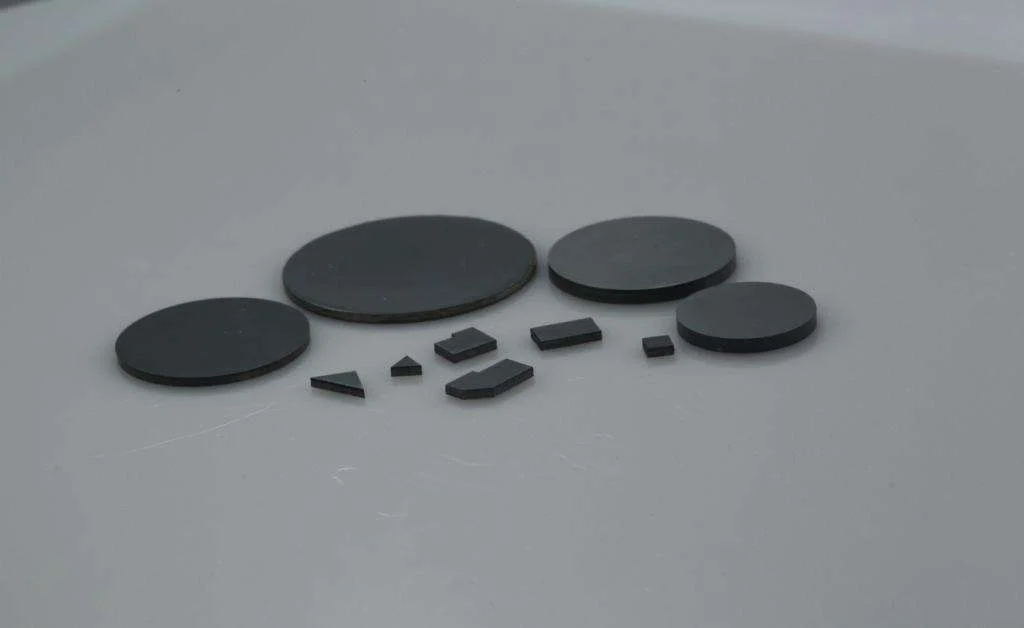
El dicing es un proceso de corte abrasivo de ultra-precisión en el que una cuchilla delgada impregnada de diamante secciona materiales duros y frágiles (wafers de silicio, cerámica técnica, vidrio óptico, cuarzo) con anchos de corte (kerf) de 15 a 300 µm. Su objetivo es obtener el máximo número de piezas útiles por substrato con el mínimo daño en los bordes del corte.
El kerf es el ancho de material que la cuchilla de dicing remueve en cada pasada. En singulación de chips (wafer dicing), cada micrómetro de kerf innecesario es espacio en el wafer que podría haber sido otro chip. En un wafer de 200 mm con streets de 60 µm de ancho, reducir el kerf de 55 a 45 µm puede aumentar el rendimiento de chips por wafer entre un 3 y un 5%, lo que en producción de alto volumen representa millones de pesos adicionales de valor recuperado.
El kerf depende directamente del espesor de la cuchilla de dicing y del tipo de liga. Las cuchillas más delgadas producen menor kerf pero tienen menor resistencia mecánica y requieren parámetros de proceso más conservadores para no fracturarse.
La liga de resina es la más usada en cuchillas de dicing por su elasticidad, capacidad de auto-afilado y bajo costo. Es la primera opción para cerámica técnica, vidrio, carburo de tungsteno, cuarzo y semiconductores donde la prioridad es el acabado superficial del borde del corte.
La liga de resina en cuchillas de dicing ofrece tres ventajas específicas sobre la liga metálica:
La liga metálica ofrece mayor vida útil y estabilidad dimensional que la resina, a costa de menor auto-afilado. Es la opción correcta para materiales altamente abrasivos como vidrio de alta pureza, alúmina de alta densidad y compuestos de carburo, donde la resina se desgasta demasiado rápido.
Las cuchillas de dicing con liga metálica (MultiTec o equivalentes) tienen mayor resistencia al desgaste abrasivo y mantienen mejor su perfil a lo largo de la vida útil, lo que se traduce en mayor consistencia de kerf entre el inicio y el final de la vida de la cuchilla. Su desventaja es que el auto-afilado es prácticamente nulo y requieren dressing periódico para recuperar la agresividad de corte. Para materiales con alta abrasividad intrínseca donde la liga de resina duraría pocas horas, la liga metálica puede ser económicamente más eficiente a largo plazo.
Para la mayoría de los materiales procesados con cuchillas de dicing (semiconductores, cerámica, vidrio, cuarzo, carburo, compuestos), las ruedas de diamante son el abrasivo correcto porque estos materiales son no ferrosos. Las ruedas de CBN aplican cuando el material a cortar es un acero endurecido o una aleación ferrosa.
Las ruedas de diamante son el abrasivo estándar en cuchillas de dicing para:
Las ruedas de CBN aplican en dicing cuando se cortan aceros endurecidos o aleaciones de base ferrosa, casos menos frecuentes en la industria electrónica pero presentes en manufactura de componentes de precisión para sensores y actuadores. Para más detalle sobre la selección entre diamante y CBN, consulta nuestra sección de abrasivos superabrasivos.
| Material | Abrasivo | Liga | Grano típico | Kerf típico | Industria MX |
|---|---|---|---|---|---|
| Wafer de silicio | Ruedas de diamante | Resina poliimida | D2-D10 | 30-60 µm | Electrónica · Guadalajara |
| Substrato de alúmina (Al₂O₃) | Ruedas de diamante | Resina fenólica o metal | D15-D46 | 100-300 µm | Electrónica · CDMX · MTY |
| Vidrio borosilicato / óptico | Ruedas de diamante | Resina fenólica | D10-D25 | 80-200 µm | Óptica · Médico · CDMX |
| Cuarzo / cristal piezoeléctrico | Ruedas de diamante | Resina o metal | D5-D15 | 50-150 µm | Sensores · Aeroespacial |
| Carburo de tungsteno | Ruedas de diamante | Metal | D46-D91 | 200-500 µm | Herramientas · Bajío · NL |
| CFRP / compuesto fibra-cerámica | Ruedas de diamante | Resina fenólica | D25-D54 | 200-400 µm | Aeroespacial · Querétaro |
| Acero endurecido / aleación ferrosa | Ruedas de CBN | Resina o metal | B35-B76 | Variable | Manufactura precisión · NL |
El cargado ocurre cuando el material removido queda adherido a la superficie de la cuchilla en lugar de ser evacuado por el refrigerante. Reduce la agresividad de corte, aumenta el calor y produce acabados deficientes. Causas: Material blando o adhesivo, caudal de refrigerante insuficiente o cuchilla con liga demasiado dura para el material.
Las medidas correctivas para el cargado de cuchillas de dicing son:
El chipping en los bordes del corte de dicing es la fractura del material en los labios de la ranura. Causas: Grano demasiado grueso para el material, velocidad de avance excesiva, profundidad de corte por pasada demasiado alta, o cuchilla desgastada que actúa de forma agresiva e impredecible.
La variación de kerf entre el inicio y el final de la vida de la cuchilla es normal dentro de ciertos límites, pero una variación excesiva indica desgaste irregular o parámetros de proceso fuera de rango. Causas: Dressing insuficiente en cuchillas de liga metálica, variación en la calidad del refrigerante, o montaje incorrecto de la cuchilla en el flange.
Los cuatro parámetros con mayor impacto en el rendimiento de una cuchilla de dicing son:
México ocupa el cuarto lugar mundial en exportaciones de productos electrónicos manufacturados, con un valor superior a 90,000 millones de dólares anuales. La industria electrónica nacional que consume cuchillas de dicing está concentrada en tres polos principales:
Para fabricantes y talleres de maquinado en estos clusters, el acceso a cuchillas de dicing con especificación correcta para cada material y proceso es un factor directo de competitividad. Eagle Superabrasives fabrica ruedas de diamante para dicing con especificaciones industriales para todos los materiales mencionados en esta guía.
Los wafers de silicio se cortan con cuchillas de dicing de diamante con liga de resina poliimida y grano ultrafino (D2 a D10). La resina poliimida ofrece mayor resistencia térmica y mejor retención de forma que la fenólica, lo que es crítico en la singulación de chips a alta velocidad. El agua desionizada es el refrigerante estándar para proteger los circuitos del wafer.
La señal principal es el aumento del chipping en los bordes del corte sin cambios en los parámetros de proceso, o una reducción visible en la agresividad de corte que se manifiesta como mayor vibración o aumento en la fuerza del husillo. En cuchillas de dicing de liga de resina, el auto-afilado reduce la frecuencia de dressing, pero cuando la cuchilla empieza a “acristalarse”, el dressing con un bloque de alúmina porosa recupera el rendimiento en minutos.
El slicing es el corte de lingotes o bloques de material en secciones o láminas (como cortar un lingote de silicio en wafers). El dicing es el corte de esas láminas o sustratos en piezas individuales (como seccionar un wafer en chips). Ambos procesos usan ruedas de diamante, pero las especificaciones de cuchilla son diferentes: El slicing usa cuchillas más gruesas y gruesas en grano, el dicing usa cuchillas ultrafinas con grano muy fino.
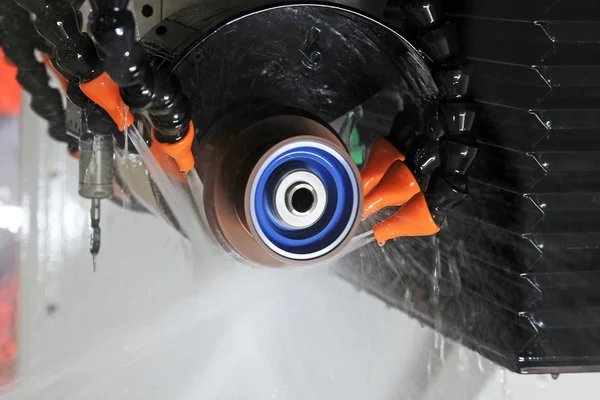
Prácticamente todas las aplicaciones de dicing de precisión requieren refrigeración líquida. En semiconductores, el agua desionizada es obligatoria. En cerámica técnica y vidrio, la refrigeración previene la fractura térmica del material y extiende significativamente la vida útil de la cuchilla. El único caso donde el dicing en seco es viable es en materiales poco frágiles con tolerancias de chipping amplias, lo que es raro en la manufactura de precisión.
La liga de resina es la primera opción para la mayoría de los materiales porque ofrece mejor acabado de borde, auto-afilado y menor costo. La liga metálica es la alternativa cuando el material es tan abrasivo que desgasta la resina demasiado rápido (vidrio de alta pureza, alúmina de alta densidad) o cuando la vida útil de la cuchilla es el factor económico dominante. Si tienes dudas sobre cuál aplicar en tu proceso, puedes solicitar una consulta técnica gratuita.
El rendimiento de una cuchilla de dicing no es solo una función de su calidad de fabricación. Es el resultado de la combinación correcta de liga, abrasivo, grano, parámetros de proceso y refrigerante para el material específico que se está cortando. Cada cambio en esa combinación tiene consecuencias medibles en el kerf, el chipping, la vida útil de la cuchilla y el costo por corte.
Para la industria electrónica y de manufactura de precisión en México, ese nivel de especificación técnica es lo que separa un proceso optimizado de uno que produce rechazo de material y costo variable. En Eagle Superabrasives fabricamos ruedas de diamante y ruedas de CBN para dicing y slicing con especificaciones industriales para todos los materiales y aplicaciones. Contáctanos aquí y un ingeniero de aplicaciones definirá la especificación correcta para tu proceso.